

ผู้เขียน: Weibo
วันที่: Oct 12, 2026
คู่มือแท่นวางแม่พิมพ์: การเลือก การจัดตำแหน่ง และการสึกหรอสำหรับการฉีดขึ้นรูป
เครื่องฉีดขึ้นรูปแบบ 330 ตันใช้งานบรรจุภัณฑ์ PP ขนาด 2.5 มม. เป็นเวลาสามชั่วโมงโดยมีแฟลชอยู่ที่มุมหนึ่งของชิ้นส่วน ผู้ปฏิบัติงานยกแรงจับยึดขึ้นสองครั้ง วิศวกรกระบวนการเปลี่ยนวงแหวนตรวจสอบ การบำรุงรักษาใส่ "สกรูและกระบอก" ไว้ที่ด้านบนสุดของรายการอะไหล่ การวัดจริงกลับแตกต่างออกไป: ค่าเบี่ยงเบนขนานระหว่างแผ่นแม่พิมพ์ที่เคลื่อนที่และคงที่ที่ตำแหน่งแคลมป์คือ 0.14 มม. โดยทั่วไปแล้ว เส้นแยกแม่พิมพ์จะต้องอยู่ภายใน 0.05 มม.
การวินิจฉัยที่ผิดพลาดประเภทนี้เป็นเรื่องปกติบนพื้นแม่พิมพ์ และเป็นที่ซึ่งงบประมาณการบำรุงรักษาส่วนใหญ่ถูกใช้ไปในทิศทางที่ผิด
แผ่นแม่พิมพ์ไม่ใช่แผ่นเหล็กธรรมดา เป็นพื้นผิวอ้างอิงในห่วงโซ่มิติ แรงยึดจากตัวสลับหรือกระบอกไฮดรอลิกจะผ่านเข้าไปในแม่พิมพ์ และหน่วยพลาสติกจะละลายเข้าไปในโพรงที่แท่นวางตำแหน่ง การเบี่ยงเบนใดๆ ในพื้นผิวอ้างอิงนั้นจะปรากฏขึ้นในสองตำแหน่งพร้อมกัน: กะพริบที่เส้นแยกส่วน และการสึกหรอบนชุดหัวฉีด
แท่นวางแม่พิมพ์จะกำหนดจุดอ้างอิง เมื่อเบี่ยงเบน สึกหรอ หรือสูญเสียความขนาน สกรู ลำกล้อง หรือกระบวนการที่ตั้งค่าเพิ่มเติมในสายการผลิตไม่สามารถกู้คืนข้อผิดพลาดนั้นได้
สิ่งที่แผ่นแม่พิมพ์ควบคุมจริงๆ ในเซลล์การขึ้นรูป
เครื่องขึ้นรูปทุกเครื่องจะมีแท่นวางสองแผ่น แท่นยึดตายตัวถูกยึดเข้ากับโครงที่อยู่ตรงข้ามกับชุดฉีด แท่นเคลื่อนที่จะเคลื่อนที่บนแถบยึดโดยใช้ตัวสลับหรือแคลมป์ไฮดรอลิก ทั้งสองผูกติดกันด้วยระยะห่างของแถบผูก และทั้งสองผูกติดกับชุดฉีดโดยไม่มีอะไรมากไปกว่าฐานทั่วไปและเกณฑ์ความคลาดเคลื่อนทั่วไป
แท่นวางจะเก็บสิ่งของ 5 อย่างไว้ในเช็คในเวลาเดียวกัน:
- ความขนานที่ตำแหน่งแคลมป์ หมายถึงระยะห่างระหว่างพื้นผิวทั้งสองที่แยกจากกันเมื่อใช้แรงแคลมป์
- ความเรียบของหน้ายึดแม่พิมพ์ ซึ่งกำหนดว่าฐานแม่พิมพ์จะอยู่ในตำแหน่งเท่ากันหรือเป็นหิน
- ความทนทานต่อความหนาและความหนา เนื่องจากสิ่งเหล่านี้จะกำหนดความสูงในการปิดแม่พิมพ์ที่เครื่องสามารถรับได้
- สภาพวัสดุและการบำบัดความร้อน เกรดการหล่อและการหลอมทั่วไปบนแท่นเครื่องขึ้นรูป ได้แก่ การหล่อคลาส S45C, S50C และ ZG270-500
- รูแถบผูกและระยะห่างของรูดีดตัว ซึ่งควบคุมว่าแม่พิมพ์สามารถเคลื่อนตัวได้ไกลแค่ไหนภายใต้ภาระ
สองประเด็นสุดท้ายคือประเด็นที่ผู้ซื้อดูถูกดูแคลนมากที่สุด แท่นวางที่วัดความเย็นแบบเรียบอย่างสมบูรณ์แบบยังสามารถเบี่ยงเบนได้เมื่อแรงยึดถึง 80 เปอร์เซ็นต์และเพิ่มการขยายตัวทางความร้อนของแม่พิมพ์ที่ด้านบน สำหรับเครื่องจักรที่มีน้ำหนักต่ำกว่า 250 ตัน โรงปฏิบัติงานมักจะมีความขนานกันระหว่าง 0.02 มม. ถึง 0.05 มม. ต่อ 100 มม. และต้องทำการวัดที่ตำแหน่งแคลมป์ แทนที่จะอยู่ในตำแหน่งเปิด
มีงานที่สองที่ไม่ชัดเจนน้อยกว่า แท่นวางยังเป็นตัวระบายความร้อน อุณหภูมิของแม่พิมพ์จะไหลผ่านฐานแม่พิมพ์ และแผ่นรองที่มีโครงไม่เท่ากันหรือส่วนผนังที่ไม่สอดคล้องกันจะเกิดโซนร้อนและเย็นในพื้นที่ตลอดระยะเวลาหลายปีของการให้บริการ โซนเหล่านี้เป็นบริเวณที่การเสียรูปครั้งแรกที่วัดได้ปรากฏขึ้น
ความขนานจะต้องวัดโดยที่เครื่องหนีบไว้ ไม่ใช่เปิด การวัดแบบเย็นและเปิดเป็นตัวเลขที่สะดวกสบายซึ่งบอกคุณได้น้อยมาก
เหตุใดสภาพของแท่นวางแม่พิมพ์จึงปรากฏขึ้นที่ปลายการฉีด
เมื่อความเท่าเทียมเริ่มเคลื่อนไป ผลที่ตามมาจะเป็นกลไกและสามารถคาดเดาได้ โซ่วิ่งประมาณนี้:
- แรงยึดจะกระจายไม่สม่ำเสมอตลอดเส้นแยก และมุมหนึ่งของแม่พิมพ์รับน้ำหนักได้มากกว่ามุมอื่นๆ
- ผู้ปฏิบัติงานมองเห็นแฟลชและเพิ่มแรงยึดเพื่อปิด
- แรงจับยึดที่สูงขึ้นจะดันแผ่นรองเข้าไปในแม่พิมพ์มากขึ้น ซึ่งจะขยายความเบี่ยงเบนที่ทำให้เกิดแสงวาบตั้งแต่แรก
- การระบายอากาศของเชื้อราเปิดไม่สม่ำเสมอ ดังนั้นแรงดันต้านของโพรงจึงผันผวนจากช็อตหนึ่งไปอีกช็อตหนึ่ง
- ความไม่แน่นอนของการปั้นพลาสติกทำให้ผู้ปฏิบัติงานต้องปรับความเร็วของสกรูและแรงกดต้านเพื่อชดเชย
- ตอนนี้สกรูและกระบอกจะดูดซับภาระที่เป็นของความทนทานของแท่นวาง
นี่คือเหตุผลว่าทำไม "เราเปลี่ยนสกรูและมันก็ใช้ได้เป็นเวลาสามสัปดาห์" จึงเกิดขึ้นอยู่เรื่อยๆ สกรูไม่ใช่ปัญหา มันถูกใช้เพื่อชดเชยแท่นวางที่เหลือแถบพิกัดความเผื่อไว้แล้ว กว่าสองสามพันรอบ การชดเชยนั้นจะแสดงเป็นการสึกหรอด้านข้างแบบเร่ง อุณหภูมิหลอมเหลวที่เพิ่มขึ้นไม่สอดคล้องกัน และท้ายที่สุดคือวงแหวนตรวจสอบที่ล้มเหลวตั้งแต่เนิ่นๆ เพราะมันทำงานกับเป้าหมายที่กำลังเคลื่อนที่
การวินิจฉัยแบบย้อนกลับก็มีประโยชน์ไม่แพ้กัน หากติดตั้งสกรูและกระบอกใหม่แล้วและยังมีแฟลชปรากฏอยู่ ให้วัดความขนานก่อนที่จะสัมผัสสิ่งอื่นใด การตรวจสอบนั้นใช้เวลาประมาณยี่สิบนาทีและไม่ต้องรื้อถอน ควรมาก่อนการสั่งอะไหล่ ไม่ใช่มาทีหลัง
หากสกรูและกระบอกใหม่ไม่สามารถซ่อมแฟลชได้ แสดงว่าปัญหาไม่เคยอยู่ที่ชุดหัวฉีด วัดแผ่นแม่พิมพ์ก่อน
ความขนานของแผ่นแม่พิมพ์และการสึกหรอของสกรู: การเปรียบเทียบเชิงปฏิบัติ
ตารางด้านล่างจะแม็ปความเบี่ยงเบนของความขนานที่วัดโดยศูนย์บริการกับอาการที่ปรากฏก่อน และกับสิ่งที่เกิดขึ้นในด้านการฉีด ตัวเลขดังกล่าวอธิบายถึงเครื่องจักรประเภท 250 ตันและเป็นค่าทั่วไปมากกว่ามาตรฐานที่เผยแพร่ ดังนั้นจึงควรอ่านค่าเหล่านี้ไว้ข้างๆ แบบเครื่องจักรของคุณเอง
| ส่วนเบี่ยงเบนที่แคลมป์ | อาการแรกที่มองเห็นได้ | เอฟเฟกต์การกระแทกด้านการฉีด | การดำเนินการที่แนะนำ |
|---|---|---|---|
| ภายใน 0.05 มม | ไม่มี | ไม่มี | การบำรุงรักษาเชิงป้องกันตามปกติ |
| 0.05 ถึง 0.08 มม | แฟลชที่มุมแม่พิมพ์ด้านหนึ่ง | แรงยึดเพิ่มขึ้น แรงดันต้านเพิ่มขึ้น โหลดของสกรูเพิ่มขึ้น | วัดใหม่และปรับระดับแท่นวางอีกครั้ง |
| 0.08 ถึง 0.15 มม | การสึกหรอของหมุดไกด์ไม่สม่ำเสมอ, รอบเวลาดริฟท์ | ความไม่แน่นอนของการเกิดพลาสติก การสึกหรอของสกรูและกระบอกปืนเร็วขึ้น | ปรับเครื่องจักรใหม่หรือเปลี่ยนแท่นวาง ตรวจสอบสกรู |
| 0.15 ถึง 0.25 มม | การแตกหักของเส้นแบ่ง ฐานแม่พิมพ์เสียหาย | แหวนตรวจสอบล้มเหลวก่อนที่สกรูจะสามารถชดเชยได้ | หยุดการผลิต สำรวจการจัดตำแหน่งเต็มรูปแบบ |
| สูงกว่า 0.25 มม | เชื้อราเสียหาย ความเสี่ยงด้านความปลอดภัย | การโหลดด้านข้างบนสกรู การให้คะแนนรูเจาะกระบอกสูบ | ยกเครื่องเครื่อง |
สองสิ่งในตารางนั้นสมควรได้รับการเน้นย้ำ ประการแรกคือการกระโดดจากแถวที่สองไปยังแถวที่สามทำให้ต้นทุนเพิ่มขึ้นเร็วที่สุด แผ่นรองที่ยื่นออกมา 0.06 มม. มักจะสามารถนำกลับมาได้ด้วยการผ่านระดับใหม่ โดยปกติแล้ว แท่นวางที่มีขนาดถึง 0.12 มม. จะต้องมีการตัดเฉือน และเมื่อคุณตัดเฉือนบริเวณหน้ายึดแล้ว คุณจะเปลี่ยนความสูงของการปิดที่เครื่องจักรสามารถรับได้
ประการที่สองคือกระบอกเจาะให้คะแนนในแถวที่ห้าไม่ประกาศตัวเอง มันจะปรากฏในภายหลังว่าเป็นสกรูที่ไม่ดึงน้ำหนักการยิงที่สม่ำเสมออีกต่อไป และเมื่อถึงเวลานั้น ค่าใช้จ่ายในการเปลี่ยนจะครอบคลุมทั้งสกรูและกระบอกปืน แทนที่จะเป็นเพียงชิ้นส่วนเดียว
การตัดสินใจในการบำรุงรักษาที่แพงที่สุดสำหรับเครื่องขึ้นรูปมักจะอยู่ระหว่าง 0.08 มม. ถึง 0.15 มม. เมื่อแท่นวางยังคงสามารถซ่อมแซมได้และชุดหัวฉีดยังคงแข็งแรงอยู่
จัดหาชิ้นส่วนแม่พิมพ์และชิ้นส่วนหน่วยฉีดร่วมกัน
เมื่อเครื่องขึ้นรูปต้องผ่านการสร้างใหม่ งานแท่นวางและชุดฉีดควรถูกกำหนดให้เป็นงานเดียวแทนที่จะเป็นสองงาน พวกเขามีห่วงโซ่ความทนทานร่วมกัน และแท่นวางที่ได้รับการปรับเครื่องจักรใหม่ให้มีความสูงปิดใหม่จะเปลี่ยนวิธีที่แม่พิมพ์อยู่สัมพันธ์กับหัวฉีด ซึ่งจะเปลี่ยนวิธีการตั้งค่าสกรูและกระบอก
Zhoushan Microwave Screw Machinery Co., Ltd. ผลิตสกรู บาร์เรล และชิ้นส่วนเครื่องจักรพลาสติกที่เกี่ยวข้องจากเจ้อเจียงมาตั้งแต่ปี 1990 โดยจัดหาผู้ผลิตเครื่องจักรพลาสติกมากกว่าผู้ใช้ปลายทาง พื้นที่โรงงานครอบคลุมมากกว่า 10,000 ตารางเมตร และส่งออกไปยังสหรัฐอเมริกา เยอรมนี ดูไบ เวียดนาม และไทย สำหรับโครงการสร้างใหม่ สกรูและแนวท่อของเครื่องฉีดขึ้นรูปจะคลุมด้านที่เป็นพลาสติกของโซ่พิกัดความเผื่อที่แท่นอยู่ที่ปลายอีกด้าน
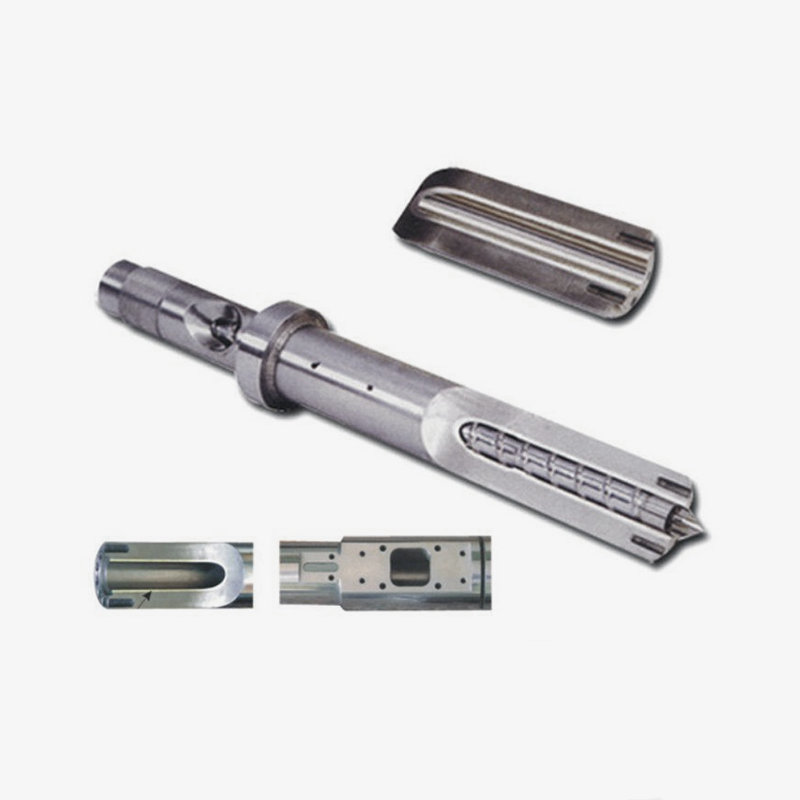
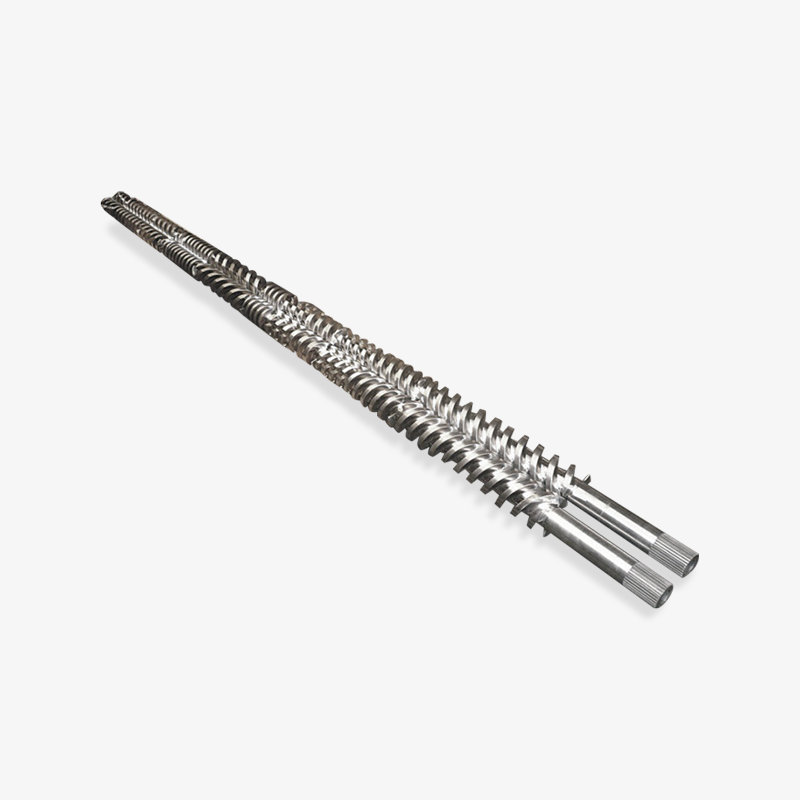
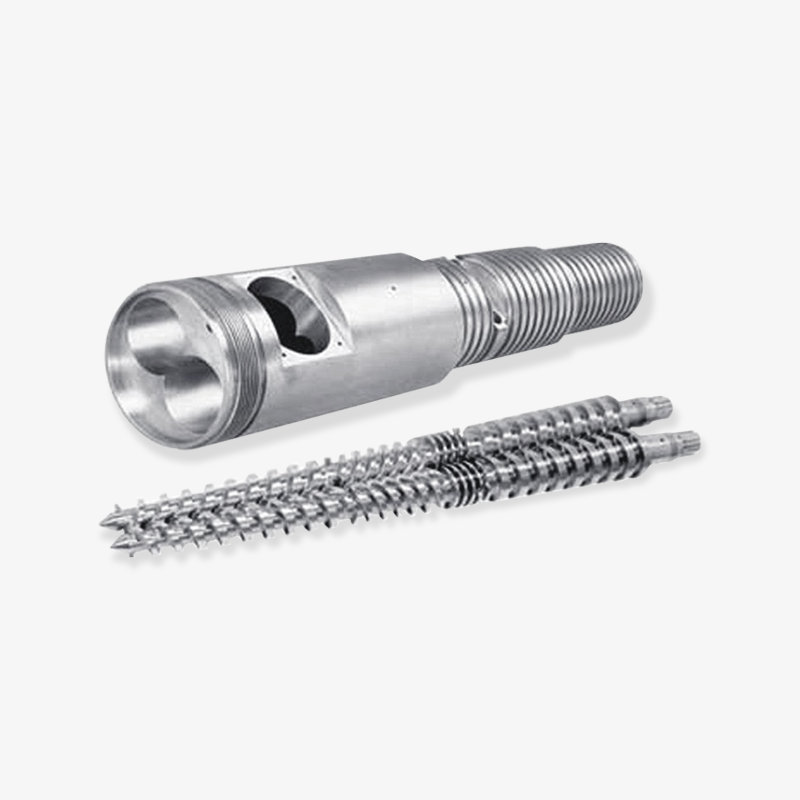
 กระบอกสกรูของเครื่องฉีดพลาสติก สกรูเป็นแกนหลักของระบบการทำให้เป็นพลาสติก และวัตถุดิบพลาสติกจะถูกตัด บีบอัด ผสม และขนส่งโดยการเคลื่อนที่แบบหมุน การออกแบบ... ดูผลิตภัณฑ์ →
สิ่งสำคัญในการสั่งซื้อทั้งสองรายการพร้อมกันคือ ซัพพลายเออร์สามารถเสนอราคาตามแบบของเครื่องจักร แทนที่จะเทียบกับขนาดทั่วไป เส้นผ่านศูนย์กลางของสกรู, อัตราส่วน L/D, เกรดของปลอกสูบ, รูปแบบแหวนตรวจสอบ และหน้าหน้าแปลนหัวฉีด ทั้งหมดจะต้องตรงกับความสูงของการปิดแท่นวางที่คุณต้องการ หากแท่นวางถูกเครื่องจักรใหม่ ตำแหน่งหน้าสัมผัสของหัวฉีดจะขยับ และลำกล้องที่สั่งซื้อก่อนที่จะกำหนดหมายเลขนั้นไว้อาจไม่พอดี
นี่เป็นเหตุผลหนึ่งที่ทำให้โครงการสร้างใหม่ทำงานได้ดีขึ้นเมื่อทำการสำรวจแท่นวางก่อน และวางลำดับหน่วยฉีดเทียบกับมิติสุดท้าย นอกจากนี้ยังอธิบายด้วยว่าเหตุใดกำหนดเวลาในการสร้างใหม่จึงลื่นไหลบ่อยมาก งานแท่นพิมพ์และลำดับลำกล้องจึงดำเนินไปแบบขนาน และงานที่สองขึ้นอยู่กับงานแรกอย่างเงียบๆ
สำรวจแท่นวางก่อน จากนั้นจึงสั่งกระบอกให้อยู่ชิดกับความสูงปิดสุดท้าย การสั่งซื้อทั้งสองอย่างพร้อมกันคือวิธีการสร้างกำหนดการใหม่
รายละเอียดข้อมูลจำเพาะที่ทำให้ได้รับผลตอบแทนมากที่สุด
เกรดของปลอกสูบเป็นตัวแปรเดียวที่เลื่อนช่วงการเปลี่ยนทดแทนให้มากที่สุดบนชุดหัวฉีด แผนภูมิด้านล่างเปรียบเทียบการกำหนดค่าไลเนอร์ทั่วไปสามแบบบนเครื่องจักรเครื่องเดียวกันที่ใช้โพลีโพรพีลีนที่ยังไม่ได้เติม โดยใช้ดัชนีอายุการใช้งานสัมพัทธ์โดยกำหนดกระบอกไนไตรด์มาตรฐานไว้ที่ 100
ดัชนีอายุการใช้งานสัมพัทธ์ของการสึกหรอตามการกำหนดค่าของปลอกสูบ (ไนไตรด์ = 100)
ตัวเลขบ่งชี้ของ PP ที่ยังไม่ได้บรรจุบนเครื่องจักรที่มีน้ำหนักปานกลาง อายุการใช้งานจริงขึ้นอยู่กับอุณหภูมิหลอมเหลว ความเร็วของสกรู และปริมาณสารเติมที่มีฤทธิ์กัดกร่อน
การก่อสร้างแบบไบเมทัลลิกคือโครงร่างที่โครงการสร้างใหม่ส่วนใหญ่จะเกิดขึ้นในที่สุด และเหตุผลไม่ได้มีเพียงความทนทานต่อการเสียดสีเท่านั้น กระบอกโลหะคู่รักษามิติของรูให้ยาวขึ้น ซึ่งช่วยให้ระยะห่างจากสกรูถึงกระบอกปืนมีความเสถียรตลอดระยะเวลาการให้บริการที่ยาวขึ้น ความเสถียรนั้นคือสิ่งที่ปกป้องความสามารถในการทำซ้ำของตุ้มน้ำหนักช็อต และเป็นคุณสมบัติที่ผู้ซื้อส่วนใหญ่จ่ายเงินจริง ๆ แม้ว่าพวกเขาจะคิดว่าตนต้องจ่ายค่าความแข็งก็ตาม
โปรดทราบว่าแถบที่สามไม่ใช่คำตอบที่ถูกต้องโดยอัตโนมัติ สำหรับเรซินสินค้าโภคภัณฑ์ที่ยังไม่เติมด้วยความเร็วสกรูปานกลาง การตั้งค่าครั้งแรกมักจะคืนทุนเร็วกว่า และต้นทุนไลเนอร์เพิ่มเติมจะซื้อข้อได้เปรียบที่แอปพลิเคชันจะไม่มีวันได้ใช้ การตัดสินใจควรติดตามปริมาณสารตัวเติม อุณหภูมิหลอมเหลว และระยะเวลาที่เครื่องจักรทำงานระหว่างจุดหยุดที่วางแผนไว้
ที่ที่ผู้ซื้อถูกจับได้คือการจับคู่ กระบอกโลหะคู่ที่ติดตั้งสกรูไนไตรด์มาตรฐานจะเลื่อนการสึกหรอไปที่สกรู และสกรูที่สึกหรอในกระบอกแข็งจะให้คะแนนไลเนอร์จากด้านใน การกำหนดค่าเป็นชุดที่ตรงกัน ไม่ใช่เมนูที่สามารถเพิ่มประสิทธิภาพแต่ละรายการแยกกันได้
กระบอกแข็งที่จับคู่กับสกรูแบบอ่อนไม่ได้ช่วยยืดอายุการใช้งาน แต่จะย้ายการสึกหรอ จับคู่เกรดของไลเนอร์และสกรูเป็นการตัดสินใจเดียว
วิธีตัดสินผู้จัดจำหน่ายแม่พิมพ์และบาร์เรลในประเทศจีน
การจัดหาทั้งงานโครงเครื่องจักรและชิ้นส่วนชุดฉีดจากซัพพลายเออร์รายเดียวนั้นสะดวก แต่ความสะดวกไม่ใช่เหตุผลที่จะข้ามคำถาม ราคาเพียงอย่างเดียวถือเป็นตัวกรองที่ไม่ดีที่นี่ เนื่องจากใบเสนอราคาสองรายการที่ดูเหมือนกันอาจแตกต่างกันด้วยปัจจัยสามประการในอายุการใช้งาน และความแตกต่างนั้นฝังอยู่ในเกรดวัสดุและการควบคุมการตัดเฉือนมากกว่าในเงื่อนไขทางการค้า
คำถามที่เป็นประโยชน์ในการถามผู้ผลิตหรือซัพพลายเออร์ก่อนทำการสั่งซื้อ:
- เกรดของไลเนอร์ระบุตามการกำหนดวัสดุหรือเรียกว่า "bimetallic" เท่านั้น
- ลำกล้องได้รับการขัดเกลาและเสร็จสิ้นภายในบริษัท หรือการรับเหมาช่วงการตกแต่งขั้นสุดท้ายหรือไม่
- ซัพพลายเออร์สามารถยืนยันระยะห่างระหว่างสกรูเฉพาะกับกระบอกที่ระบุได้หรือไม่
- กลุ่มผลิตภัณฑ์ถูกจัดเรียงตามประเภทโครงสร้าง — สกรูเดี่ยว, แฝดทรงกรวย, แฝดขนาน, ดาวเคราะห์ — เพื่อให้สามารถเลือกรูปทรงที่ถูกต้องแทนที่จะคาดเดาได้หรือไม่?
- ซัพพลายเออร์จัดการทั้งด้านการสร้างใหม่และด้านที่สร้างใหม่หรือไม่ และพวกเขาเสนอราคาเทียบกับการ ดรออิ้งเครื่องจักรด้วยวิธีใดวิธีหนึ่งหรือไม่?
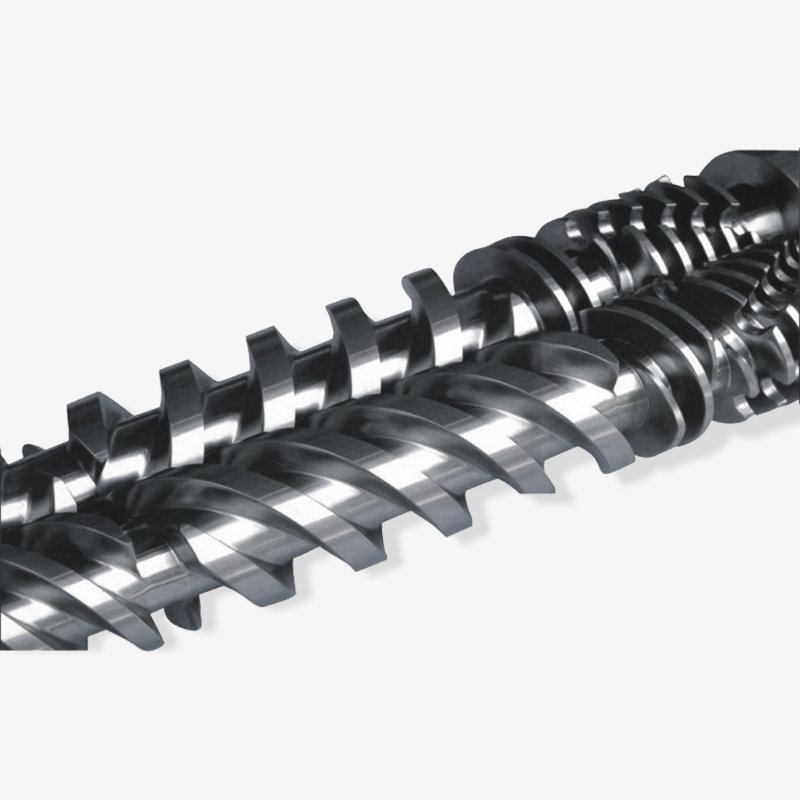
เครื่องจักรสกรูไมโครเวฟ Zhoushan ผลิตสกรูเดี่ยว สกรูคู่ทรงกรวย สกรูคู่ขนาน และตระกูลสกรูดาวเคราะห์ พร้อมด้วยกระบอกสกรูเครื่องฉีดขึ้นรูป ชุดสกรูและกระบอกโลหะคู่ สกรูเครื่องอัดรีดยาง และกระบอกสกรูอัดขึ้นรูปโฟม EPE ผู้ผลิตที่มีรูปทรงที่หลากหลายมักจะให้คำตอบโดยตรงเกี่ยวกับเกรดความพอดีและเกรดไลเนอร์ เนื่องจากเครื่องมือแบบเดียวกันและระเบียบวินัยในการอบชุบด้วยความร้อนเหมือนกันจะป้อนเข้าทุกเกรด
 สกรู Bimetallic สกรู Bimetallic is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... ดูผลิตภัณฑ์ →
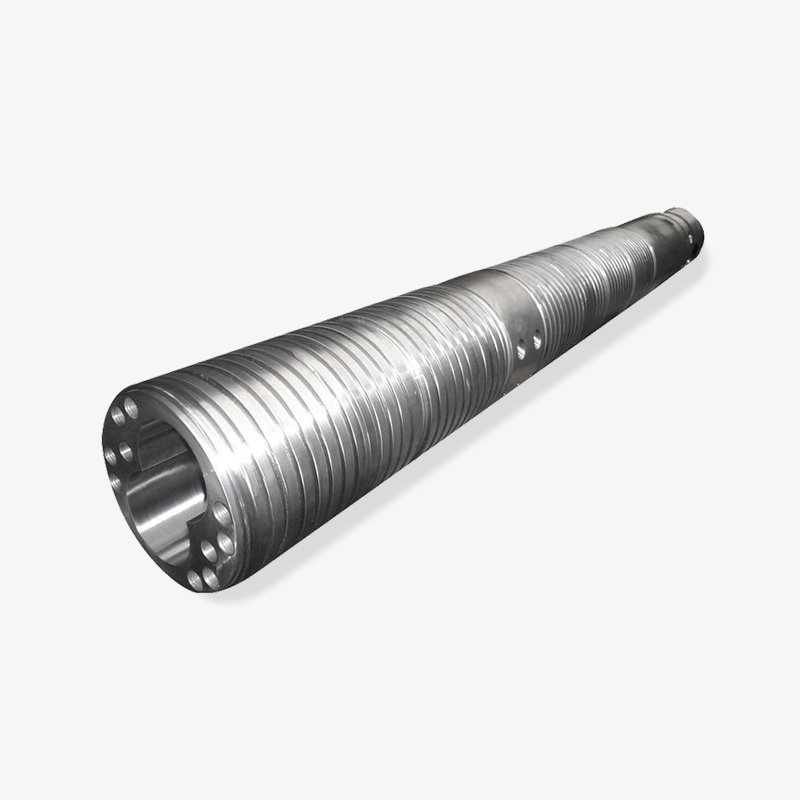
 กระบอก Bimetallic กระบอก Bimetallic are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... ดูผลิตภัณฑ์ →
สำหรับผู้ค้าส่งและบริษัทการค้าที่ขายต่อในตลาดการขึ้นรูป ความแตกต่างที่เป็นประโยชน์คือระหว่างซัพพลายเออร์ที่สามารถทนต่อคำสั่งซื้อซ้ำกับซัพพลายเออร์ที่สามารถดำเนินการได้เพียงครั้งเดียว การใช้สกรูและกระบอกโลหะคู่ร่วมกันเป็นกรณีทดสอบที่ดี เนื่องจากโลหะผสมถูกนำไปใช้ภายใต้สภาวะที่ได้รับการควบคุม และกระบวนการนี้ปลอมแปลงได้ยาก ขอข้อมูลจำเพาะของวัสดุในคำสั่งซื้อตัวอย่าง จากนั้นตรวจสอบว่าข้อกำหนดเดียวกันนั้นปรากฏในใบสั่งการผลิตหรือไม่ หากทั้งสองไม่ตรงกัน ซัพพลายเออร์ก็ไม่ใช่ปัญหา — การควบคุมกระบวนการเป็นเช่นนั้น
ขอข้อมูลจำเพาะของวัสดุในคำสั่งซื้อตัวอย่าง จากนั้นยืนยันข้อกำหนดเดียวกันในใบสั่งผลิต การเปรียบเทียบเพียงครั้งเดียวนั้นแยกผู้ผลิตออกจากผู้ค้าปลีก
แนวทางปฏิบัติในการบำรุงรักษาที่ทำให้แผ่นรองและพิกัดความเผื่อของสกรูอยู่ในแนวเดียวกัน
ปัญหาการจัดตำแหน่งส่วนใหญ่ในส่วนก่อนหน้านี้มีราคาถูกในการป้องกันและมีราคาแพงในการกลับด้าน กิจวัตรที่สั้นและน่าเบื่อจะรักษาห่วงโซ่พิกัดความเผื่อไว้:
- วัดความขนานที่ตำแหน่งแคลมป์ตามกำหนดเวลาคงที่ โดยทั่วไปทุกๆ ไตรมาสบนเครื่องจักรที่ทำงานสามกะ บันทึกหมายเลข ไม่ใช่แค่ผ่านหรือไม่ผ่าน
- รักษาการหล่อลื่นไทบาร์ให้ตรงเวลา คานผูกแบบแห้งจะเพิ่มภาระที่แท่นเคลื่อนที่มองเห็น และเร่งการเบี่ยงเบนที่คุณพยายามป้องกัน
- บันทึกแรงดันย้อนกลับใน 500 ชั่วโมงแรกหลังจากเปลี่ยนสกรูหรือกระบอกปืน การเบี่ยงเบนขึ้นอย่างช้าๆ ในค่าที่บันทึกไว้ถือเป็นสัญญาณแรกสุดที่วงแหวนตรวจสอบหรือแท่นเคลื่อนที่
- หยุดใช้แรงแคลมป์เป็นเครื่องมือแก้ไขแฟลช การยกขึ้นเพื่อปิดเส้นการแยกส่วนเป็นวิธีเดียวที่ใช้กันทั่วไปมากที่สุดในการทำให้แท่นวางที่ซ่อมแซมได้กลายเป็นงานทดแทน
- เมื่อคุณเปลี่ยนสกรูและกระบอก ให้วัดแท่นวางในช่วงเวลาบำรุงรักษาเดียวกัน การทำทั้งสองอย่างพร้อมกันมีค่าใช้จ่ายน้อยกว่าการทำทั้งสองอย่างโดยแยกจากกันหกเดือน
วินัยในการวัดมีความสำคัญมากกว่าเครื่องมือ ตัวบ่งชี้การหมุนและชุดฟีลเลอร์เกจจะตอบคำถาม โดยมีเงื่อนไขว่าการอ่านค่าจะถูกจับยึดและบันทึกโดยเทียบกับเส้นพื้นฐานตั้งแต่ตอนที่เครื่องใหม่ หากไม่มีพื้นฐาน การอ่านทุกครั้งจะคลุมเครือ และการอ่านที่ไม่ชัดเจนมักจะได้รับการแก้ไขโดยใช้คำอธิบายที่ถูกที่สุด
ในด้านการฉีด การใช้ชุดสกรูและกระบอกโลหะคู่ที่เข้ากันจะช่วยลดความถี่ในการแยกชิ้นส่วนของเครื่องจักร ซึ่งในทางกลับกันจะช่วยลดความถี่ที่แผ่นรองสัมผัสกับการประกอบใหม่ที่เร่งรีบ ทั้งสองระบบไม่เป็นอิสระต่อกัน และปฏิทินการบำรุงรักษาไม่ควรปฏิบัติต่อทั้งสองระบบเสมือนว่าเป็นเช่นนั้น
บันทึกการอ่านค่าความขนานแบบหนีบเทียบกับค่าพื้นฐานตั้งแต่ตอนที่เครื่องยังใหม่ การวัดที่ไม่ได้บันทึกไว้คือการวัดที่คุณไม่สามารถดำเนินการได้
คำถามที่พบบ่อยเกี่ยวกับแท่นแม่พิมพ์และชุดฉีด
สภาพของแผ่นแม่พิมพ์ส่งผลต่ออายุการใช้งานของสกรูและบาร์เรลหรือไม่?
มันทำทางอ้อมแต่สม่ำเสมอ เมื่อความขนานเคลื่อนไป ผู้ปฏิบัติงานจะตอบสนองโดยเพิ่มแรงยึดและปรับแรงดันต้านเพื่อรักษาคุณภาพของชิ้นส่วน การปรับเหล่านี้จะเพิ่มภาระที่สกรูรับ และเพิ่มรูปแบบช็อตต่อช็อตที่วงแหวนตรวจสอบต้องดูดซับ สกรูไม่ใช่สาเหตุของการสึกหรอ แต่ต้องรับผลที่ตามมา
ฉันควรมุ่งเป้าไปที่ความทนทานต่อการขนานแบบใดในเครื่องของฉัน
สำหรับเครื่องจักรที่มีน้ำหนักต่ำกว่า 250 ตัน ระยะโรงงาน 0.02 มม. ถึง 0.05 มม. ต่อ 100 มม. ที่ตำแหน่งแคลมป์ถือเป็นเป้าหมายที่สมเหตุสมผล โดยทั่วไปเครื่องจักรขนาดใหญ่จะยอมให้มีสัดส่วนมากกว่า ตัวเลขที่สำคัญคือตัวเลขในการวาดเครื่องจักรของคุณ โดยวัดจากการจับยึดแทนที่จะเปิด
ฉันควรซื้อสกรูและกระบอกและจัดการงานแท่นวางกับซัพพลายเออร์รายเดียวกันหรือไม่
ไม่จำเป็นต้องเป็นซัพพลายเออร์รายเดียวกัน แต่เป็นการสนทนาเรื่องความอดทนที่เหมือนกัน ตำแหน่งหน้าสัมผัสของหัวฉีดขึ้นอยู่กับความสูงปิดสุดท้ายหลังการตัดเฉือนแท่นใดๆ ดังนั้นลำดับลำกล้องควรเป็นไปตามการสำรวจแท่นแทนที่จะวิ่งไปตามแนวนั้น ซัพพลายเออร์ที่เสนอราคาเทียบกับแบบของเครื่องจักรสามารถดูดซับการเปลี่ยนแปลงนั้นได้ ผู้ที่เสนอราคาเทียบกับขนาดทั่วไปไม่สามารถ
กระบอกโลหะคู่คุ้มค่ากับต้นทุนเพิ่มเติมของเรซินที่ยังไม่ได้เติมหรือไม่?
บ่อยครั้งไม่ อย่างน้อยก็ไม่ใช่ในบริเวณที่มีรอยถลอกเพียงอย่างเดียว ในกรณีที่ยังคงสามารถจ่ายคืนได้ ก็คือความมั่นคงของช่องเจาะในช่วงระยะเวลาบริการที่ยาวนาน ซึ่งช่วยปกป้องความสามารถในการทำซ้ำของน้ำหนักช็อต หากเครื่องจักรใช้เรซินสินค้าโภคภัณฑ์ที่ยังไม่เติมด้วยความเร็วสกรูปานกลางและแทบจะไม่หลุดออกจากกัน กระบอกไนไตรด์มาตรฐานพร้อมสกรูที่เข้ากันดีอาจคืนทุนได้เร็วกว่า
ฉันจะทราบได้อย่างไรว่าการสึกหรออยู่ที่แท่นวางหรือในสกรู
วัดความเท่าเทียมก่อน เนื่องจากใช้เวลายี่สิบนาทีและไม่มีการรื้อถอน ถ้าความขนานอยู่ในพิกัดความเผื่อภายในและน้ำหนักช็อตยังคงลอยอยู่ ปัญหาอยู่ที่ด้านฉีด และเช็คริงหรือระยะห่างของสกรูเป็นสถานที่ถัดไปที่ต้องพิจารณา
คำสั่งซื้อแรกจากซัพพลายเออร์จีนควรรวมอะไรบ้าง
อย่างน้อยที่สุด: การอ้างอิงแบบของเครื่องจักร รูปทรงของสกรูและอัตราส่วน L/D เกรดของปลอกสูบตามข้อกำหนดของวัสดุ รูปแบบแหวนตรวจสอบ และระยะห่างในการทำงานที่ต้องการ โดยปกติผู้ผลิตที่ทำงานเกี่ยวกับรูปทรงเรขาคณิตแบบเดี่ยว แฝด ทรงกรวย และแบบดาวเคราะห์จะขอสิ่งเหล่านี้ก่อนที่จะเสนอราคา ซึ่งเป็นสัญญาณที่มีประโยชน์
วัดแท่นวางก่อน จากนั้นจึงวัดชุดหัวฉีด ลำดับการวินิจฉัยมีความสำคัญมากกว่าความแม่นยำของการวัดค่าอย่างใดอย่างหนึ่ง
การอ่านที่เกี่ยวข้อง
อีกสองหน้าในเว็บไซต์นี้ครอบคลุมถึงชุดหัวฉีดและกลุ่มผลิตภัณฑ์ที่กว้างขึ้นโดยละเอียดยิ่งขึ้น
ทั้งสองหน้าอยู่ข้างๆ วัสดุการจัดตำแหน่งด้านบน และควรค่าแก่การอ่านก่อนที่จะสรุปใบเสนอราคาสำหรับการสร้างใหม่ เนื่องจากการตัดสินใจด้านความคลาดเคลื่อนที่อธิบายไว้จะป้อนเข้าสู่ความสูงของการปิดและตัวเลขระยะห่างที่กล่าวถึงที่นี่โดยตรง
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
