

ผู้เขียน: Weibo
วันที่: Sep 21, 2026
เครื่องอัดรีดหมายถึงอะไร? ประเภท กระบอกสกรู และคู่มือการเลือกฉบับสมบูรณ์
เดินผ่านท่อหรือโรงงานแผ่นแล้วคุณจะได้ยินเสียงเครื่องอัดรีดก่อนที่จะเห็น เสียงฮัมจากถังยาว เม็ดพลาสติกหายไปในถังที่ปลายด้านหนึ่ง และท่อต่อเนื่องอุ่นๆ เลื่อนออกจากแม่พิมพ์ที่อีกด้านหนึ่ง เครื่องจักรที่อยู่ตรงกลางนั้นคือเครื่องอัดรีด และเป็นเหตุผลที่โรงงานสามารถเปลี่ยนเม็ดที่หลุดออกมาให้เป็นผลิตภัณฑ์ที่มีหน้าตัดคงที่ ชั่วโมงแล้วชั่วโมงเล่าโดยไม่หยุด
ถามว่าเครื่องอัดรีดหมายถึงอะไร และคำตอบที่ตรงไปตรงมามีสองชั้น ในแง่วิศวกรรม เครื่องอัดรีดคือเครื่องจักรที่ละลายหรือทำให้วัสดุอ่อนตัวลงและบังคับผ่านช่องเปิดที่มีรูปร่างเรียกว่าแม่พิมพ์ ดังนั้นวัสดุจึงมีลักษณะเป็นเกลียวต่อเนื่องกันและมีโปรไฟล์คงที่ ในภาษาการจัดซื้อในชีวิตประจำวัน คำเดียวกันนี้มักหมายถึงการประกอบสกรูและบาร์เรลที่ทำหน้าที่หลอมและปั๊ม ผู้จัดการโรงงานที่ซื้อสายการผลิตที่สมบูรณ์และวิศวกรซ่อมบำรุงที่สั่งสกรูทดแทนสามารถพูดว่า "เครื่องอัดรีด" และหมายถึงสองสิ่งที่แตกต่างกัน
ความหมายสองเท่านั้นมีความสำคัญในเชิงพาณิชย์ โดยจะตัดสินใจว่าคุณกำลังเสนอราคาเครื่องจักร อะไหล่ หรือบริการ และจะตัดสินใจว่าข้อกำหนดใดที่ใช้กับคำสั่งซื้อได้จริง
เครื่องอัดรีดเป็นที่เข้าใจกันดีว่าเป็นปั๊มให้ความร้อนที่มีแม่พิมพ์ขึ้นรูป โดยปั๊มจะลำเลียง ละลาย เพิ่มแรงดัน และขึ้นรูปวัสดุอย่างต่อเนื่อง แทนที่จะเติมแม่พิมพ์แบบช็อตต่อช็อต
คำตอบสั้น ๆ : อะไร " เครื่องอัดรีด “ หมายถึง ภาษาธรรมดา
คำกริยา "to extrude" มาจากภาษาลาติน extrudere ซึ่งแปลว่า ผลักหรือผลักออก ที่กดพาสต้า เครื่องอัดไส้กรอก ปืนยิงกาว และเครื่องทำอิฐดินเหนียว ล้วนสามารถรีดวัสดุออกมาได้ การอัดขึ้นรูปพลาสติกทำสิ่งเดียวกันทุกประการ ยกเว้นว่าวัสดุที่ถูกผลักนั้นเป็นโพลีเมอร์ที่หลอมละลายที่อุณหภูมิ 160 ถึง 300 องศาเซลเซียส
เครื่องจักรจะได้ชื่อว่าเครื่องอัดรีดเมื่อรวมองค์ประกอบการทำงานห้าอย่างเข้าด้วยกัน:
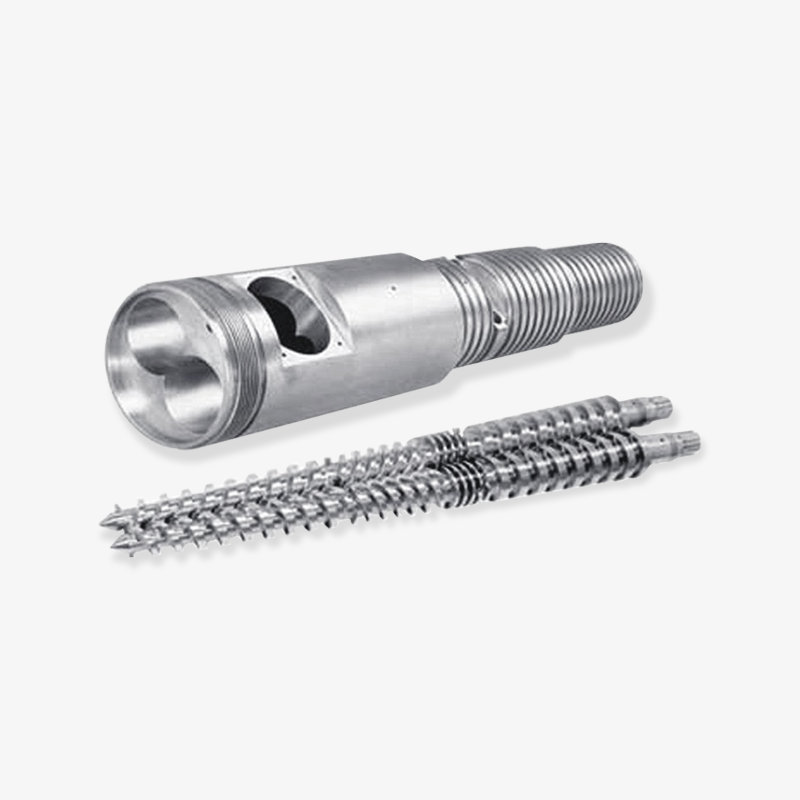
- กระบอกเป็นกระบอกเหล็กผนังหนาที่บรรจุกระบวนการ
- สกรูตั้งแต่หนึ่งตัวขึ้นไปภายในกระบอก ซึ่งทำหน้าที่ลำเลียง เฉือน และอัดแรงดันวัสดุ
- ระบบป้อน โดยปกติจะเป็นฮอปเปอร์ที่มีการสูบจ่ายหรือเครื่องป้อนแบบกราวิเมตริก
- ระบบทำความร้อนและความเย็น โดยทั่วไปคือเครื่องทำความร้อนแบบเซรามิกหรืออะลูมิเนียมหล่อพร้อมระบบระบายความร้อนด้วยอากาศหรือน้ำ
- แม่พิมพ์ที่ปลายจำหน่าย พร้อมด้วยระบบขับเคลื่อนและกระปุกเกียร์ที่หมุนสกรู
สิ่งที่เครื่องอัดรีดไม่ได้มีประโยชน์ในการทำความเข้าใจเท่ากัน ไม่ใช่เครื่องขึ้นรูป เนื่องจากไม่มีโพรงและไม่มีวงจร วัสดุจะหลุดออกอย่างต่อเนื่องแทนที่จะถูกฉีดเข้าไปในช็อตที่แยกกัน มันไม่ใช่เครื่องผสมในความหมายดั้งเดิม แม้ว่าเครื่องอัดรีดแบบผสมจะผสมกันอย่างรุนแรงก็ตาม และไม่ได้เป็นเพียงท่อที่มีสกรูอยู่ในนั้น เนื่องจากรูปทรงของสกรู อัตราส่วนการอัด และการควบคุมอุณหภูมิจะกำหนดว่าเอาต์พุตจะสม่ำเสมอหรือเต็มไปด้วยจุดที่ยังไม่ละลาย
โดยปกติผลผลิตจะแสดงเป็นกิโลกรัมต่อชั่วโมง และคุณภาพจะแสดงเป็นความเป็นเนื้อเดียวกันของหลอม ความคงตัวของแรงดัน และความทนทานต่อมิติ ตัวเลขทั้งสามนี้ ไม่ใช่ขนาดทางกายภาพของเครื่องจักร บอกคุณได้ว่าเครื่องอัดรีดสามารถทำอะไรได้บ้าง
หากเครื่องจักรส่งวัสดุที่หลอมละลายอย่างต่อเนื่องผ่านแม่พิมพ์ แสดงว่าเครื่องจักรนั้นเป็นเครื่องอัดรีด หากเติมช่องปิดเป็นรอบ แสดงว่าเป็นเครื่องขึ้นรูป
งานสี่ประการที่เครื่องอัดรีดทุกเครื่องทำ
ไม่ว่าสกรูจะมีเส้นผ่านศูนย์กลาง 45 มม. หรือ 200 มม. ไม่ว่าเครื่องจักรจะแปรรูปผง PVC หรือเกล็ดโพลีเอทิลีนรีไซเคิล งานทั้งสี่แบบเดียวกันนี้จะเกิดขึ้นตามลำดับตลอดกระบอก การทำความเข้าใจสิ่งเหล่านี้ทำให้การสนทนาเกี่ยวกับข้อกำหนดสั้นลงมาก
1. การลำเลียงของแข็ง
เม็ดหรือผงจะหล่นผ่านคอป้อนและถูกลากไปข้างหน้าด้วยสกรูที่หมุนได้ ในโซนนี้ ช่องจะลึกที่สุดและโพลีเมอร์ยังคงแข็งอยู่ ดังนั้นสกรูจึงมีพฤติกรรมเหมือนสายพานลำเลียง ส่วนฟีดสามารถเจาะเรียบหรือเซาะร่องได้ ส่วนป้อนแบบมีร่องจะจับวัสดุได้แน่นยิ่งขึ้นและเพิ่มผลผลิตให้กับโพลีโอเลฟินส์ ในขณะที่การเจาะแบบเรียบนั้นอ่อนโยนกว่าและมักนิยมใช้ PVC ที่ไวต่อความร้อน
ปัญหาการป้อนไม่ค่อยเกิดขึ้นจากสกรูเพียงอย่างเดียว ความชื้น รูปร่างของเม็ด ปริมาณเม็ดละเอียด และอุณหภูมิของฮอปเปอร์ ล้วนเปลี่ยนแปลงวิธีการสม่ำเสมอที่วัสดุจะเข้าสู่การบินครั้งแรก ฮอปเปอร์แบบเชื่อมต่อหรือโซนป้อนอาหารที่อดอาหารจะแสดงขึ้นที่ปลายน้ำเป็นเอาท์พุตที่เพิ่มขึ้นซึ่งการปรับอุณหภูมิไม่สามารถแก้ไขได้
2. การหลอมและการขึ้นรูปพลาสติก
เมื่อความลึกของช่องลดลง เตียงแข็งจะถูกอัดเข้ากับผนังถัง แรงเสียดทานและแรงเฉือนก่อให้เกิดพลังงานการหลอมละลายส่วนใหญ่ โดยที่เครื่องทำความร้อนแบบถังจะมีส่วนแบ่งน้อยกว่า นี่คือเหตุผลว่าทำไมกำลังขับและรูปทรงของสกรูจึงมีความสำคัญมากกว่ากำลังไฟของเครื่องทำความร้อนเมื่อเอาท์พุทถูกดันขึ้น
การหลอมจะต้องเสร็จสิ้นก่อนที่วัสดุจะถึงแม่พิมพ์ อนุภาคที่ไม่ละลายจะปรากฏเป็นเจล จุด หรือจุดอ่อนในผลิตภัณฑ์สำเร็จรูป และเป็นปัญหาที่พบบ่อยที่สุดจากสายการอัดรีดที่ถูกผลักเลยจุดการออกแบบ
3. การสูบจ่ายและการสร้างแรงดัน
ในส่วนของการสูบจ่าย ช่องจะตื้นที่สุดและการหลอมจะถูกปั๊มเหมือนของเหลวที่มีความหนืด แรงดันสร้างขึ้นจากใกล้ศูนย์ที่คอป้อนไปจนถึงที่ใดก็ได้ตั้งแต่ 100 ถึง 400 บาร์ที่แม่พิมพ์ ขึ้นอยู่กับความต้านทานของแม่พิมพ์และความหนืดของวัสดุ แรงดันนั้นจะต้องสร้างได้อย่างราบรื่น เนื่องจากความผันผวนของแรงดันแปลโดยตรงไปสู่การเปลี่ยนแปลงความหนาในผลิตภัณฑ์ขั้นสุดท้าย
มักจะเพิ่มองค์ประกอบการผสมที่นี่: Maddock หรือส่วนกั้นสำหรับการผสมแบบกระจาย เครื่องผสมสับปะรดหรือพินสำหรับการผสมแบบกระจาย พวกเขาต้องเสียผลผลิตบางส่วนแต่ซื้อความสม่ำเสมอ ซึ่งโดยปกติแล้วจะเป็นการค้าที่ดีกว่า
4. การสร้างรูปร่างที่ Die
แม่พิมพ์จะทำให้ส่วนที่หลอมเหลวมีรูปร่างขั้นสุดท้าย การออกแบบแม่พิมพ์จะควบคุมการกระจายความหนาของผนัง ผิวสำเร็จของพื้นผิว และปริมาณการบวมตัวของแม่พิมพ์ ซึ่งเป็นปรากฏการณ์ที่สารหลอมขยายตัวเล็กน้อยเมื่อออกจากขอบแม่พิมพ์ อุปกรณ์ปลายน้ำ เช่น ปลอกปรับขนาด ถังสุญญากาศ อ่างทำความเย็น หน่วยลากออก และเครื่องตัด จากนั้นจะล็อคขนาด
เครื่องอัดรีดที่สร้างขึ้นอย่างสมบูรณ์แบบด้วยแม่พิมพ์ที่ออกแบบมาไม่ดียังคงผลิตสินค้าที่ไม่ดีได้ ในทางกลับกัน เครื่องอัดรีดขนาดเล็กที่มีแม่พิมพ์ที่ได้รับการออกแบบมาอย่างดีและอุปกรณ์ปลายน้ำที่มีความเสถียรสามารถทนต่อความคลาดเคลื่อนที่เข้มงวดได้นานหลายปี
การลำเลียง การหลอม การสูบจ่าย และการสร้างรูปร่างเกิดขึ้นในการส่งผ่านต่อเนื่องเพียงครั้งเดียว ดังนั้นจุดอ่อนในโซนเดียวจะจำกัดประสิทธิภาพของทั้งสายการผลิต
สิ่งที่พระคำครอบคลุมในอุตสาหกรรมต่างๆ
การแปรรูปพลาสติกเป็นผู้ใช้คำนี้รายใหญ่ที่สุด แต่คำเดียวกันนี้ยังปรากฏในอุตสาหกรรมที่ไม่เกี่ยวข้องกันหลายแห่ง ผู้ซื้อที่ย้ายระหว่างภาคต่างๆ อาจรู้สึกประหลาดใจกับการเปลี่ยนแปลงคำศัพท์มากน้อยเพียงใด
- การอัดขึ้นรูปพลาสติก: ท่อ แผ่น ฟิล์ม โปรไฟล์ การเคลือบลวด ฟิลาเมนต์ และการผสม ผลผลิตมีหน่วยวัดเป็นกิโลกรัมต่อชั่วโมง
- การอัดรีดยาง: เครื่องกรอง เครื่องอัดรีดแบบป้อนร้อนและป้อนเย็นที่ดันสารประกอบยางผ่านแม่พิมพ์สำหรับท่อ ซีล และโปรไฟล์
- การอัดขึ้นรูปอาหาร: เครื่องอัดรีดของว่างและธัญพืชใช้สกรูในการปรุงอาหารและขยายแป้งภายใต้ความกดดัน จากนั้นจึงระบายความชื้นออกจากแม่พิมพ์
- การอัดขึ้นรูปโลหะและดินเหนียว: โปรไฟล์อะลูมิเนียมและรูปทรงอิฐหรือเซรามิกนั้นถูกอัดด้วยวิธีที่เทียบเคียงได้ ซึ่งโดยปกติจะใช้แรงกดดันที่สูงกว่ามาก
- การผลิตแบบเติมเนื้อ: "เครื่องอัดรีด" บนเครื่องพิมพ์ 3 มิติเป็นปลายร้อนบวกกับตัวขับเคลื่อนที่ป้อนเส้นใย โดยทำหน้าที่ลำเลียงและการหลอมแบบเดียวกันในขนาดที่เล็กมาก
ผลที่ตามมาในทางปฏิบัติคือข้อกำหนดไม่มีการถ่ายโอนระหว่างภาคส่วนต่างๆ เครื่องอัดรีดแบบสแน็คและเครื่องอัดรีดแบบท่อสามารถใช้สถาปัตยกรรมแบบสกรูและบาร์เรลร่วมกัน ในขณะที่แทบไม่มีคุณค่าในการออกแบบเลย เมื่อมีคนถามว่าเครื่องอัดรีดหมายถึงอะไรในการประชุมด้านเทคนิค คำถามต่อเนื่องที่เป็นประโยชน์มักจะอยู่ที่ว่าวัสดุใดและผลิตภัณฑ์ใด
"เครื่องอัดรีด" เป็นคำอธิบายการทำงานแทนที่จะเป็นเครื่องจักรประเภทเดียว ดังนั้นวัสดุและผลิตภัณฑ์จึงกำหนดข้อกำหนดที่แท้จริงเสมอ
ประเภทเครื่องอัดรีดทั่วไปและข้อดี
การจำแนกประเภทที่มีประโยชน์มากที่สุดคือการกำหนดค่าสกรู เนื่องจากตัวเลือกเดียวนั้นจะกำหนดความสามารถในการผสม ระดับแรงเฉือน พฤติกรรมการป้อน และต้นทุน ตารางด้านล่างสรุปกลุ่มผลิตภัณฑ์หลักที่ใช้ในการแปรรูปพลาสติกและยาง
| เครื่องอัดรีด type | มันทำงานอย่างไร | วัสดุทั่วไป | สินค้าทั่วไป |
|---|---|---|---|
| สกรูเดี่ยว | สกรูตัวหนึ่งลำเลียง บีบอัด และปั๊มของเหลวที่หลอมละลาย | PE, PP, PS, ABS, PC, เกล็ดรีไซเคิล | ท่อ แผ่น ฟิล์มเป่า เคลือบลวด เหล็กเส้น ฟิลาเมนต์ |
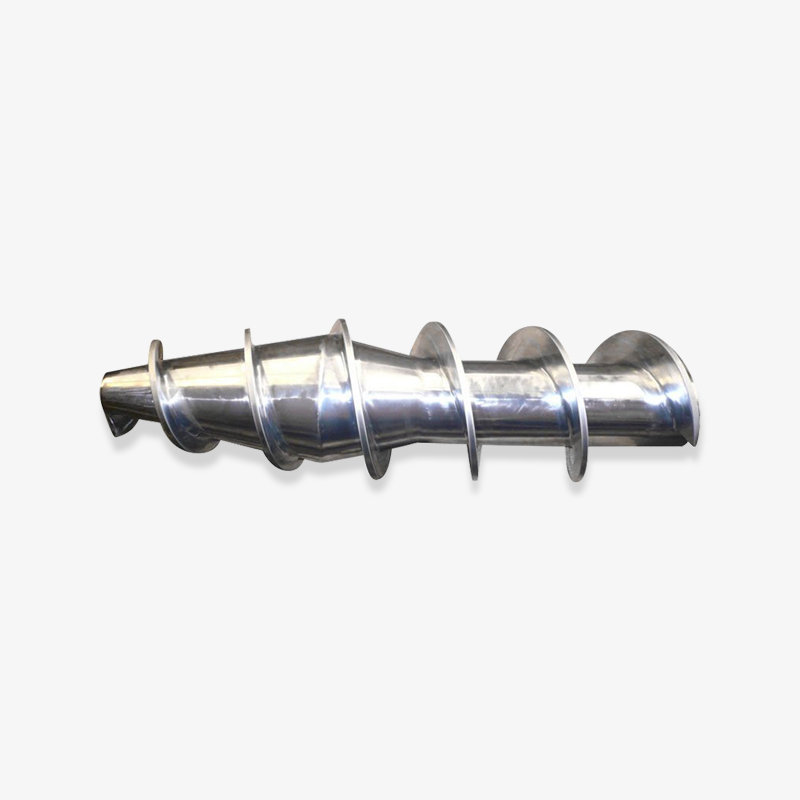
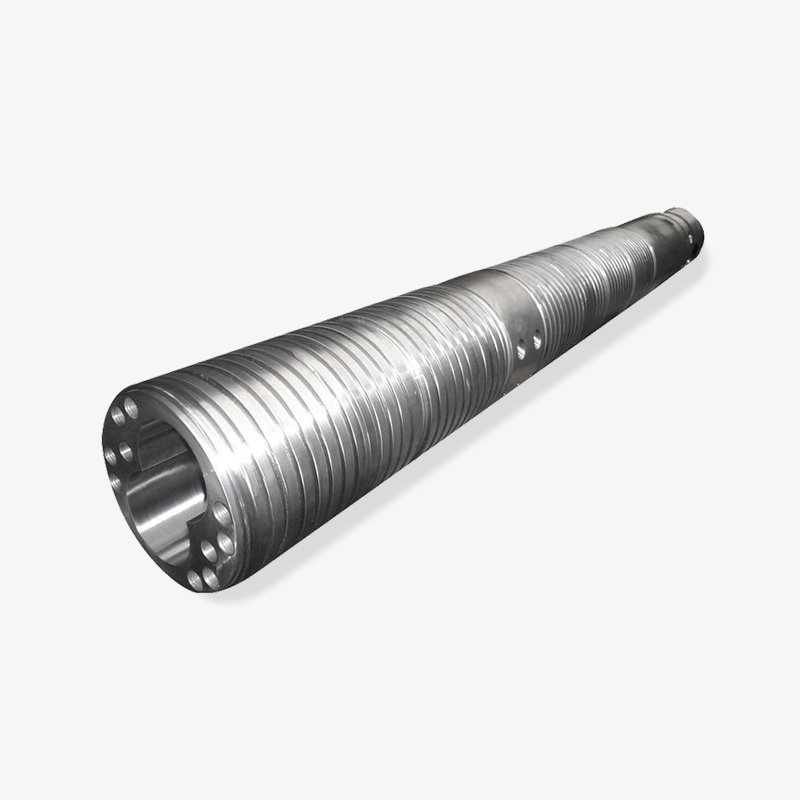
| สกรูคู่ทรงกรวย | สกรูทรงกรวยสองตัวที่เชื่อมต่อกันพร้อมพื้นที่ป้อนขนาดใหญ่และแรงเฉือนที่นุ่มนวล | PVC แข็งและอ่อน คอมโพสิตไม้พลาสติก | ท่อ โปรไฟล์หน้าต่าง ผนัง แผ่น ท่อสายเคเบิล |
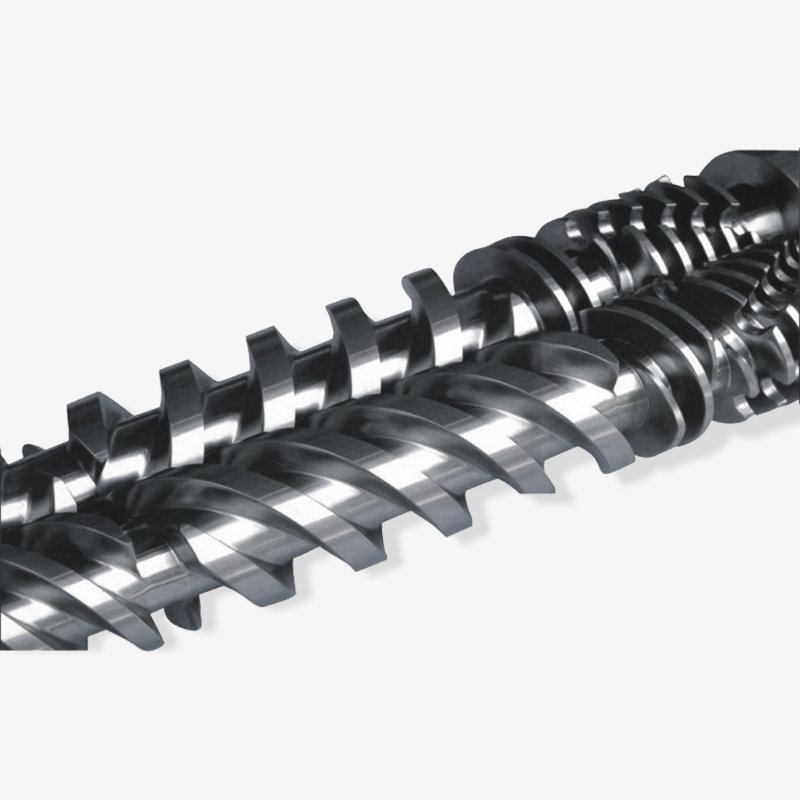
| สกรูคู่ขนาน | สกรูเชื่อมต่อแบบขนานสองตัว มักจะมีองค์ประกอบการลำเลียงและการผสมแบบโมดูลาร์ | PVC, PE, PP, สารประกอบเติมและเสริมแรง | ท่อ โปรไฟล์ แผ่น การอัดเป็นก้อน การผสม |
| เครื่องอัดรีดลูกกลิ้งดาวเคราะห์ | สกรูตัวกลางหนึ่งตัวที่มีสกรูดาวเคราะห์หลายตัวหมุนอยู่ภายในกระบอกร่อง | พีวีซี, พีวีซีโฟม, สารประกอบที่ไวต่อความร้อน | แผ่น, โฟมบอร์ด, ฟิล์ม, สต็อกปฏิทิน |
| เครื่องอัดรีดแบบหลายสกรูและแบบวงแหวน | สกรูสามตัวขึ้นไปจัดเรียงอย่างสมมาตรเพื่อการต่ออายุพื้นผิวที่สูงมาก | สารประกอบที่มีการเติมสูงและไวต่อแรงเฉือน | การผสม การทำลายล้าง แผ่นพิเศษ |
การแลกเปลี่ยนสองครั้งนั่งอยู่หลังโต๊ะนั้น เครื่องสกรูคู่ผสมและป้อนได้ดีกว่า แต่มีราคาสูงกว่าต่อกิโลกรัมของผลผลิต และจำเป็นต้องได้รับการบำรุงรักษาอย่างระมัดระวังมากขึ้น เนื่องจากสกรูประกบกันโดยมีระยะห่างที่แน่นหนา เครื่องจักรแบบสกรูเดี่ยวนั้นง่ายกว่า ใช้งานได้ถูกกว่า และเชื่อถือได้อย่างน่าทึ่ง แต่ขึ้นอยู่กับคุณภาพของเม็ดและการป้อนที่สม่ำเสมอเป็นอย่างมาก
สำหรับ PVC ตัวเลือกมักจะได้รับการแก้ไขอย่างรวดเร็ว: เครื่องอัดรีดสกรูคู่ทรงกรวยครองท่อและโปรไฟล์ PVC ที่แข็ง เนื่องจากพื้นที่ป้อนขนาดใหญ่ยอมรับผง และโปรไฟล์แรงเฉือนที่อ่อนโยนจะจำกัดการย่อยสลาย สำหรับท่อโพลีโอเลฟินส์ เครื่องสกรูเดี่ยวที่มีส่วนป้อนแบบร่องมักเป็นเส้นทางที่ประหยัดที่สุด สำหรับระบบผสมและระบบเติมสูง การออกแบบสกรูคู่ขนานหรือดาวเคราะห์คือคำตอบมาตรฐาน
การกำหนดค่าสกรู ไม่ใช่ขนาดของเครื่องจักร คือการตัดสินใจว่าเครื่องอัดรีดเหมาะสมกับวัสดุและผลิตภัณฑ์ที่กำหนดหรือไม่
เครื่องอัดรีดกับเครื่องฉีดพลาสติก: ความแตกต่างที่ผู้ซื้อสับสน
เนื่องจากเครื่องจักรทั้งสองใช้สกรูในถังให้ความร้อน จึงมีการเสนอราคาและการสอบถามเกี่ยวกับอะไหล่อยู่บ่อยครั้ง หลักการทำงานแตกต่างไปจากเดิมอย่างสิ้นเชิง รูปแบบการสึกหรอและชิ้นส่วนอะไหล่ก็เช่นกัน
| ลักษณะเฉพาะ | เครื่องอัดรีด | เครื่องฉีดพลาสติก |
|---|---|---|
| โหมดกระบวนการ | ต่อเนื่อง | วงจร ยิงต่อนัด |
| การเคลื่อนไหวของสกรู | หมุนอย่างต่อเนื่องในทิศทางเดียว | หมุนเป็นพลาสติกแล้วหมุนกลับเพื่อฉีด |
| การวัดเอาท์พุต | กิโลกรัมต่อชั่วโมง | ช็อตต่อชั่วโมงหรือกรัมต่อช็อต |
| องค์ประกอบการสร้างรูปร่าง | เปิดแม่พิมพ์ วัสดุจะออกอย่างต่อเนื่อง | ช่องแม่พิมพ์ปิด วัสดุจะแข็งตัวภายใน |
| คุณสมบัติสกรูทั่วไป | ส่วนการสูบจ่ายแบบยาว องค์ประกอบการผสม ค่า L/D สูง | วาล์วกันไหลกลับ, L/D สั้นกว่า, อัตรากำลังอัดสูง |
| ลายสวม | ค่อยๆ กระจายไปตามโซนวัดแสงแล้วตาย | มีความเข้มข้นใกล้กับวาล์วกันกลับและโซนป้อน |
ผลการบำรุงรักษาทำได้จริง สกรูเครื่องอัดรีดมักจะสึกหรอมากที่สุดในส่วนสูบจ่ายและที่ส่วนปลาย เนื่องจากเป็นจุดที่แรงเฉือนและแรงดันจะถึงจุดสูงสุด โดยปกติแล้วสกรูฉีดจะสึกก่อนรอบๆ วาล์วกันกลับและเช็คริง เนื่องจากมีการเคลื่อนที่ตามแนวแกนซ้ำๆ การสั่งสกรูผิดสำหรับเครื่องจักรที่ไม่ถูกต้องจะทำให้ชิ้นส่วนมีขนาดไม่พอดีและมีประสิทธิภาพแย่ลง
นี่เป็นสาเหตุที่ซัพพลายเออร์ชิ้นส่วนอะไหล่ต้องยืนยันประเภทเครื่องจักร เส้นผ่านศูนย์กลางของสกรู อัตราส่วน L/D และรูปทรงในการติดตั้งก่อนเสนอราคา สกรูที่มีขนาดปิดไม่เหมือนกับสกรูที่ใช้งานได้อย่างถูกต้อง
การอัดขึ้นรูปและการฉีดขึ้นรูปใช้ฮาร์ดแวร์แบบสกรูและบาร์เรลร่วมกัน แต่ไม่ใช่รูปทรงของสกรู ดังนั้นชิ้นส่วนอะไหล่จึงไม่สามารถเปลี่ยนแทนกันได้
ปริมาณงานในทางปฏิบัติ: เครื่องอัดรีดสามารถผลักดันได้มากเพียงใด
ปริมาณงานเป็นตัวเลขแรกที่ผู้ซื้อส่วนใหญ่มองหา และเป็นตัวเลขที่มักเข้าใจผิดบ่อยที่สุด ภาพที่เผยแพร่มักจะอธิบายถึงวัสดุที่มีกรณีที่ดีที่สุดซึ่งมีแม่พิมพ์ที่เข้ากันได้ดีและมีอัตราป้อนที่มั่นคง ผลลัพธ์ที่แท้จริงจะลดลงเมื่อมีการเติมวัสดุ เมื่อแม่พิมพ์มีข้อจำกัด เมื่อการป้อนไม่สอดคล้องกัน หรือเมื่อระบบทำความเย็นไม่สามารถขจัดความร้อนได้เพียงพอ เส้นผ่านศูนย์กลางของสกรูเพียงอย่างเดียวอธิบายได้เพียงบางส่วนของภาพ เนื่องจากความลึกของช่อง อัตราส่วน L/D ความเร็วของสกรู และกำลังขับเคลื่อนล้วนมีปฏิสัมพันธ์กัน ถังขนาดใหญ่ที่ทำงานช้าสามารถเคลื่อนย้ายวัสดุได้น้อยกว่าถังขนาดเล็กที่ทำงานเร็ว และเครื่องที่ทำงานด้วยความเร็วสูงสุดอาจทำให้เกิดคุณภาพการหลอมที่ยอมรับไม่ได้ แผนภูมิด้านล่างจะวางกลุ่มผลิตภัณฑ์เครื่องอัดรีดหลักไว้เคียงข้างกันโดยใช้ช่วงเอาต์พุตบ่งชี้ ซึ่งเป็นจุดเริ่มต้นที่มีประโยชน์สำหรับการวางแผนในระยะเริ่มแรก แทนที่จะเป็นข้อกำหนดขั้นสุดท้าย
ช่วงปริมาณงานที่ระบุตามประเภทเครื่องอัดรีด
สกรูเดี่ยว, 45 mm, 25:1 L/D
สกรูเดี่ยว, 90 mm, 30:1 L/D
สกรูคู่ทรงกรวย, 55/110 mm
สกรูคู่ขนาน, 62 mm
เครื่องอัดรีดลูกกลิ้งดาวเคราะห์, 150 mm
ความยาวของแท่งชิ้นงานเป็นสัดส่วนกับปลายด้านบนของช่วงปกติแต่ละช่วงที่มาตราส่วน 1,100 กก./ชม. ผลลัพธ์ที่แท้จริงขึ้นอยู่กับวัสดุ รูปทรงของสกรู ความต้านทานของแม่พิมพ์ และกำลังขับเคลื่อน
แนวโน้มที่ชัดเจนที่สุดในแผนภูมิคือช่วงระหว่างเครื่องสกรูเดี่ยวขนาดเล็กและเครื่องอัดรีดแบบลูกกลิ้งดาวเคราะห์ ซึ่งมีเอาต์พุตที่แตกต่างกันประมาณยี่สิบเท่า ช่องว่างนั้นไม่ได้เกิดจากเส้นผ่านศูนย์กลางเพียงอย่างเดียว หน่วยดาวเคราะห์จะกระจายงานไปยังสกรูขนาดเล็กจำนวนมากที่มีพื้นผิวสัมผัสขนาดใหญ่มาก จึงสามารถพลาสติกที่มีปริมาตรมากได้อย่างนุ่มนวล ในขณะที่สกรูขนาด 45 มม. ตัวเดียวจะมีช่องแคบหนึ่งช่องและมีห้องสำหรับการถ่ายเทความร้อนที่จำกัด
แนวโน้มประการที่สองคือตระกูลสกรูคู่สองตัวจะวางชิดกันในช่วงกลางของช่วง แม้จะมีรูปทรงที่แตกต่างกันมากก็ตาม สกรูคู่ทรงกรวยชดเชยความยาวที่สั้นกว่าด้วยพื้นที่ป้อนที่ใหญ่ จึงเป็นเหตุให้จับผง PVC ได้ดี สกรูคู่ขนานให้ผลลัพธ์ที่คล้ายกันด้วยสกรูโมดูลาร์ที่ยาวกว่าและสามารถรับส่วนผสมและระบายอากาศได้
ข้อสังเกตประการที่สามคือช่วงเอาต์พุตกว้าง และความกว้างมีความหมาย แถบ 250 ถึง 600 กก./ชม. สำหรับสกรูคู่ขนานขนาด 62 มม. สะท้อนให้เห็นว่าสูตรเปลี่ยนแปลงประสิทธิภาพได้มากเพียงใด: สารประกอบ PVC ที่เติมเล็กน้อยจะวิ่งใกล้กับด้านบนของสายรัด ในขณะที่สารประกอบที่เติมอย่างแน่นหนาซึ่งมีสารตัวเติมที่มีฤทธิ์กัดกร่อนสามารถตกลงไปทางด้านล่าง และใช้พลังงานขับเคลื่อนที่มีอยู่มากขึ้นอย่างมาก
การเปรียบเทียบรายการสกรูเดี่ยวสองตัวแสดงให้เห็นว่าการเปรียบเทียบเส้นผ่านศูนย์กลางที่ทำให้เข้าใจผิดได้อย่างไร การเพิ่มเส้นผ่านศูนย์กลางเป็นสองเท่าจาก 45 มม. เป็น 90 มม. จะทำให้เอาท์พุตเพิ่มขึ้นประมาณแปดเท่าแทนที่จะเป็นสองเท่า เนื่องจากทั้งหน้าตัดของช่องและความเร็วของสกรูที่ทำได้จะเพิ่มขึ้น ผู้ซื้อที่ขยายขนาดตามสมมติฐานเชิงเส้นมักจะเพิ่มขนาดไดรฟ์หรือลดขนาดส่วนการทำความเย็นดาวน์สตรีม
ผลผลิตเพียงอย่างเดียวไม่สมเหตุสมผลในการซื้อ เครื่องจักรที่ทำงานในระดับสูงสุดโดยมีจุดหลอมเหลวที่ไม่เสถียรจะผลิตเศษซากในอัตราที่จะลบข้อได้เปรียบด้านปริมาณงานออกไป ในทางปฏิบัติ ผลลัพธ์ที่ใช้งานได้คือตัวเลขสูงสุดที่ความเสถียรของแรงดัน อุณหภูมิหลอมเหลว และความทนทานต่อมิติทั้งหมดยังคงอยู่ในข้อกำหนด
ตรรกะเดียวกันนี้ใช้กับอะไหล่ สกรูทดแทนที่มีอัตราส่วนกำลังอัดแตกต่างกันหรือช่องสูบจ่ายที่ตื้นกว่าจะเปลี่ยนส่วนโค้งเอาท์พุตของเครื่องจักรทั้งหมด เมื่อโรงงานอัพเกรดสกรู ควรตรวจสอบความสามารถในการทำความเย็นและความสามารถในการดึงออกของสายการอัดรีดพร้อมๆ กัน เนื่องจากคอขวดมักจะเคลื่อนไปทางท้ายน้ำเมื่อสกรูได้รับการปรับปรุง
สุดท้ายนี้ ตัวเลขปริมาณงานควรเชื่อมโยงกับวัสดุที่ระบุ ความเร็วของสกรูที่ระบุ และดายที่ระบุเสมอ ใบเสนอราคาที่แสดงรายการเอาต์พุตโดยไม่มีเงื่อนไขทั้งสามนี้ไม่สามารถเปรียบเทียบกับใบเสนอราคาที่แข่งขันกันได้ และความแตกต่างมักจะปรากฏเฉพาะในช่วงสัปดาห์แรกของการผลิตเท่านั้น
ตัวเลขเอาต์พุตที่เผยแพร่จะมีความหมายก็ต่อเมื่อมีการระบุวัสดุ ความเร็วของสกรู และแม่พิมพ์ไว้ด้วยกัน เนื่องจากเอาต์พุตที่ใช้งานได้จะถูกจำกัดด้วยคุณภาพหลอมเหลวที่เสถียรมากกว่าความเร็วสูงสุด
สกรูและกระบอก: ชิ้นส่วนที่กำหนดว่าเครื่องอัดรีดสามารถทำได้อย่างไร
ส่วนประกอบสองชิ้นทำหน้าที่ส่วนใหญ่ภายในเครื่องอัดรีด ได้แก่ สกรูและกระบอก นอกจากนี้ยังเป็นองค์ประกอบสองส่วนที่สึกหรอก่อน ซึ่งทำให้เป็นศูนย์กลางของการอภิปรายทั้งด้านวิศวกรรมและการจัดซื้อ
เรขาคณิตของสกรู
สกรูสามโซนมาตรฐานแบ่งออกเป็นส่วนป้อน แรงอัด และสูบจ่าย อัตราการบีบอัด ซึ่งคำนวณจากความลึกของช่องป้อนหารด้วยความลึกของช่องสูบจ่าย โดยทั่วไปจะอยู่ระหว่าง 2:1 ถึง 4:1 ขึ้นอยู่กับความหนาแน่นรวมและพฤติกรรมการหลอมละลาย สกรูกั้นแยกช่องของแข็งและช่องหลอมละลายเพื่อปรับปรุงความเสถียรในการหลอม การผสมส่วนต่างๆ เช่น Maddock, Egan หรือพินมิกเซอร์จะปรับปรุงการกระจายตัวของสีและความสม่ำเสมอของการหลอมเหลว โดยมีค่าใช้จ่ายอยู่ที่เอาต์พุต
อัตราส่วน L/D คือความยาวลำกล้องหารด้วยเส้นผ่านศูนย์กลางของสกรู เป็นอีกหมายเลขพาดหัวข่าว เครื่องจักรอเนกประสงค์มักจะทำงานที่ 25:1 ถึง 30:1 ในขณะที่เครื่องจักรที่มีการระบายอากาศและสกรูผสมสามารถทำงานได้ที่ 36:1 หรือมากกว่า สกรูที่ยาวขึ้นจะทำให้มีเวลาพักตัวมากขึ้นและมีพื้นที่สำหรับผสมและระบายอากาศมากขึ้น แต่ยังเพิ่มภาระแรงบิดและค่าใช้จ่ายอีกด้วย
การก่อสร้างถัง
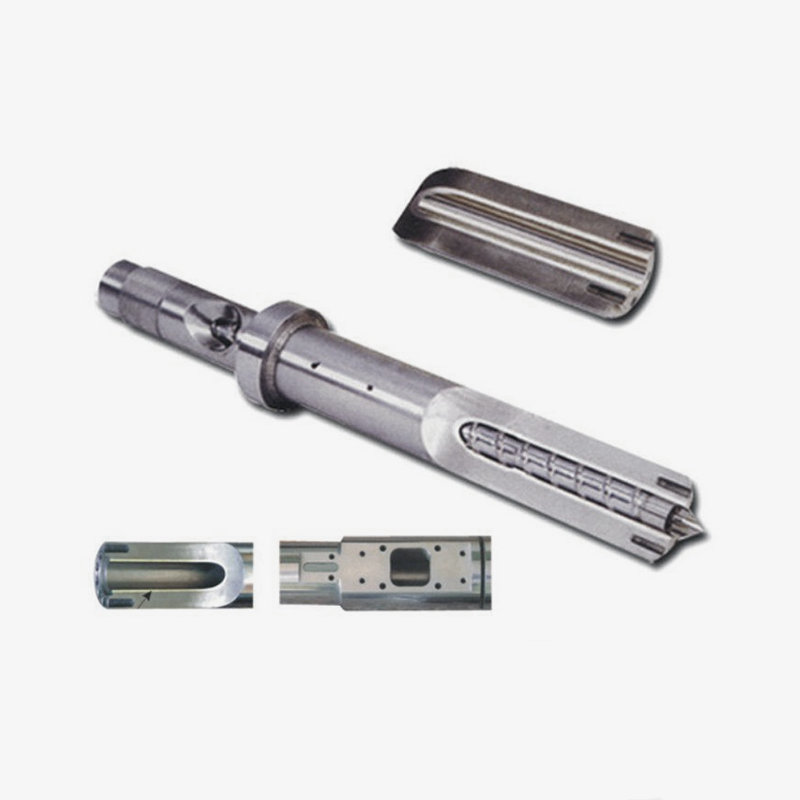
บาร์เรลมักจะสร้างจากเหล็กไนไตรด์ ไลเนอร์ไบเมทัลลิก หรือปลอกเหล็กกล้าเครื่องมือ ถังไนไตรด์เหมาะกับโพลีเมอร์ที่ไม่ได้บรรจุ เช่น PE และ PP ถังโลหะคู่ซึ่งหล่อโลหะผสมที่ทนต่อการสึกหรอแบบหมุนเหวี่ยงเข้าไปในรูเจาะ ช่วยให้จัดการกับสารประกอบที่เติมแก้ว เติมแร่ธาตุ และมีฤทธิ์กัดกร่อนสูงได้ดีกว่ามาก โดยทั่วไปความหนาของไลเนอร์จะอยู่ระหว่าง 1.5 ถึง 2.5 มม. และค่าความแข็งในช่วง 55 ถึง 65 HRC นั้นเป็นเรื่องปกติสำหรับเกรดที่ทนทานต่อการสึกหรอ
กลุ่มผลิตภัณฑ์ในทางปฏิบัติ
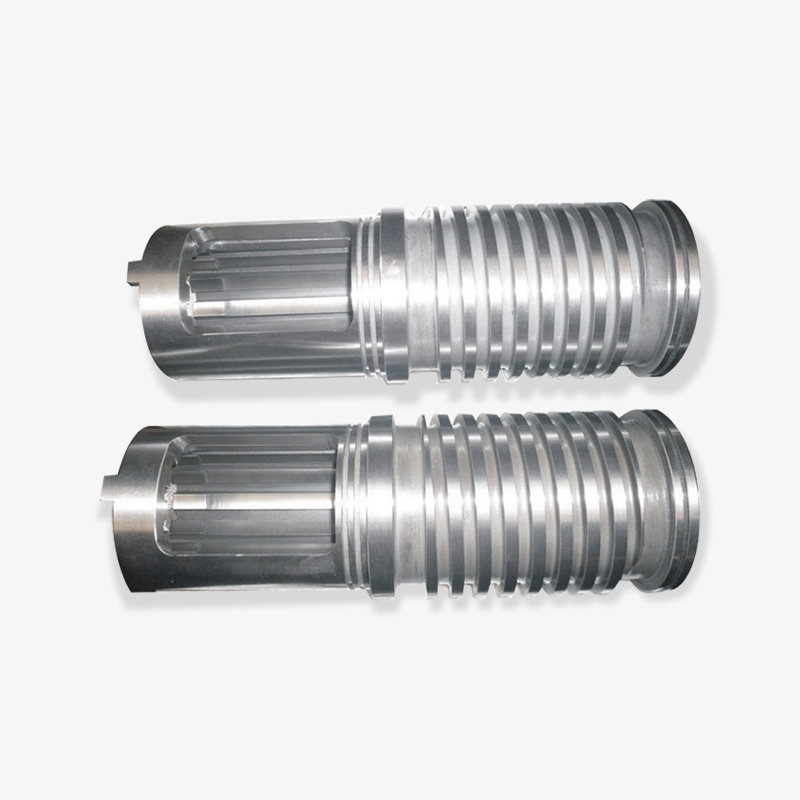
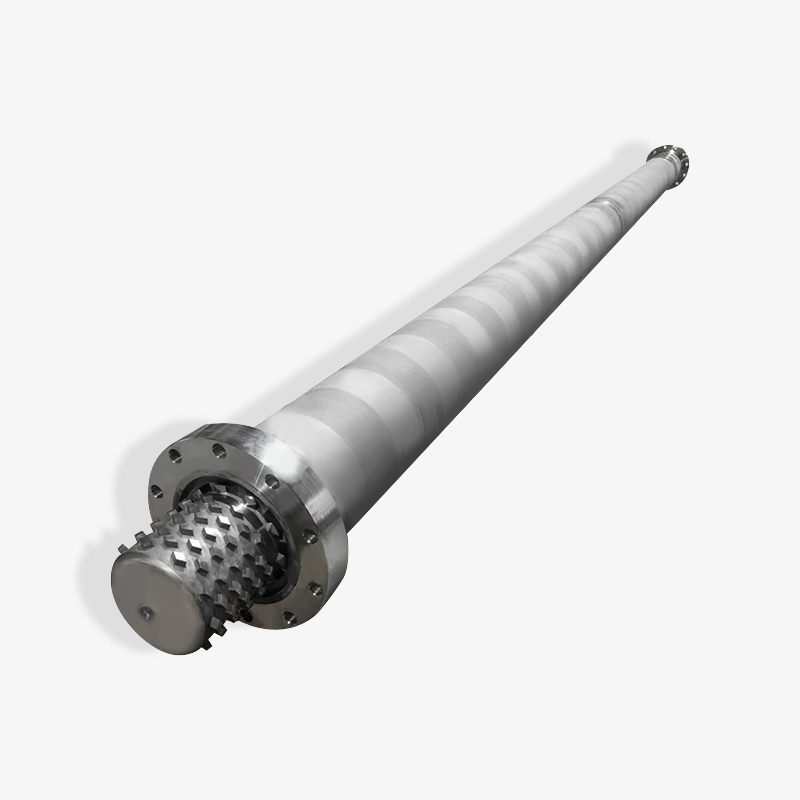
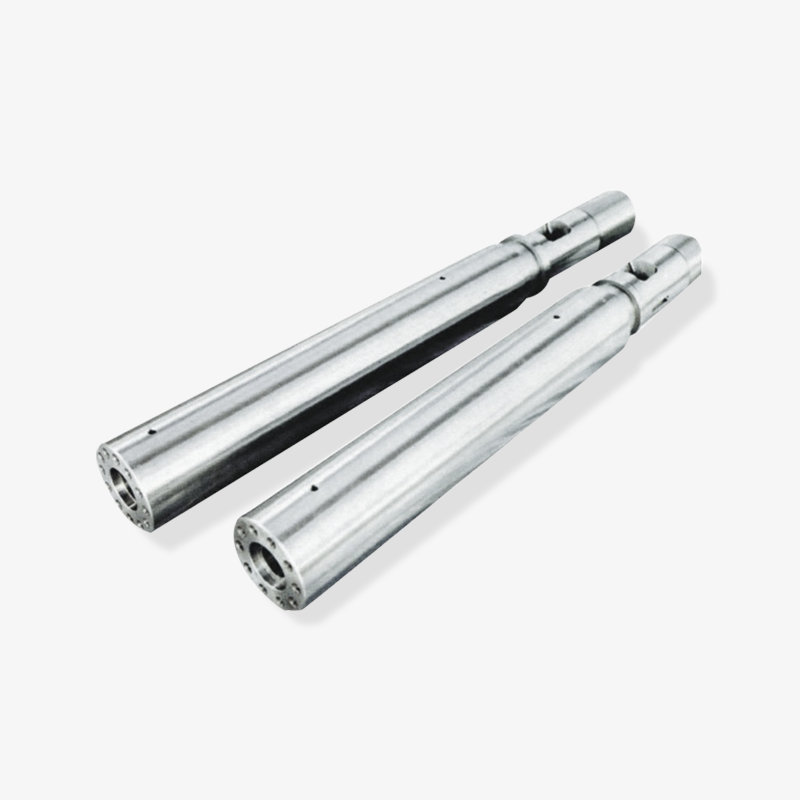
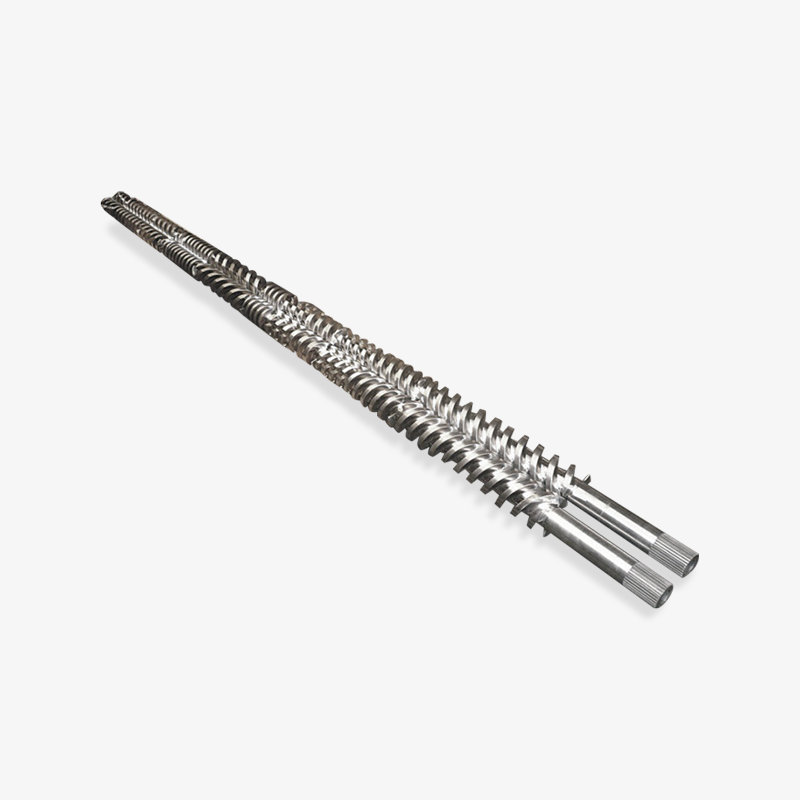
สำหรับผู้สร้างเครื่องจักรและผู้แปรรูป อุปกรณ์จ่ายแบบสกรูและบาร์เรลแบ่งออกเป็นตระกูลที่รู้จัก ชุดสกรูเดี่ยวและกระบอกในซีรีส์ SJ ครอบคลุมการอัดขึ้นรูปท่อ แผ่น และโปรไฟล์ทั่วไป ชุดสกรูและกระบอกคู่ทรงกรวย SJS ซีรีส์ให้บริการเส้น PVC ที่แข็งและอ่อน กระบอกสกรูคู่ขนานรองรับ PVC ผลผลิตสูงและงานผสม สกรูดาวเคราะห์ บาร์เรล และเครื่องอัดรีดดาวเคราะห์ทั้งชุดของ WB-WE เหมาะสำหรับการขึ้นรูปพลาสติกที่อ่อนโยนและให้ผลผลิตสูง ชุดสกรูและกระบอก Bimetallic จัดการกับสูตรที่มีฤทธิ์กัดกร่อน สกรูและชุดกระบอกของเครื่องฉีดขึ้นรูปครอบคลุมด้านวงจรของอุตสาหกรรม ในขณะที่สกรูเครื่องอัดรีดยางและชุดสกรูและกระบอกโฟม EPE ทำหน้าที่ในการแปรรูปยางและขยายการผลิตโฟมโพลีเอทิลีน
ผู้ผลิตในส่วนนี้มักจะทำงานเป็นทั้งซัพพลายเออร์ส่วนประกอบและผู้แก้ปัญหา Zhoushan Microwave Screw Machinery ซึ่งตั้งอยู่ในเจ้อเจียง ก่อตั้งขึ้นในปี 1990 มีพื้นที่เวิร์กช็อปมากกว่า 10,000 ตารางเมตร และวางตำแหน่งตัวเองเป็นผู้ผลิตและโรงงานตัดเฉือนสกรูและบาร์เรลที่มีความแม่นยำสูง โดยส่งออกไปยังตลาดต่างๆ รวมถึงสหรัฐอเมริกา เยอรมนี ดูไบ เวียดนาม และไทย โปรไฟล์ดังกล่าวเป็นเรื่องปกติของซัพพลายเออร์เฉพาะทางที่ผู้ผลิตเครื่องจักรพึ่งพา เมื่อสกรูแค็ตตาล็อกมาตรฐานไม่ตรงกับวัสดุเฉพาะหรือเป้าหมายเอาต์พุต
รูปทรงของสกรูกำหนดความสามารถในการหลอมและการผสม ในขณะที่วัสดุของถังจะกำหนดอายุการใช้งานของการสึกหรอ ทั้งสองจะต้องตรงกับวัสดุที่กำลังดำเนินการ
วิธีการเลือกเครื่องอัดรีดสำหรับงานเฉพาะ
การเลือกเริ่มต้นด้วยผลิตภัณฑ์และทำงานแบบย้อนกลับ ตารางด้านล่างแสดงรายการพารามิเตอร์ที่มักตัดสินว่าใบเสนอราคาจะประสบผลสำเร็จในการผลิตหรือไม่
| พารามิเตอร์ | ช่วงทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางของสกรู | 30-200 มม | ตั้งค่าหน้าต่างเอาต์พุตพร้อมกับความเร็วและความลึกของช่อง |
| อัตราส่วน L/D | 20:1 ถึง 36:1 | ควบคุมเวลาพัก การผสม และความสามารถในการระบายอากาศ |
| อัตราส่วนกำลังอัด | 2:1 ถึง 4:1 | ต้องตรงกับความหนาแน่นรวมของเม็ดหรือผง |
| ขับเคลื่อนพลัง | ขึ้นอยู่กับวัสดุและผลผลิต | กำหนดเอาต์พุตที่ทำได้โดยไม่ต้องหยุดแรงบิด |
| การก่อสร้างถัง | ไนไตรด์หรือไบเมทัลลิก | สึกหรอด้วยสารเติมหรือมีฤทธิ์กัดกร่อน |
| ตายและล่องน้ำ | การปรับขนาด การระบายความร้อน การลากออก การตัด | ความทนทานและการตกแต่งพื้นผิวถูกกำหนดไว้ที่นี่ ไม่ใช่ในกระบอกปืน |
โหมดความล้มเหลวสองโหมดเกิดขึ้นซ้ำในทางปฏิบัติ วิธีแรกคือการปรับขนาดไดรฟ์ให้เล็กลงเพื่อลดต้นทุน: เครื่องจักรจะไปถึงเอาท์พุตที่ต้องการที่ความเร็วสกรูสูงสุดเท่านั้น ซึ่งอุณหภูมิหลอมเหลวจะไม่เสถียรและคุณภาพของผลิตภัณฑ์จะเปลี่ยนไป วิธีที่สองคือการเลือกกระบอกไนไตรด์สำหรับสูตรที่มีฤทธิ์กัดกร่อน ซึ่งทำให้เกิดการสึกหรอที่มองเห็นได้ภายในไม่กี่เดือน และผลผลิตลดลงอย่างช้าๆ ซึ่งยากต่อการวินิจฉัย
พฤติกรรมทางวัตถุควรขับเคลื่อนส่วนที่เหลือ พีวีซีต้องการแรงเฉือนต่ำและระยะเวลาการคงตัวสั้น ซึ่งชี้ให้เห็นถึงการออกแบบสกรูคู่ทรงกรวย ท่อโพลีโอเลฟินส์นิยมใช้เครื่องสกรูตัวเดียวที่มีส่วนป้อนแบบร่อง เรซินวิศวกรรมที่เติมแก้วต้องใช้ถังโลหะคู่และการเคลือบผิวแข็งของสกรูที่ทนทานต่อการสึกหรอ การใช้งานโฟมจำเป็นต้องมีการควบคุมการฉีดแก๊สและแรงดันหลอมเหลวอย่างแม่นยำ ซึ่งโดยทั่วไปหมายถึงโปรไฟล์สกรูเฉพาะมากกว่าโปรไฟล์การใช้งานทั่วไป
เริ่มจากวัสดุ ความทนทานต่อผลิตภัณฑ์ และผลลัพธ์ที่ต้องการ รูปทรงของสกรูและวัสดุกระบอกตามมาจากทั้งสามแบบ ไม่ใช่จากความสะดวกในแค็ตตาล็อก
ตำแหน่งที่ใช้เครื่องอัดรีด: การใช้งานและผลิตภัณฑ์จริง
ขอบเขตของการอัดขึ้นรูปกว้างกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง เนื่องจากผลิตภัณฑ์เกือบทุกประเภทที่มีหน้าตัดคงที่สามารถทำได้ด้วยวิธีนี้
- ท่อและท่อ: น้ำประปา การระบายน้ำ แก๊ส ท่อร้อยสาย ท่อทางการแพทย์
- แผ่นและกระดาน: แผ่นบรรจุภัณฑ์ ป้าย กระดานก่อสร้าง โฟมบอร์ด
- ฟิล์ม: ฟิล์มเป่าสำหรับถุงและไลเนอร์, ฟิล์มหล่อสำหรับเคลือบ
- โปรไฟล์: กรอบหน้าต่าง โปรไฟล์ประตู ขอบเฟอร์นิเจอร์ ท่อร้อยสายไฟ
- สายไฟและสายเคเบิล: ฉนวนและการหุ้มฉนวนที่ความเร็วสายสูง
- โฟม: EPE และผลิตภัณฑ์โพลีเอทิลีนขยายตัวอื่นๆ ซึ่งมีสกรูโฟมและกระบอกเฉพาะจัดการการหลอมละลายที่มีก๊าซ
- ยาง: ท่อยาง ซีล แถบกันอากาศ และพรีฟอร์มสำหรับการขึ้นรูป
- การผสม: เม็ดเติม เสริมแรง และมาสเตอร์แบทช์สี
- การรีไซเคิล: ผลผลิตจากราวตากผ้าถูกแปลงเป็นเม็ดที่นำกลับมาใช้ใหม่ได้
- เส้นใย: เส้นใยการพิมพ์ 3 มิติที่ดึงมาจากเกลียวที่อัดขึ้นรูป
การใช้งานแต่ละอย่างมีวัฒนธรรมความอดทนของตัวเอง ท่อทางการแพทย์อาจต้องมีความหนาของผนังที่ต่างกันต่ำกว่าสองสามร้อยมิลลิเมตร ในขณะที่ท่อระบายน้ำสามารถทนได้นานกว่ามาก ความแตกต่างเหล่านั้นส่งผลต่อการออกแบบสกรู คุณภาพของแม่พิมพ์ และความเสถียรของระบบขับเคลื่อน
หลักการอัดขึ้นรูปเดียวกันครอบคลุมถึงท่อ แผ่น ฟิล์ม โปรไฟล์ โฟม ยาง และการผสม เปลี่ยนเฉพาะสกรู ลำกล้อง และดายเท่านั้น
การซื้อสกรูและบาร์เรล: สิ่งที่ผู้ซื้อ B2B ควรตรวจสอบ
การจัดซื้อจัดจ้างในอุตสาหกรรมนี้มีความสัมพันธ์ที่หนักหน่วง แต่ควรยังคงขับเคลื่อนด้วยข้อกำหนดเฉพาะ ไม่ว่าคุณจะทำงานร่วมกับผู้ผลิต ซัพพลายเออร์ หรือผู้ค้าส่งที่มุ่งเน้นการส่งออก รายการการตรวจสอบเดียวกันก็จะมีผล
- ตรวจสอบประเภทเครื่อง เส้นผ่านศูนย์กลางของสกรู อัตราส่วน L/D และขนาดการติดตั้งโดยเทียบกับแบบร่าง ไม่ใช่รูปถ่าย
- ขอข้อกำหนดวัสดุสำหรับสกรูและกระบอก รวมถึงเกรดเหล็กฐานและกระบวนการบำบัด
- สอบถามค่าความแข็ง และความลึกของไนไตรดิ้งหรือความหนาของไลเนอร์ไบเมทัลลิก (หากเกี่ยวข้อง)
- ตรวจสอบความตรง ความร่วมศูนย์ และความทนทานต่อผิวสำเร็จเป็นลายลักษณ์อักษร
- ชี้แจงว่าสกรูเป็นแบบทดแทนแบบดรอปอินหรือต้องจับคู่กับกระบอกที่มีอยู่
- ตรวจสอบค่าเผื่อการสึกหรอและอายุการใช้งานที่คาดหวังสำหรับปริมาณสารตัวเติมเฉพาะของคุณ
- ยืนยันระยะเวลารอคอยสินค้า วิธีการบรรจุ และเอกสารการส่งออก หากชิ้นส่วนมีการจัดส่งระหว่างประเทศ
เส้นทางการจัดหาแบบกำหนดเองและมาตรฐานแตกต่างกันในด้านต้นทุนและความเสี่ยง สกรูมาตรฐานสามารถจัดส่งได้อย่างรวดเร็วและคาดการณ์ราคาได้ แต่อาจไม่ตรงกับวัสดุที่ผิดปกติ สกรูสั่งทำพิเศษมีราคาสูงกว่าและใช้เวลานานกว่า แต่ก็สามารถขจัดปัญหาคุณภาพที่คงอยู่ซึ่งดูดซับเศษเหล็กมานานหลายปีได้ ผู้ซื้อที่มีประสบการณ์มักจะขอตัวเลือกมาตรฐานและตัวเลือกที่กำหนดเองในการสอบถามเดียวกัน จากนั้นจึงเปรียบเทียบทั้งสองตัวเลือกกับต้นทุนของผลผลิตที่ไม่ดี
นโยบายขั้นต่ำและการเก็บสต๊อกก็ส่งผลต่อการตัดสินใจเช่นกัน ผู้ผลิตเครื่องจักรที่รองรับลูกค้าจำนวนมากจะได้รับประโยชน์จากซัพพลายเออร์ที่จะผลิตชิ้นงานหนึ่งหรือสองชิ้นตามแบบ ในขณะที่ผู้ประมวลผลปริมาณมากอาจต้องการเก็บชุดอะไหล่ไว้ การเก็บสกรูและกระบอกสำรองไว้บนชั้นวางมีราคาถูกเมื่อเทียบกับการสูญเสียการผลิตไปหนึ่งสัปดาห์
ตรวจสอบเกรดวัสดุ ความแข็ง และพิกัดความเผื่อของขนาดเป็นลายลักษณ์อักษรก่อนสั่งซื้อ เนื่องจากสกรูที่พอดีไม่ใช่สกรูที่ทำงานโดยอัตโนมัติ
สิ่งจำเป็นในการบำรุงรักษาและการแก้ไขปัญหา
เครื่องอัดรีดจะค่อยๆ ล้มเหลว และสัญญาณเริ่มแรกจะพลาดได้ง่ายเนื่องจากสายการผลิตยังคงเดินต่อไป การดูเอาท์พุต ความดันหลอมเหลว และโหลดมอเตอร์ร่วมกันมักจะเผยให้เห็นการสึกหรอก่อนที่คุณภาพของผลิตภัณฑ์จะพังทลาย
| อาการ | สาเหตุน่าจะ | ตรวจสอบก่อน |
|---|---|---|
| ผลผลิตลดลงอย่างค่อยเป็นค่อยไป | การสึกหรอของสกรูหรือกระบอกปืน ระยะห่างเพิ่มขึ้น | วัดเส้นผ่านศูนย์กลางของสกรูและรูกระบอกสูบ |
| จุดหรือเจลที่ไม่ละลาย | เกินความสามารถในการหลอมเหลว อุณหภูมิโปรไฟล์ไม่ถูกต้อง | โปรไฟล์อุณหภูมิลำกล้อง ความเร็วของสกรู แรงดันต้าน |
| แรงดันขาออกที่เพิ่มขึ้นและความผันผวนของแรงดัน | การให้อาหาร การเชื่อม หรือความชื้นไม่สม่ำเสมอ | ฮอปเปอร์, ตัวป้อน, การอบแห้ง, อุณหภูมิโซนฟีด |
| ความร้อนสูงเกินไปละลาย | แรงเฉือนมากเกินไป สกรูสึก การระบายความร้อนอุดตัน | ความเร็วของสกรู วงจรทำความเย็น ความแม่นยำของเทอร์โมคัปเปิล |
| อายุการใช้งานของสกรูสั้น | สารกัดกร่อนเติมผิดเกรดบาร์เรล | ปริมาณสารตัวเติม วัสดุถัง ตัวเลือกการเคลือบผิวแข็ง |
กิจวัตรการป้องกันนั้นเรียบง่าย ตรวจสอบเครื่องทำความร้อนและเทอร์โมคัปเปิ้ลทุกเดือน เนื่องจากเครื่องทำความร้อนที่เสียจะบังคับให้สกรูสร้างความร้อนจากแรงเฉือนมากขึ้นและเร่งการสึกหรอ ตรวจสอบคออาหารและถังป้อนเพื่อดูค่าปรับและการเชื่อม ดึงสกรูตามช่วงเวลาที่วางแผนไว้และบันทึกเส้นผ่านศูนย์กลางเพื่อให้มองเห็นแนวโน้มการสึกหรอแทนที่จะคาดเดา เก็บวัสดุไล่ออกให้ตรงกับโพลีเมอร์ที่กำลังประมวลผล และอย่าปล่อยให้เครื่องจักรนั่งโดยมี PVC ที่อุณหภูมิ
เมื่อเอาท์พุตลดลง สัญชาตญาณคือการเพิ่มความเร็วของสกรู ซึ่งมักจะทำให้อุณหภูมิหลอมละลายเพิ่มขึ้นแทนที่จะคืนปริมาณงาน และทำให้อายุการใช้งานของสกรูสั้นลง การวัดระยะห่างก่อนจะเร็วกว่าและถูกกว่า
บันทึกขนาดสกรูและลำกล้องทุกครั้งที่ปิดระบบตามแผน ข้อมูลแนวโน้มการสึกหรอป้องกันการหยุดสายการผลิตโดยไม่ได้วางแผนส่วนใหญ่
คำถามที่พบบ่อย
เครื่องอัดรีดหมายถึงอะไรในประโยคเดียว?
เครื่องอัดรีดเป็นเครื่องจักรที่ละลายหรือทำให้วัสดุนิ่มลงแล้วดันอย่างต่อเนื่องผ่านแม่พิมพ์เพื่อผลิตผลิตภัณฑ์ที่มีหน้าตัดคงที่ เช่น ท่อ แผ่น ฟิล์ม หรือโปรไฟล์
เครื่องอัดรีดเป็นเครื่องจักรหรือชิ้นส่วนหรือไม่?
ประเพณีทั้งสองถูกต้อง ในการวางแผนการผลิต เครื่องอัดรีดคือเครื่องจักรที่สมบูรณ์ รวมถึงตัวขับเคลื่อน กระบอก สกรู และแม่พิมพ์ ในการบำรุงรักษาและการจัดซื้อชิ้นส่วนอะไหล่ "เครื่องอัดรีด" มักหมายถึงการประกอบสกรูและลำกล้องโดยเฉพาะ ยืนยันเสมอว่าความหมายใดที่ใช้ก่อนที่จะอ้างอิง
อะไรคือความแตกต่างระหว่างเครื่องอัดรีดและเครื่องฉีดพลาสติก?
เครื่องอัดรีดทำงานอย่างต่อเนื่องและผลักวัสดุหลอมผ่านแม่พิมพ์แบบเปิด ดังนั้นผลผลิตจึงวัดเป็นกิโลกรัมต่อชั่วโมง เครื่องฉีดขึ้นรูปพลาสติกด้วยสกรู แต่จากนั้นจะฉีดช็อตแบบแยกส่วนเข้าไปในแม่พิมพ์แบบปิด ดังนั้นเอาต์พุตจึงวัดเป็นช็อตหรือกรัมต่อช็อต
L/D หมายถึงอะไรบนสกรูเครื่องอัดรีด
L/D คือความยาวของสกรูที่ใช้งานจริงหารด้วยเส้นผ่านศูนย์กลาง สกรู 25:1 บนลำกล้อง 45 มม. มีความยาวใช้งานจริงประมาณ 1,125 มม. อัตราส่วนที่สูงขึ้นจะทำให้มีเวลาพักมากขึ้นสำหรับการหลอม การผสม และการระบาย แต่ต้องใช้แรงบิดมากขึ้นและต้นทุนในการผลิตมากขึ้น
เหตุใดเครื่องอัดรีดแบบสกรูคู่จึงมีราคาสูงกว่าเครื่องอัดรีดแบบสกรูเดี่ยว
เครื่องจักรสกรูคู่ต้องใช้สกรูสองตัวที่เข้ากัน กล่องเกียร์ที่ซับซ้อนมากขึ้นพร้อมเพลาซิงโครไนซ์ และพิกัดความเผื่อในการผลิตที่เข้มงวดยิ่งขึ้น นอกจากนี้ยังป้อนและผสมได้ดีขึ้น โดยเฉพาะอย่างยิ่งผงและสารประกอบเติม ซึ่งช่วยลดต้นทุนในการใช้งาน PVC และการผสม
สกรูและกระบอกอัดรีดมีอายุการใช้งานนานเท่าใด
อายุการใช้งานขึ้นอยู่กับปริมาณสารตัวเติม อุณหภูมิในการประมวลผล และวินัยในการบำรุงรักษาเป็นหลัก โพลีโอเลฟินส์ที่ยังไม่ได้เติมบนสกรูและกระบอกไนไตรด์สามารถทำงานได้หลายปี ในขณะที่คอมพาวด์ที่เติมแก้วอาจสึกหรอชุดไนไตรด์อย่างเห็นได้ชัดภายในหนึ่งหรือสองปี ถัง Bimetallic และการเคลือบแข็งด้วยสกรูที่ทนทานต่อการสึกหรอช่วยยืดอายุการใช้งานได้อย่างมากในงานขัดถู
ฉันสามารถเปลี่ยนเฉพาะสกรูโดยไม่ต้องเปลี่ยนกระบอกได้หรือไม่
ได้ แต่เฉพาะในกรณีที่รูเจาะลำกล้องยังอยู่ในเกณฑ์ที่ยอมรับได้ เมื่อระยะห่างระหว่างขั้นบันไดของสกรูและผนังถังเกินขีดจำกัดข้อกำหนด สกรูตัวใหม่เพียงอย่างเดียวจะไม่สามารถคืนเอาต์พุตได้ เนื่องจากการหลอมเหลวจะเลื่อนไปด้านหลังเหนือแผ่นขั้นบันได การวัดส่วนประกอบทั้งสองก่อนสั่งซื้อจะช่วยหลีกเลี่ยงข้อผิดพลาดอันมีราคาแพง
สกรูและกระบอกอัดรีดทำจากวัสดุอะไร?
เหล็กสกรูทั่วไปประกอบด้วยเกรดไนไตรด์ เช่น 38CrMoAlA และเหล็กกล้าเครื่องมือ เช่น SKD61 หรือ D2 โดยทั่วไปแล้ว บาร์เรลจะเป็นเหล็กกล้าไนไตรด์หรือไบเมทัลลิก โดยจะมีการหล่อโลหะผสมที่ทนทานต่อการสึกหรอเข้าไปในรู ตัวเลือกที่ถูกต้องขึ้นอยู่กับความสามารถในการเสียดสีและการกัดกร่อนของโพลีเมอร์ที่กำลังแปรรูป
สกรูและกระบอก bimetallic คืออะไร?
Bimetallic หมายถึงกระบอกที่มีซับโลหะผสมที่หล่อแบบแรงเหวี่ยงซึ่งทนทานต่อการสึกหรอ ซึ่งมักจะจับคู่กับสกรูที่แข็งหรือแข็ง ส่วนผสมนี้ต้านทานการเสียดสีจากใยแก้วและตัวเติมแร่ได้ดีกว่ารูเจาะไนไตรด์มากในราคาซื้อที่สูงกว่า
ฉันต้องใช้สกรูแบบกำหนดเองหรือแบบมาตรฐานหรือไม่
สกรูมาตรฐานเหมาะกับวัสดุทั่วไปและผลิตภัณฑ์มาตรฐาน สกรูแบบกำหนดเองเหมาะสมเมื่อวัสดุไม่ปกติ เมื่อใช้ตัวเติมพิเศษ เมื่อต้องยกเอาต์พุตโดยไม่ต้องเปลี่ยนเครื่องจักร หรือเมื่อปัญหาด้านคุณภาพที่มีอยู่ขัดขืนการปรับกระบวนการ
คำถามเกี่ยวกับเครื่องอัดรีดส่วนใหญ่จะเหลือข้อเท็จจริงอยู่ 3 ประการ ได้แก่ วัสดุ ผลิตภัณฑ์ และขนาดของเครื่องจักร คำตอบทั้งสามนั้นกำหนดทุกสิ่งทุกอย่าง
โมดูลอ้างอิง: ครอบครัวสกรูและบาร์เรล
โมดูลต่อไปนี้สรุปกลุ่มส่วนประกอบที่ปรากฏบ่อยที่สุดในการสอบถามเกี่ยวกับชิ้นส่วนอะไหล่จากการอัดขึ้นรูป มีจุดมุ่งหมายเพื่อใช้เป็นแผนที่ปฐมนิเทศอย่างรวดเร็วสำหรับผู้ซื้อและวิศวกรที่กำลังเตรียมข้อกำหนดหรือเปรียบเทียบใบเสนอราคา
สกรูเดี่ยวและลำกล้อง
การอัดขึ้นรูปทั่วไปสำหรับท่อ แผ่น แท่ง และโปรไฟล์ รูปทรงซีรีส์ SJ พร้อมโซนป้อน การบีบอัด และสูบจ่าย
สกรูคู่ทรงกรวยและกระบอก
ซีรีส์ SJS ตั้งค่าไว้สำหรับ PVC แบบแข็งและอ่อน พร้อมพื้นที่ป้อนขนาดใหญ่และแรงเฉือนที่อ่อนโยนสำหรับสารประกอบที่ไวต่อความร้อน
สกรูคู่ขนานและลำกล้อง
รูปทรงแบบแยกส่วนสำหรับ PVC ผลผลิตสูง สารประกอบเติม และไลน์ผสมพร้อมส่วนระบายอากาศและส่วนผสม
สกรูดาวเคราะห์และบาร์เรล
สกรูดาวเคราะห์ บาร์เรล และเครื่องอัดรีดที่สมบูรณ์ซีรีส์ WB-WE สำหรับการขึ้นรูปพลาสติกในปริมาณมากอย่างอ่อนโยน
สกรูและกระบอก Bimetallic
ชุดทนต่อการสึกหรอสำหรับสูตรเติมแก้ว เติมแร่ธาตุ และมีฤทธิ์กัดกร่อน ซึ่งรูเจาะไนไตรด์สึกหรอเร็วเกินไป
สกรูและบาร์เรลชนิดพิเศษ
ชุดประกอบเครื่องฉีดพลาสติก สกรูอัดรีดยาง และชุดสกรูและกระบอกโฟม EPE สำหรับการอัดรีดโฟม
เนื่องจากกลุ่มผลิตภัณฑ์เหล่านี้ทับซ้อนกันในรูปทรงแต่แตกต่างกันในด้านวัสดุ ความแข็ง และการประมวลผล แนวทางที่ปลอดภัยที่สุดสำหรับผู้สร้างเครื่องจักรคือการจัดหาแบบของเครื่องจักรและข้อมูลจำเพาะของวัสดุร่วมกัน ขั้นตอนเดียวดังกล่าวช่วยขจัดความเสี่ยงส่วนใหญ่จากการสั่งซื้ออะไหล่ในต่างประเทศ
ข้อมูลจำเพาะของสกรูและกระบอกจะสมบูรณ์ก็ต่อเมื่อมีการระบุรูปทรง วัสดุฐาน การรักษา และความแข็งทั้งหมดไว้ในภาพวาดเดียวกัน
บทสรุป
เครื่องอัดรีดหมายถึงอะไร? หมายถึงเครื่องจักรที่หลอมและปั๊มวัสดุอย่างต่อเนื่องผ่านแม่พิมพ์ และยังหมายถึงการประกอบสกรูและกระบอกที่ทำให้สิ่งนี้เกิดขึ้นได้ คำจำกัดความทั้งสองเชื่อมโยงกันด้วยแนวคิดเดียว นั่นคือ แรงดันที่ควบคุมและอุณหภูมิที่ควบคุมทำให้เกิดหน้าตัดที่มั่นคง และความเสถียรคือสิ่งที่ลูกค้าจ่ายไป
สำหรับผู้สร้างเครื่องจักรและผู้ประมวลผล เส้นทางการปฏิบัตินั้นตรงไปตรงมา กำหนดวัสดุและความทนทานของผลิตภัณฑ์ก่อน เลือกรูปแบบสกรูที่เหมาะกับวัสดุ เลือกโครงสร้างถังที่เหมาะกับปริมาณสารตัวเติม ปรับขนาดไดรฟ์เพื่อให้เอาต์พุตที่ต้องการอยู่ต่ำกว่าความเร็วสกรูสูงสุด จากนั้นตรวจสอบขนาดและความแข็งเป็นลายลักษณ์อักษรก่อนสั่งซื้อ
การอัดรีดให้ผลตอบแทนในการเตรียมและลงโทษทางลัด ชุดสกรูและกระบอกที่เข้ากันได้ดีทำงานเงียบๆ นานหลายปี และทนทานต่อการดำเนินการผลิตที่ยาวนาน ชุดที่ไม่ตรงกันทำให้เกิดเศษ ปัญหาความร้อน และการสึกหรอก่อนวัยอันควรซึ่งไม่มีการปรับกระบวนการใดสามารถชดเชยได้เต็มที่
จับคู่วัสดุ รูปทรงของสกรู และโครงสร้างกระบอกสูบก่อน เอาต์พุตและอายุการใช้งานจะติดตามโดยอัตโนมัติจากการจับคู่นั้น
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
