

ผู้เขียน: Weibo
วันที่: Oct 26, 2026
การสอบเทียบและทดสอบระบบฉีดสารเคมีในสายการผลิตพลาสติก
งานโพลีโพรพีลีนที่เติมแก้วกำลังทำงานอยู่บนเครื่องฉีดพลาสติก ตัวป้อนสารเติมแต่งได้รับการตั้งค่าให้ส่งมาสเตอร์แบทช์ 2.4% ความเร็วของสกรูดูปกติ และผู้ปฏิบัติงานไม่ได้สัมผัสปั๊มจ่ายสารเคมีนับตั้งแต่การหยุดการบำรุงรักษาครั้งล่าสุด แต่ชิ้นงานยังแสดงเส้นสี ภาพสั้นเป็นครั้งคราว และอัตราการปฏิเสธที่เพิ่มขึ้น ความสงสัยในทันทีมักจะอยู่ที่ตัวป้อน แต่บ่อยครั้งที่ปัญหาที่แท้จริงก็คือ การสอบเทียบและทดสอบระบบฉีดสารเคมี ถือเป็นงานการตั้งค่าแบบครั้งเดียวแทนที่จะเป็นชุดการตรวจสอบซึ่งรวมถึงอุปกรณ์จ่ายสารเคมี ฮาร์ดแวร์การนำส่งของเหลว และสภาวะของกระบวนการโดยรอบ
ข้อสรุปประการแรก: การสอบเทียบไม่ใช่แค่การปรับปั๊มจนกว่าหมายเลขเอาท์พุตจะดูเป็นที่ยอมรับ ในการแปรรูปพลาสติก ระบบฉีดสารเคมีที่เชื่อถือได้ขึ้นอยู่กับเส้นทางการหลอมเหลวที่มั่นคงผ่านสกรูและกระบอก ความดันและอุณหภูมิที่ทำซ้ำได้ และการตอบสนองของการจ่ายสารที่ได้รับการตรวจสอบที่อัตรามากกว่าหนึ่ง การทดสอบควรยืนยันว่าระบบทำอะไรหลังจากการอุ่นเครื่อง หลังจากการเปลี่ยนแปลงอัตรา หลังจากการเปลี่ยนแปลงวัสดุ และหลังการบำรุงรักษา หากไม่ครอบคลุมเงื่อนไขทั้งสี่ดังกล่าว แผ่นสอบเทียบจะดูสมบูรณ์แบบในขณะที่การผลิตยังคงคลาดเคลื่อน
นั่นสำคัญสำหรับแม่พิมพ์ฉีด ไลน์การอัดรีด และผู้สร้างอุปกรณ์ เนื่องจากการฉีดสารเติมแต่งแทบจะไม่ถูกแยกออกจากส่วนที่เหลือของเครื่องจักร สารให้สี สารเพิ่มความคงตัว สารทำให้เกิดฟอง สารช่วยในการแปรรูป และส่วนประกอบที่ทำปฏิกิริยา ล้วนเข้าสู่กระแสหลอมเหลวที่ถูกลำเลียง บีบอัด ตัด และสูบจ่ายด้วยสกรูและกระบอก ดังนั้นพื้นฐานการสอบเทียบจึงมีความเสถียรพอๆ กับแท่นกลไกที่อยู่ด้านล่างเท่านั้น
การสอบเทียบพิสูจน์อุปกรณ์จ่ายสาร การทดสอบพิสูจน์ให้เห็นว่าระบบการฉีดและการส่งมอบหลอมเหลวทั้งหมดสามารถรักษาประสิทธิภาพนั้นไว้ในการผลิตได้หรือไม่
การสอบเทียบและการทดสอบระบบฉีดสารเคมีครอบคลุมอะไรบ้างจริงๆ
ข้อผิดพลาดทั่วไปคือการแยก “ปั๊ม” ออกจาก “เครื่องจักร” ในสายการผลิต ระบบฉีดสารเคมีประกอบด้วยถังจ่าย ท่อดูด ปั๊มหรือตัวป้อน ท่อจ่าย เช็ควาล์ว เกจวัดแรงดัน สัญญาณควบคุม จุดฉีด และชุดประกอบกระบอกสกรูที่รับสารเติมแต่ง ข้อผิดพลาดในการสอบเทียบอาจเกิดขึ้นได้ในพื้นที่เหล่านั้น ปั๊มรีดท่อหรือไดอะแฟรมอาจมีเสียงตามกลไก แต่ดึงอากาศผ่านซีลที่สึกหรอ เครื่องป้อนแบบลดน้ำหนักอาจมีความแม่นยำในการแยกส่วน แต่จะส่งมอบไม่สม่ำเสมอหากแรงดันของถังมีความผันผวน ปั๊มเกียร์อาจรักษาเอาท์พุตที่สม่ำเสมอที่ความเร็วหนึ่ง แต่จะสูญเสียความสามารถในการทำซ้ำระหว่างการพลิกกลับ
ช่วยแบ่งการสอบเทียบและการทดสอบออกเป็นสามชั้น อย่างแรกคือเลเยอร์เครื่องมือ: ค่าที่ตั้งไว้ ผลตอบรับของเซ็นเซอร์ ความยาวช่วงชัก ความถี่พัลส์ การอ่านน้ำหนัก และการตอบสนองของการควบคุม ชั้นที่สองคือชั้นไฮดรอลิกหรือเชิงกล: ซีล วาล์ว ไลน์ สกรู บาร์เรล เช็คริง หัวฉีด และส่วนประกอบของไดรฟ์ ชั้นที่สามคือชั้นกระบวนการ: อุณหภูมิหลอมเหลว แรงดันต้าน เวลาพัก ความหนืดของวัสดุ และจุดจริงที่สารเติมแต่งมาบรรจบกับโพลีเมอร์ แผนการทดสอบที่มีประโยชน์ครอบคลุมทั้งสามประการ เนื่องจากข้อผิดพลาดในชั้นหนึ่งมักจะปลอมตัวเป็นข้อบกพร่องในอีกชั้นหนึ่ง
| เลเยอร์ | สิ่งที่ต้องตรวจสอบ | การทดสอบภาคปฏิบัติ | ผลต่อการฉีดสารเติมแต่ง |
|---|---|---|---|
| เครื่องมือและการควบคุม | ความแม่นยำของเซ็ตพอยต์ การปรับขนาดสัญญาณ เวลาตอบสนอง ขีดจำกัดการแจ้งเตือน | การทดสอบการเปลี่ยนแปลงขั้นตอนในอัตราต่ำ กลาง และสูง | เผยการตอบสนองที่ล่าช้า มาตราส่วนไม่ถูกต้อง หรือผลตอบรับที่ไม่เสถียร |
| การส่งมอบเครื่องกล | ซีลปั๊ม เช็ควาล์ว ข้อจำกัดของท่อ อากาศเข้า การสึกหรอของสกรูและบาร์เรล | การตรวจสอบด้วยสายตา การทดสอบแรงกด การตรวจสอบเอาท์พุตแบบกราวิเมตริก | อธิบายการเบี่ยงเบน การเต้นเป็นจังหวะ การให้ยาน้อยไปเป็นระยะๆ หรือการสูญเสียความสามารถในการทำซ้ำ |
| ละลายและดำเนินการ | โปรไฟล์อุณหภูมิลำกล้อง แรงดันต้าน ความเร็วของสกรู เวลาพัก สภาพจุดฉีด | การทดลองการผลิตระยะสั้นพร้อมการบันทึกแรงดันและอุณหภูมิ | แสดงให้เห็นว่าสารเติมแต่งถูกส่งไปยังกระแสการหลอมที่เสถียรหรือไม่ |
| เอกสารประกอบ | ผลลัพธ์พื้นฐาน ปัจจัยแก้ไข ประวัติการบำรุงรักษา ชุดวัสดุ | บันทึกก่อนและหลังที่มีการจำกัดการผ่าน/ไม่ผ่าน | ป้องกันการปรับเปลี่ยนซ้ำๆ ไม่ให้กลายเป็นภาวะปกติใหม่ |
ตารางนี้มีเจตนาในทางปฏิบัติมากกว่าเชิงทฤษฎี ในโรงงานที่มีงานยุ่ง บุคคลที่ปรับเทียบระบบอาจเป็นช่างเทคนิค วิศวกรกระบวนการ หรือหัวหน้าฝ่ายบำรุงรักษา การทดสอบควรง่ายพอที่จะทำซ้ำ แต่เฉพาะเจาะจงเพียงพอที่จะเปิดเผยแนวโน้ม การอ่านเอาต์พุตเดี่ยวที่จุดกำหนดจุดเดียวมีประโยชน์สำหรับการตรวจสอบอย่างรวดเร็ว แต่ไม่ได้บอกคุณว่าระบบตอบสนองอย่างถูกต้องหรือไม่เมื่อการผลิตเคลื่อนไปที่อัตราหรือวัสดุอื่น
สำหรับการฉีดขึ้นรูปและการอัดขึ้นรูป จุดเริ่มต้นที่ดีที่สุดคือขอบเขตการสอบเทียบที่เป็นลายลักษณ์อักษร กำหนดส่วนประกอบที่อยู่ในขอบเขต การอ่านค่าใดที่ถูกบันทึกไว้ และเงื่อนไขใดที่ทำให้การทดสอบเป็นโมฆะ ตัวอย่างเช่น การทดสอบก่อนที่ถังจะถึงสมดุลทางความร้อนอาจไม่แสดงถึงการผลิต การทดสอบที่ทำโดยใช้ความหนืดทางเคมีแตกต่างจากของเหลวที่ใช้ในการผลิตอาจทำให้เกิดปัจจัยการแก้ไขที่ทำให้เข้าใจผิดได้ การทดสอบโดยไม่สนใจการสึกหรอของสกรูอาจผ่านปั๊มแต่ทำให้ผลิตภัณฑ์ล้มเหลว
บันทึกการสอบเทียบจะมีความหมายก็ต่อเมื่อระบุสภาพเครื่องจักร สภาพวัสดุ และอัตราการทดสอบที่ใช้อ่านค่านั้นเท่านั้น
เหตุใดสภาพของสกรูและลำกล้องจึงเปลี่ยนแปลงพื้นฐานการสอบเทียบ
การฉีดสารเคมีมักตัดสินโดยอุปกรณ์จ่ายสารเคมีเพียงอย่างเดียว แต่ระบบรับสารเคมีมีอิทธิพลอย่างมากต่อความหมายของ "ความแม่นยำ" ในการผลิต สกรูและกระบอกกำหนดโปรไฟล์แรงดัน การถ่ายทอดความเสถียร ประวัติแรงเฉือน และความสม่ำเสมอของการหลอมเหลว หากสกรูสึกหรอที่ปลายแผ่นบิน หากรูกระบอกสูบสูญเสียความทนทาน หรือหากแหวนตรวจสอบบนชุดฉีดไม่ปิดผนึกอย่างสม่ำเสมอ สารเติมแต่งอาจถูกสูบจ่ายอย่างถูกต้องที่ปั๊มและมีการกระจายไม่ดีที่กระแสของเหลว จากนั้นผู้ปฏิบัติงานจะปรับปั๊มเพื่อชดเชยปัญหาทางกลไก ซึ่งจะทำให้การสอบเทียบอยู่ห่างจากเส้นพื้นฐานที่แท้จริง
พิจารณาเครื่องฉีดขึ้นรูปที่ใช้สารเติมแต่งที่ไวต่อแรงเฉือน วาล์วกันไหลกลับที่สึกหรออาจทำให้มีการไหลย้อนกลับเล็กน้อยระหว่างการฉีด ปั๊มจ่ายสารอาจยังคงส่งช็อตที่ตั้งโปรแกรมไว้ แต่ปริมาณจริงของสารเติมแต่งที่ไปถึงแม่พิมพ์อาจแตกต่างกันไปในแต่ละรอบ การทดสอบการกักเก็บแรงดันเพียงอย่างเดียวอาจไม่สามารถตรวจสอบได้ เนื่องจากการรั่วไหลมีขนาดเล็กและเกิดขึ้นเป็นระยะๆ การทดสอบอัตราก้าวรวมกับการตรวจสอบน้ำหนักช็อตและร่องรอยแรงดันถังจะเผยให้เห็นได้ชัดเจนยิ่งขึ้น ตรรกะเดียวกันนี้ใช้กับการอัดขึ้นรูป: ส่วนสูบจ่ายที่สึกหรอสามารถสร้างแรงดันเป็นจังหวะซึ่งทำให้สารเติมแต่งที่เป็นของเหลวดูเหมือน "กระชาก" แม้ว่าปั๊มจะนิ่งก็ตาม
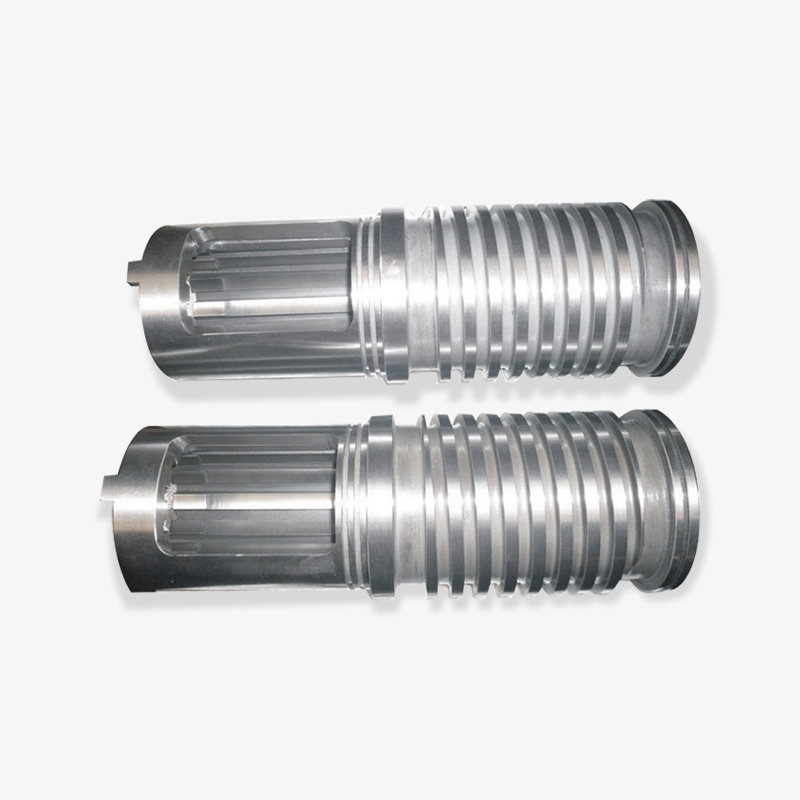
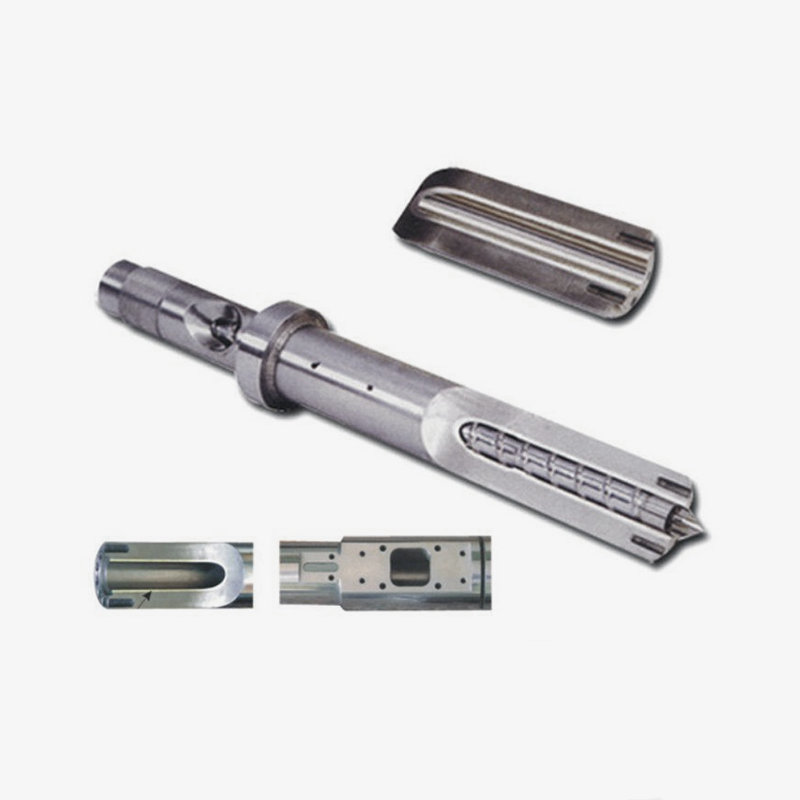
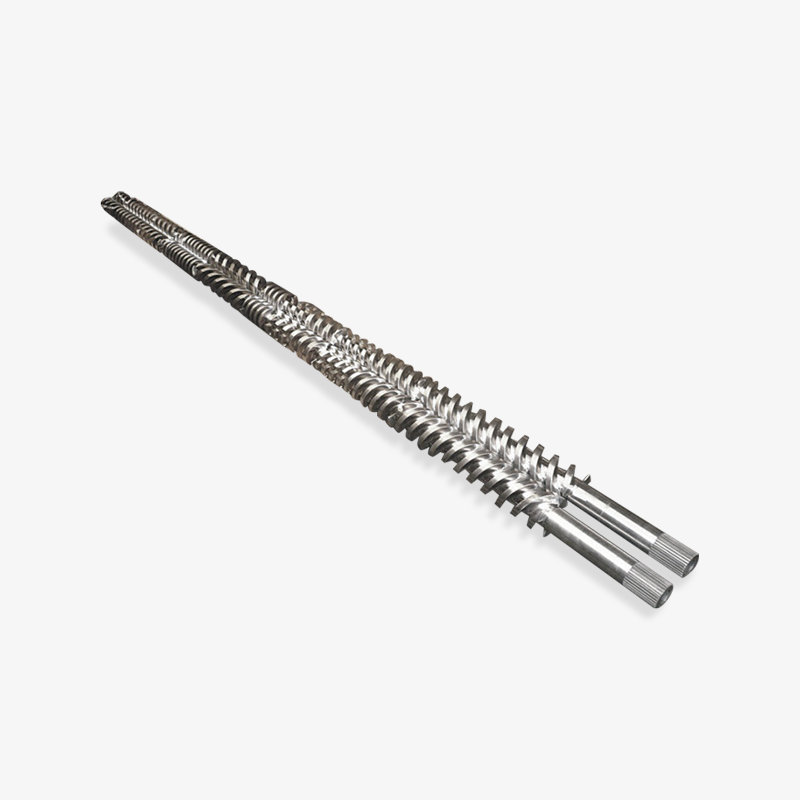
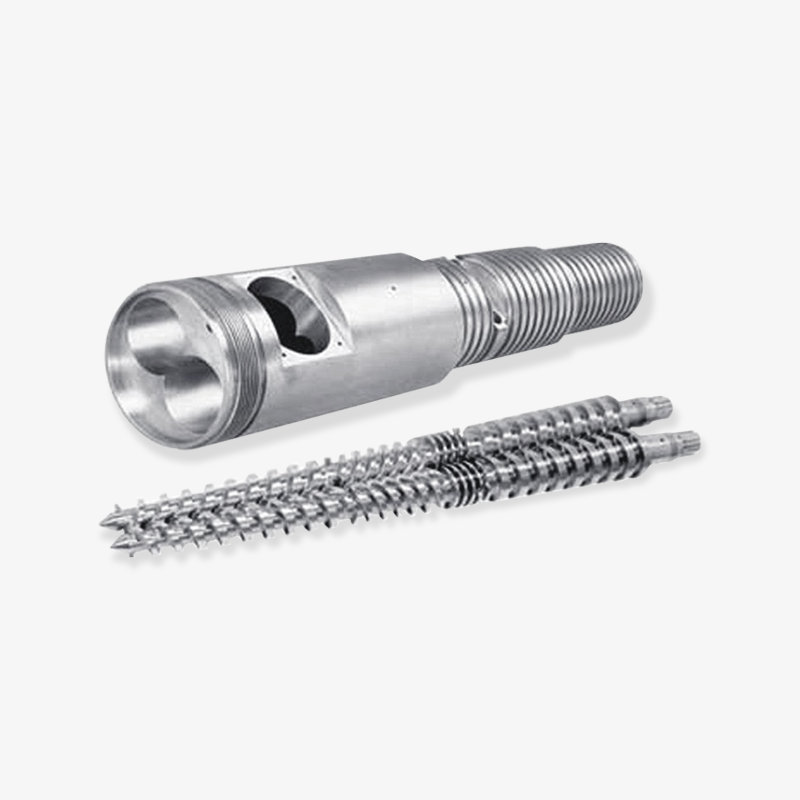
 สกรูและกระบอกฉีดขึ้นรูปแบบกำหนดเอง สกรูและกระบอกแบบกำหนดเองสำหรับการฉีดขึ้นรูป พร้อมระยะห่างที่ตรงกันเพื่อรองรับการขนส่งวัสดุที่มั่นคงและลดความผันผวน เกี่ยวข้องเมื่อประเมินฮาร์ดแวร์ทดแทนและการสอบเทียบ ดูผลิตภัณฑ์ →
นี่คือเหตุผลที่ซัพพลายเออร์สกรูและบาร์เรลควรได้รับการปฏิบัติเป็นส่วนหนึ่งของการสนทนาเรื่องการสอบเทียบ ไม่ใช่เพียงแหล่งอะไหล่เท่านั้น ความสม่ำเสมอของขนาด การเลือกใช้วัสดุ และสภาพพื้นผิวส่งผลต่อความเร็วที่เครื่องจักรจะกลับสู่ระดับพื้นฐานที่มั่นคงหลังการบำรุงรักษา เมื่อมีการติดตั้งสกรูหรือกระบอกทดแทน ควรทดสอบระบบฉีดสารเคมีอีกครั้ง แทนที่จะถือว่าไม่มีการเปลี่ยนแปลง ฮาร์ดแวร์ใหม่อาจเปลี่ยนแปลงการตอบสนองต่อแรงกด เวลาพัก และพฤติกรรมการผสม เพียงพอที่จะต้องมีปัจจัยการแก้ไขใหม่
สารเติมแต่งเชิงรุกและสารประกอบเติมทำให้คำถามเกี่ยวกับการสึกหรอมีความสำคัญมากขึ้น ใยแก้ว สารตัวเติมแร่ และสารหน่วงการติดไฟบางชนิดสามารถเร่งการเติบโตในถังและบนสกรูได้ กระบอกโลหะคู่หรือสกรูที่แข็งเป็นพิเศษอาจเพิ่มความทนทานต่อการสึกหรอ แต่ไม่ได้ขจัดความจำเป็นในการสอบเทียบ เพียงแต่ช่วยให้การสอบเทียบมีโอกาสดีขึ้นในการรักษาเสถียรภาพระหว่างช่วงการบำรุงรักษา ข้อสรุปที่ผิดคือ “อัพเกรดโลหะวิทยา และลืมแผนการทดสอบ” ข้อสรุปที่ดีกว่าคือ “อัพเกรดความต้านทานการสึกหรอและใช้แผนการทดสอบเพื่อตรวจสอบว่าการปรับปรุงยังคงอยู่”
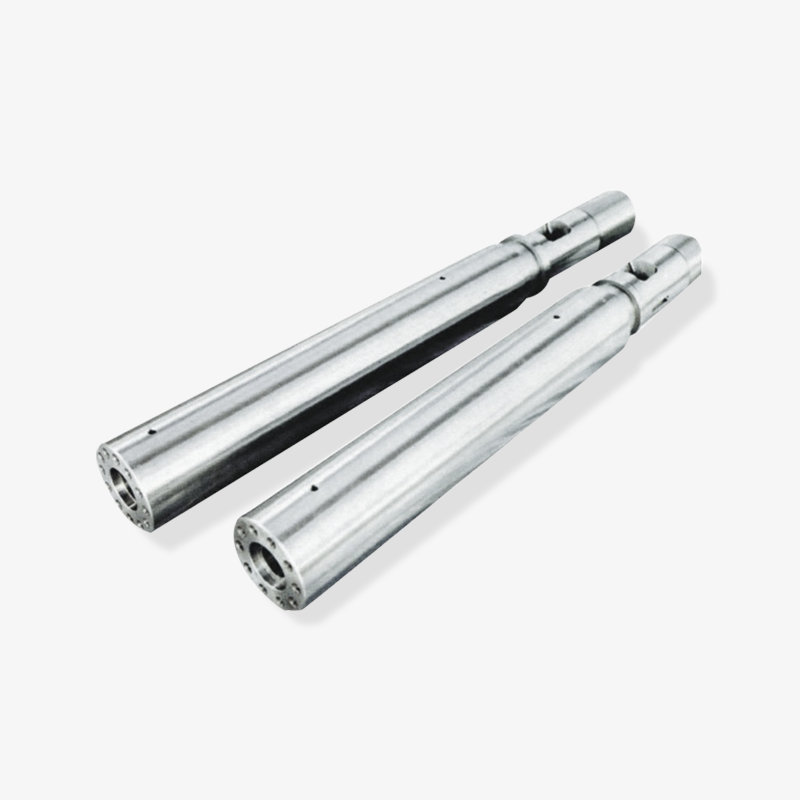
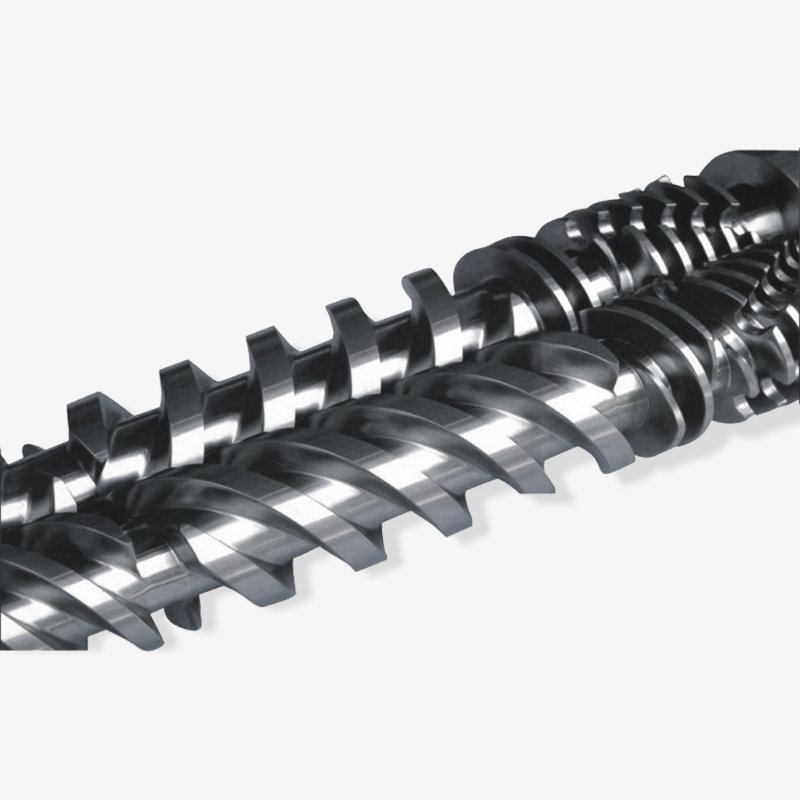
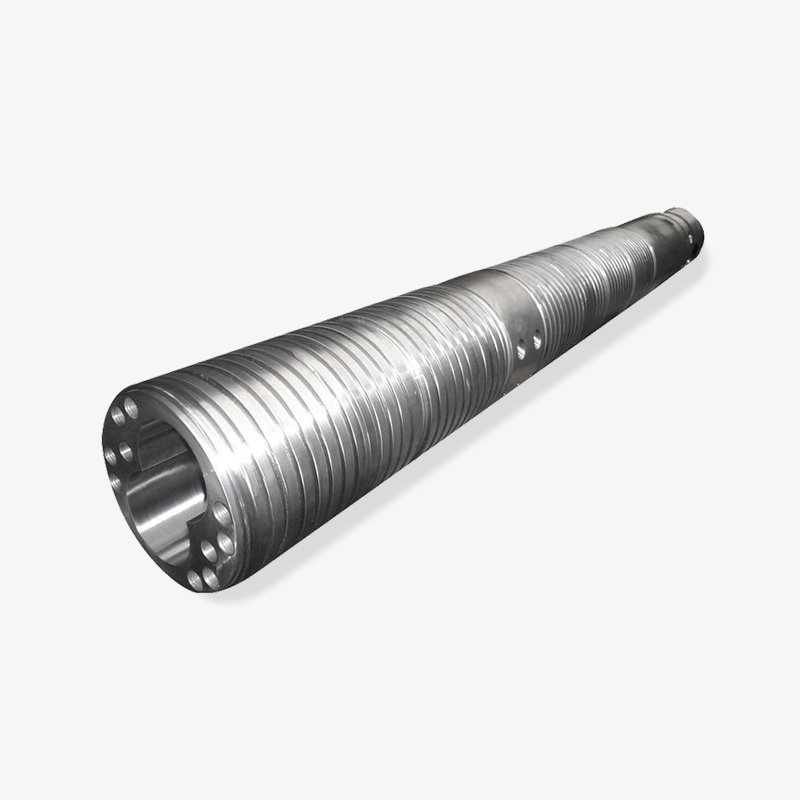
 กระบอกสกรู Bimetallic แบบกำหนดเองสำหรับพลาสติกชนิดพิเศษ กระบอกสกรู Bimetallic พร้อมโครงสร้างโลหะผสมคู่และการเคลือบที่ทนต่อการสึกหรอสำหรับวิศวกรรมและพลาสติกชนิดพิเศษ ตัวเลือกเมื่อเปรียบเทียบตัวเลือกการเปลี่ยนทดแทนที่ทนทานต่อการสึกหรอและบันทึกการตรวจสอบ ดูผลิตภัณฑ์ →
สำหรับโปรเซสเซอร์ที่เปรียบเทียบตัวเลือกการเปลี่ยน โปรดขอบันทึกการตรวจสอบที่เชื่อมต่อกับแผนการสอบเทียบ: เส้นผ่านศูนย์กลางของสกรู รูปทรงของการบิน รูกระบอกสูบ ความแข็งของพื้นผิว และความตรง รายละเอียดเหล่านี้มีความสำคัญเนื่องจากระบบฉีดสารเคมีที่ถูกปรับเทียบบนเครื่องจักรที่สึกหรออาจต้องมีการแก้ไขอย่างต่อเนื่อง ในขณะที่ระบบเดียวกันบนเครื่องจักรที่มีเสียงเชิงกลสามารถรักษาค่าที่ตั้งไว้ได้อย่างมั่นคงโดยมีการปรับเปลี่ยนน้อยกว่ามาก เป้าหมายไม่ใช่เครื่องจักรที่สมบูรณ์แบบ เป้าหมายคือสภาพเครื่องที่ทราบซึ่งใช้การสอบเทียบเป็นหลัก
หากสกรูและกระบอกสึกหรอ ปั๊มจ่ายสารอาจถูกตำหนิว่าเกิดจากปัญหาแรงดันและการผสมซึ่งการสอบเทียบเพียงอย่างเดียวไม่สามารถแก้ไขได้
ขั้นตอนการสอบเทียบและการทดสอบเชิงปฏิบัติสำหรับวิศวกรกระบวนการ
ขั้นตอนการทำงานต่อไปนี้ได้รับการออกแบบสำหรับโรงงานแปรรูปพลาสติกที่มีการฉีดสารเคมี สารเติมสี สารทำให้เกิดฟอง หรือสารช่วยในการแปรรูปเข้าไปในเครื่องอัดรีดหรือเครื่องฉีดขึ้นรูป ไม่ได้ใช้แทนคำแนะนำของผู้ผลิตอุปกรณ์ แต่ให้ลำดับที่ทำซ้ำได้ซึ่งสามารถปรับให้เข้ากับประเภทปั๊มและการออกแบบตัวป้อนที่แตกต่างกัน
- กำหนดเงื่อนไขการผลิต บันทึกเกรดวัสดุ ประเภทสารเติมแต่ง ปริมาณเป้าหมาย โปรไฟล์อุณหภูมิหลอมเหลว ความเร็วของสกรู แรงดันต้าน รอบเวลา และอัตราของสายการผลิต การสอบเทียบโดยไม่มีเงื่อนไขเหล่านี้เป็นเพียงแบบฝึกหัดเชิงปฏิบัติการเท่านั้น
- ตรวจสอบก่อนปรับ ตรวจสอบถัง ตัวกรอง สายดูด ซีล เช็ควาล์ว จุดฉีด และพื้นที่กระบอกสูบรอบๆ คอป้อนและหัวฉีด มองหารอยรั่ว สารเคมีที่ตกผลึก เส้นอุดตัน อากาศเข้า และการเชื่อมต่อที่สึกหรอ การรั่วไหลเล็กน้อยที่ด้านดูดอาจทำให้การจ่ายยาไม่แน่นอนซึ่งดูเหมือนเป็นปัญหาในการควบคุม
- ยืนยันเสถียรภาพทางความร้อน นำถังและท่อจ่ายสารไปที่อุณหภูมิการผลิต และปล่อยให้เวลาในการแช่เพียงพอ ความหนืดเปลี่ยนแปลงไปตามอุณหภูมิ ดังนั้นการสอบเทียบที่ดำเนินการเร็วเกินไปอาจไม่คงอยู่หลังจากที่เครื่องมีเสถียรภาพแล้ว สำหรับสารเคมีที่ไวต่ออุณหภูมิ ให้ตรวจสอบว่าสายฉีดไม่ร้อนเกินไปหรือเย็นลงไม่สม่ำเสมอ
- สร้างเอาต์พุตอ้างอิง ใช้งานอุปกรณ์จ่ายสารในอัตราที่ทราบและรวบรวมเอาต์พุตตามน้ำหนักหรือปริมาตรในช่วงเวลาที่กำหนด ใช้ภาชนะที่สะอาดและสเกลหรือเกจที่เหมาะสมกับปริมาณเป้าหมาย บันทึกเอาต์พุตจริง ไม่ใช่ค่าเซ็ตพอยต์ที่แสดง ทำซ้ำอย่างน้อยสองครั้งเพื่อดูความสามารถในการทำซ้ำ
- ทดสอบได้หลายอัตรา ตรวจสอบอัตราการผลิตต่ำ กลาง และสูง ปั๊มที่มีความแม่นยำที่จังหวะ 70% อาจดริฟท์ที่จังหวะ 20% เครื่องป้อนที่ทำงานได้ดีที่ความเร็วคงที่อาจตอบสนองต่อความต้องการรอบการทำงานสั้นได้ไม่ดี จุดประสงค์คือเพื่อค้นหาช่วงที่ระบบคงค่าเผื่อไว้ ไม่ใช่เพื่อบังคับให้มีปัจจัยแก้ไขตัวใดตัวหนึ่งตลอดทั้งช่วง
- ตรวจสอบเวลาตอบสนอง แนะนำการเปลี่ยนแปลงเซ็ตพอยต์และวัดระยะเวลาที่ระบบใช้ในการไปถึงเอาต์พุตใหม่และทำให้เสถียร สิ่งนี้สำคัญอย่างยิ่งกับเครื่องฉีดขึ้นรูปที่มีรอบการทำงานสั้นและในไลน์การอัดขึ้นรูปที่การเปลี่ยนแปลงของสารเติมแต่งส่งผลต่อสีหรือการเกิดฟองอย่างรวดเร็ว การตอบสนองที่ช้าอาจทำให้ผู้ปฏิบัติงานแก้ไขมากเกินไป
- ดำเนินการทดลองการผลิต สร้างการทำงานระยะสั้นภายใต้สภาวะปกติและตรวจสอบผลลัพธ์: สี ความหนาแน่น โครงสร้างการเกิดฟอง ความแข็งแรง ผิวสำเร็จ หรืออะไรก็ตามที่สารเติมแต่งมีจุดประสงค์เพื่อควบคุม หากสารเติมแต่งมีความสำคัญต่อความเสถียรของขนาดหรือการปฏิบัติตามกฎระเบียบ ให้รวมการตรวจสอบคุณภาพที่เหมาะสมด้วย การสอบเทียบปั๊มที่ไม่ได้ผลิตผลิตภัณฑ์ที่ยอมรับได้นั้นไม่สมบูรณ์
- บันทึกและล็อคเส้นฐาน บันทึกค่าที่ตั้งไว้ ผลลัพธ์จริง ปัจจัยการแก้ไข ล็อตวัสดุ อุณหภูมิ ความดัน และวันที่ ทำเครื่องหมายช่วงที่ยอมรับได้และการดำเนินการที่จะดำเนินการหากค่าที่อ่านได้อยู่นอกช่วงนั้น บันทึกควรใช้ได้ในกะถัดไป ไม่ใช่เฉพาะผู้ทำการทดสอบเท่านั้น
ลำดับมีความสำคัญเพราะมันแยกสาเหตุ หากเอาท์พุตต่ำในทุกอัตรา ปัญหาอาจอยู่ที่ปั๊มหรือปัญหาอุปทาน หากเอาต์พุตเป็นที่ยอมรับได้ในอัตราที่สูงแต่ไม่ดีในอัตราที่ต่ำ ปัญหาอาจเกิดจากการพลิกกลับ การสั่นเป็นจังหวะ หรือความละเอียดในการควบคุม หากเอาต์พุตคงที่แต่คุณภาพของผลิตภัณฑ์แตกต่างกันไป ปัญหาอาจเกิดจากการผสมกัน ความคงตัวของแรงดัน หรือสภาพของกระบอกสกรู การทดสอบมากกว่าหนึ่งอัตราเป็นหนึ่งในวิธีที่เร็วที่สุดในการแยกแยะความแตกต่างเหล่านี้
นอกจากนี้ การกำหนด "เจ้าของการสอบเทียบ" ให้กับแต่ละบรรทัดยังมีประโยชน์อีกด้วย บุคคลนั้นไม่จำเป็นต้องทำการทดสอบทุกครั้ง แต่ควรควบคุมบันทึกพื้นฐานและอนุมัติการเปลี่ยนแปลง หากไม่มีกรรมสิทธิ์ การปรับเปลี่ยนเล็กๆ น้อยๆ จะสะสม กะหนึ่งจะเพิ่มจังหวะปั๊มเพื่อแก้ไขปัญหาสี กะถัดไปจะลดสีลงเพื่อประหยัดสารเติมแต่ง และภายในไม่กี่สัปดาห์ก็ไม่มีใครรู้ว่าการตั้งค่าใดคือค่าที่ได้รับการตรวจสอบ
ปรับเทียบตามอัตราที่เครื่องจะทำงานจริง จากนั้นพิสูจน์ความสามารถในการทำซ้ำที่จุดต่ำสุดและสูงของช่วงนั้น
วิธีทดสอบที่เปิดเผยมากกว่าการอ่านโฟลว์เดียว
ไม่มีการทดสอบใดครอบคลุมทุกโหมดความล้มเหลว การตรวจสอบแบบกราวิเมตริกนั้นดีเยี่ยมสำหรับความแม่นยำของเอาท์พุต แต่อาจพลาดแรงดันรั่วที่ช้าได้ การทดสอบแรงดันสามารถเปิดเผยความสมบูรณ์ของซีลได้ แต่ไม่ได้พิสูจน์ว่ามีการกระจายตัวของสารเติมแต่งในการหลอมเหลว การทดลองการผลิตจะแสดงผลลัพธ์สุดท้าย แต่อาจไม่สามารถระบุได้ว่าส่วนประกอบใดที่กำลังดริฟท์ คำตอบเชิงปฏิบัติคือชุดทดสอบเล็กๆ ที่ทำซ้ำตามลำดับที่สอดคล้องกัน
ในระหว่างการทดสอบการทำงาน ทีมส่วนใหญ่ให้ความสำคัญกับการตรวจสอบผลลัพธ์มากที่สุด เนื่องจากมองเห็นได้ชัดเจนและจัดทำเอกสารได้ง่าย ความเสถียรของแรงดันและสภาวะอุณหภูมิมักจะได้รับความสนใจในระดับถัดไป ตามมาด้วยการตรวจสอบการสึกหรอและการทดสอบการตอบสนอง แผนภูมิด้านล่างแสดงโปรไฟล์เน้นการปฏิบัติ ไม่ใช่กฎเกณฑ์ที่เข้มงวด มีวัตถุประสงค์เพื่อกระตุ้นให้เกิดการอภิปรายเกี่ยวกับจุดที่แผนการสอบเทียบปัจจุบันอาจมีการถ่วงน้ำหนักน้อยเกินไป
การเน้นการสอบเทียบแบบสัมพัทธ์ระหว่างการทดสอบเดินเครื่อง
เอาต์พุตและการทำซ้ำ สูง
แรงกดและการคงตัวของซีล สูง
อุณหภูมิและความหนืด ปานกลาง
การตอบสนองและการปฏิเสธ ปานกลาง
แนวโน้มการสึกหรอและการดูแลรักษา กำลังดำเนินการอยู่
แผนภูมิชี้ไปที่แผนที่มีความสมดุลมากกว่าการตัดสินใจผ่าน/ไม่ผ่านเพียงหมายเลขเดียว การตรวจสอบความถูกต้องของเอาท์พุตถือเป็นสิ่งสำคัญ แต่ไม่ควรกีดกันการตรวจสอบแรงดัน เนื่องจากปั๊มสามารถส่งปริมาตรที่เหมาะสมไปยังแนวท่อที่อุดตันหรือเป็นจังหวะบางส่วนได้ การตรวจสอบอุณหภูมิและความหนืดสมควรได้รับความสนใจเช่นเดียวกัน เมื่อสารเติมแต่งไวต่อความร้อน หรือเมื่อสายฉีดวิ่งผ่านบริเวณที่ร้อน การทดสอบการตอบสนองและการพลิกกลับมีความสำคัญมากที่สุดกับการฉีดขึ้นรูปด้วยรอบระยะเวลาสั้นและบนไลน์การอัดขึ้นรูปที่อัตราการเปลี่ยนแปลงระหว่างกะ แนวโน้มการสึกหรอช้าลง แต่ก็อธิบายได้ว่าเหตุใดการสอบเทียบที่ผ่านไตรมาสที่แล้วจึงจำเป็นต้องมีปัจจัยแก้ไขที่แตกต่างออกไป
สำหรับผู้ผลิตหรือซัพพลายเออร์สกรูและกระบอก หมวดการทดสอบเหล่านี้ยังมีประโยชน์ในการสนทนาด้านบริการอีกด้วย เมื่อหน่วยประมวลผลรายงานการจ่ายสารเติมแต่งที่ไม่เสถียร คำถามแรกควรแยกเอาท์พุตของปั๊มออกจากความเสถียรในการส่งมอบของเหลว แรงกดของถังบรรจุคงที่หรือไม่? สกรูฟื้นตัวสม่ำเสมอหรือไม่? เช็คริงซีลหรือเปล่า? จุดฉีดชัดเจนหรือไม่? ซัพพลายเออร์ที่เข้าใจปฏิสัมพันธ์เหล่านี้สามารถช่วยลูกค้าหลีกเลี่ยงการเปลี่ยนปั๊มได้เมื่อปัญหาที่แท้จริงคือส่วนสูบจ่ายที่สึกหรอ
ชุดการทดสอบภาคปฏิบัติมักประกอบด้วยการตรวจสอบสี่รายการ ได้แก่ การทดสอบเอาท์พุตแบบกราวิเมตริกที่อัตราสามอัตรา การตรวจสอบการกักเก็บแรงดันหรือการรั่วไหลที่ด้านระบาย การดำเนินการผลิตระยะสั้นพร้อมการบันทึกอุณหภูมิและความดัน และการตรวจสอบด้วยสายตาของสกรู กระบอก เช็ควาล์ว และจุดฉีด เพิ่มการตรวจสอบเวลาตอบสนองเมื่อวงควบคุมทำงานเร็ว และเพิ่มการตรวจสอบแนวโน้มการสึกหรอเมื่อวัสดุมีฤทธิ์กัดกร่อน ชุดทดสอบไม่จำเป็นต้องซับซ้อน แต่จำเป็นต้องทำซ้ำในลักษณะเดียวกันในแต่ละครั้ง
ใช้การทดสอบเอาท์พุตอย่างน้อยหนึ่งครั้ง การทดสอบแรงดันหนึ่งครั้ง และการทดสอบการผลิตหนึ่งครั้ง แต่ละประเภทจะตรวจจับความล้มเหลวในการสอบเทียบระดับที่แตกต่างกัน
ความคลาดเคลื่อน ความถี่ และบันทึก: การตั้งค่ามาตรฐานที่สมจริง
ความคลาดเคลื่อนควรมาจากข้อกำหนดของผลิตภัณฑ์และความสามารถของระบบ ไม่ใช่จากหมายเลขที่คัดลอกไว้ในแบบฟอร์มทั่วไป สารสีที่ส่งผลต่อรูปลักษณ์อาจทนต่อแถบกว้างกว่าสารเติมแต่งที่เกิดปฏิกิริยาซึ่งส่งผลต่อความเสถียรของมิติหรือความสอดคล้อง สารทำให้เกิดฟองอาจมีความไวสูงต่อการเปลี่ยนแปลงอัตรา ในขณะที่ตัวช่วยในกระบวนการผลิตอาจจะให้อภัยได้มากกว่า แผนการสอบเทียบควรระบุแถบที่ยอมรับได้สำหรับสารเติมแต่งแต่ละรายการ และการดำเนินการที่จะดำเนินการเมื่อเกินแถบ
ข้อความเกี่ยวกับความทนทานที่เป็นประโยชน์มีสามส่วน: ปริมาณเป้าหมาย ค่าเบี่ยงเบนที่อนุญาต และเงื่อนไขการทดสอบ ตัวอย่างเช่น “กำหนดเป้าหมาย 2.0% โดยน้ำหนักที่อัตราการผลิต ช่วงที่ยอมรับได้ 1.9% ถึง 2.1% ได้รับการตรวจสอบหลังจากการแช่ด้วยความร้อนเป็นเวลา 30 นาที” นั่นมีประโยชน์มากกว่า “ปั๊มสอบเทียบ” โดยจะแจ้งให้ช่างเทคนิคคนต่อไปทราบว่าได้รับการทดสอบอะไรและ "ดี" เป็นอย่างไร ในกรณีที่สารเติมแต่งมีความสำคัญ ให้ทดสอบในอัตรามากกว่าหนึ่งอัตราและบันทึกปัจจัยการแก้ไขสำหรับแต่ละอัตรา แทนที่จะบังคับโดยใช้ค่าเฉลี่ยเดียว
ความถี่ควรเป็นไปตามความเสี่ยง การใช้งานที่มีความเสี่ยงสูง วัสดุที่มีฤทธิ์กัดกร่อน สารเคมีที่มีฤทธิ์กัดกร่อน และท่อที่ทำงานอย่างต่อเนื่องอาจจำเป็นต้องได้รับการตรวจสอบบ่อยครั้งมากขึ้น การใช้งานที่มีความเสถียรโดยใช้สารเคมีที่สะอาดและเครื่องจักรที่ได้รับการดูแลอย่างดีอาจต้องมีการตรวจสอบบ่อยครั้งน้อยลง จุดกระตุ้นมีความสำคัญพอๆ กับปฏิทิน: หลังจากเปลี่ยนสกรูหรือกระบอกปืน, หลังจากเปลี่ยนซีลหรือวาล์ว, หลังจากเปลี่ยนล็อตวัสดุ, หลังจากปิดเครื่องเป็นเวลานาน และหลังจากการเปลี่ยนแปลงคุณภาพโดยไม่ทราบสาเหตุ การสอบเทียบที่ดำเนินการเฉพาะในวันที่รายเดือนคงที่อาจพลาดปัญหาที่เริ่มต้นในวันถัดไปหลังจากการทดสอบครั้งล่าสุด
- รายวัน: ตรวจสอบการรั่วไหล เส้นที่อุดตัน ระดับถังต่ำ และการแจ้งเตือนแรงดันหรืออุณหภูมิที่ชัดเจน
- รายสัปดาห์: ยืนยันผลผลิตที่อัตราการผลิตและเปรียบเทียบกับบันทึกพื้นฐาน
- รายเดือนหรือรายไตรมาส: ทดสอบอัตราต่ำและสูง ตรวจสอบเวลาตอบสนอง และตรวจสอบตัวบ่งชี้การสึกหรอ
- หลังการบำรุงรักษา: ปรับฐานระบบใหม่ทุกครั้งที่มีการเปลี่ยนแปลงสกรู กระบอก เช็ควาล์ว ปั๊ม หรือจุดฉีด
- หลังจากเปลี่ยนวัสดุ: ตรวจสอบความหนืด ความไวต่ออุณหภูมิ และปัจจัยแก้ไขที่จำเป็น
บันทึกควรสั้นพอที่จะทำให้สมบูรณ์และเฉพาะเจาะจงเพียงพอที่จะตรวจสอบได้ แบบฟอร์มหน้าเดียวประกอบด้วยวันที่ เส้น วัสดุ สารเติมแต่ง ค่าที่กำหนด ผลลัพธ์จริง อัตราการทดสอบ อุณหภูมิ ความดัน ปัจจัยแก้ไข และช่างเทคนิคก็เพียงพอแล้ว เพิ่มช่องแสดงความคิดเห็นสำหรับสิ่งผิดปกติ: ล็อตเคมีใหม่ ปั๊มที่มีเสียงดัง ความผันผวนของแรงดัน หรือการซ่อมถังน้ำมันเมื่อเร็วๆ นี้ เมื่อเวลาผ่านไป ความคิดเห็นมักจะอธิบายการเบี่ยงเบนได้ดีกว่าตัวเลขเพียงอย่างเดียว
ตั้งค่าการยอมรับจากความเสี่ยงของผลิตภัณฑ์ และตั้งค่าความถี่จากความเสี่ยงของเครื่องจักร ไม่ควรคัดลอกแบบสุ่มสี่สุ่มห้าจากบรรทัดอื่น
ความล้มเหลวในการสอบเทียบทั่วไปและวิธีตรวจจับปัญหาเหล่านี้ตั้งแต่เนิ่นๆ
ความล้มเหลวที่พบบ่อยที่สุดไม่ใช่ปั๊มเสียสนิท มันเป็นอคติที่ช้า: ระบบส่งมากกว่าหรือน้อยกว่าเส้นฐานที่บันทึกไว้เล็กน้อย และผู้ปฏิบัติงานจะแก้ไขตามความรู้สึก สีจะเข้มขึ้นเล็กน้อย ฟองจะหนาแน่นขึ้นเล็กน้อย หรือประสิทธิภาพของวงจรเปลี่ยนไป เนื่องจากการเปลี่ยนแปลงจะค่อยเป็นค่อยไปไม่มีเสียงปลุก แผนภูมิแนวโน้มของเอาท์พุตจริงเทียบกับเซ็ตพอยต์จะตรวจจับสิ่งนี้ได้เร็วกว่าการตรวจสอบผ่าน/ไม่ผ่านครั้งเดียว
อากาศเข้าเป็นอีกสาเหตุหนึ่งที่พบบ่อย อุปกรณ์ดูดที่หลวม ซีลที่สึกหรอ หรือถังที่เกือบหมดอาจทำให้อากาศเข้าไปในท่อได้ ปั๊มอาจยังคงทำงานอยู่ แต่เอาท์พุตจะเต้นเป็นจังหวะหรือไม่สอดคล้องกัน บนเครื่องฉีดพลาสติก อาการอาจปรากฏเป็นช็อตสั้นๆ เป็นระยะๆ หรือการแปรผันของสีที่ดูเหมือนไม่เกี่ยวข้องกับสารเติมแต่ง เส้นที่ชัดเจน การตรวจสอบการรั่วไหล และการทดสอบเอาท์พุตที่คงที่ในอัตราต่ำ มักจะทำให้เกิดปัญหา
ความไม่เสถียรของแรงดันมักถูกเข้าใจผิดว่าเป็นปัญหาในการสอบเทียบ หากแรงดันของกระบอกปืนผันผวนเนื่องจากแหวนตรวจสอบสึกหรอ หัวฉีดถูกบล็อกบางส่วน หรือการคืนสภาพของสกรูที่ไม่เสถียร สารเติมแต่งอาจถูกส่งไปยังกระแสการหลอมที่ไม่สอดคล้องกัน การสอบเทียบปั๊มสามารถทำได้ถูกต้องในขณะที่ความเข้มข้นสุดท้ายไม่ถูกต้อง นี่คือจุดที่การตรวจสอบปัญหาทั่วไปของกระบอกสกรูของเครื่องฉีดขึ้นรูปสามารถช่วยประหยัดเวลาได้ เนื่องจากการแก้ไขอาจเป็นกลไกมากกว่าเครื่องมือ
มีประโยชน์ อ่านต่อไป
การเคลื่อนตัวที่เกี่ยวข้องกับอุณหภูมินั้นมองข้ามได้ง่าย สารเคมีที่ถูกสอบเทียบที่ความหนืดหนึ่งอาจมีพฤติกรรมแตกต่างออกไปเมื่อโปรไฟล์ของถังเปลี่ยนหรือเมื่อสายฉีดตั้งอยู่ใกล้กับโซนร้อน บันทึกการสอบเทียบควรรวมอุณหภูมิที่ทำการทดสอบด้วย หากอุณหภูมิการผลิตแตกต่าง ปัจจัยการแก้ไขอาจไม่ถ่ายโอน สิ่งนี้เกี่ยวข้องโดยเฉพาะกับสารทำให้เกิดฟองและสารเติมแต่งที่เกิดปฏิกิริยา ซึ่งการเปลี่ยนแปลงอุณหภูมิเล็กน้อยสามารถเปลี่ยนแปลงพฤติกรรมของปฏิกิริยาหรือการขยายตัวได้
สุดท้าย ให้ดู "การปรับคืบ" ช่างเทคนิคเปลี่ยนจังหวะปั๊มเพื่อแก้ไขปัญหาคุณภาพระยะสั้น แต่การเปลี่ยนแปลงจะไม่ถูกบันทึก กะถัดไปจะเห็นเส้นฐานที่แตกต่างกันและปรับอีกครั้ง หลังจากผ่านไปหลายสัปดาห์ ระบบกำลังทำงานโดยใช้การตั้งค่าที่ไม่มีเอกสาร กฎง่ายๆ จะป้องกันสิ่งนี้: การเปลี่ยนแปลงใดๆ ที่เกิดขึ้นกับค่าที่กำหนดในการจ่ายยาจะต้องถูกบันทึกพร้อมเหตุผล หากสาเหตุเป็นปัญหาทางกลไก ให้แก้ไขปัญหาทางกลไกแทนที่จะซ่อนไว้ในการสอบเทียบ
ข้อผิดพลาดในการจ่ายสารส่วนใหญ่เกิดจากการเบี่ยงเบนช้า อากาศรั่ว หรือปัญหาแรงดันที่ปลอมแปลงเป็นการดริฟท์ของการสอบเทียบ ข้อมูลแนวโน้มจะเปิดเผยก่อนที่เรื่องที่สนใจจะเกิดขึ้น
การเลือกผู้จำหน่ายสกรูและลำกล้องเพื่อประสิทธิภาพการฉีดที่เสถียร
เมื่อโปรเซสเซอร์จัดหาสกรูและบาร์เรลสำหรับเปลี่ยน การตัดสินใจซื้อควรรวมถึงขั้นตอนการสอบเทียบและการทดสอบที่จะตามมาด้วยการติดตั้ง ชิ้นส่วนที่มีต้นทุนต่ำซึ่งเปลี่ยนการตอบสนองต่อแรงกดหรือสึกหรออย่างรวดเร็วสามารถสร้างการปรับขนาดยาได้หลายเดือน ชิ้นส่วนที่เหมาะสมทางเทคนิคพร้อมเอกสารขนาดและเกรดวัสดุช่วยให้วิศวกรกระบวนการมีจุดเริ่มต้นที่มั่นคง นี่คือเหตุผลว่าทำไมการประเมินจึงควรรวมความสามารถในการตรวจสอบของผู้ผลิตด้วย ไม่ใช่เฉพาะราคาต่อชิ้นเท่านั้น
สอบถามวิธีที่ซัพพลายเออร์ควบคุมรูปทรงของสกรู พิกัดความเผื่อของรูเจาะ ความตรง ความแข็งของพื้นผิว และการตรวจสอบย้อนกลับของวัสดุ สอบถามว่าซัพพลายเออร์สามารถจัดทำรายงานเชิงมิติพร้อมกับการจัดส่งได้หรือไม่ สอบถามตัวเลือกการต้านทานการสึกหรอสำหรับสารเติมแต่งหรือตัวเติมเฉพาะ สำหรับสารประกอบที่มีฤทธิ์กัดกร่อน กระบอกสกรูโลหะคู่หรือสกรูชุบแข็งอาจเหมาะสม แต่ตัวเลือกควรขึ้นอยู่กับกลไกการสึกหรอ ไม่ใช่บนฉลากอัพเกรดทั่วไป ซัพพลายเออร์ที่เข้าใจการใช้งานการอัดขึ้นรูปและการฉีดขึ้นรูปสามารถช่วยจับคู่ฮาร์ดแวร์กับความเสี่ยงของกระบวนการได้
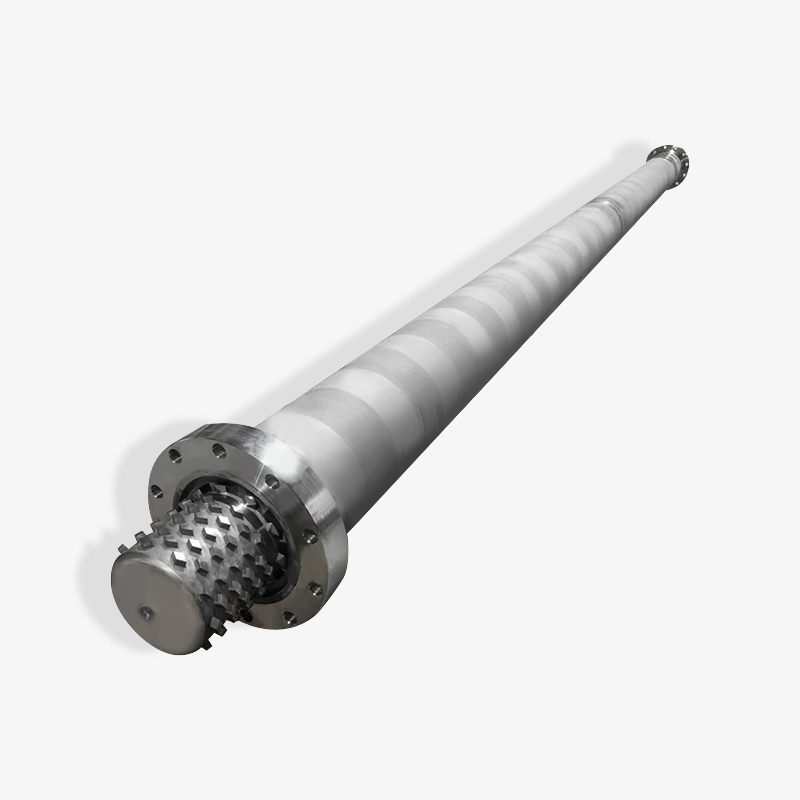
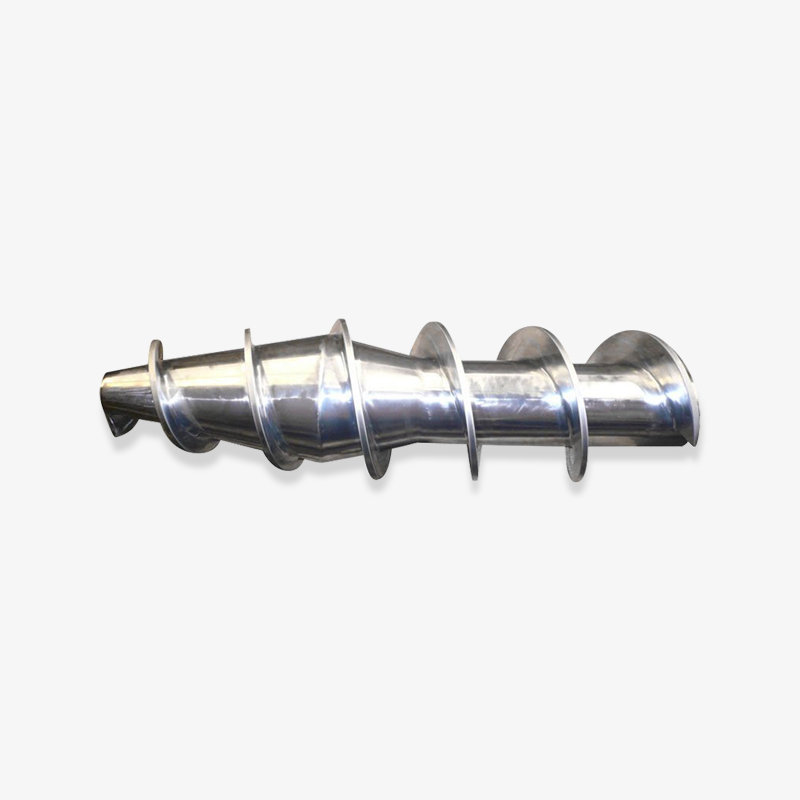
 กระบอกสกรูเดี่ยวแบบกำหนดเองสำหรับการอัดขึ้นรูป กระบอกสกรูเดี่ยวแบบกำหนดเองสำหรับการอัดขึ้นรูปด้วยส่วนประกอบแบบโมดูลาร์และส่วนรองรับการควบคุม เกี่ยวข้องเมื่อการสึกหรอของโซนป้อนหรือระยะห่างจากกระบอกสกรูอาจส่งผลต่อเสถียรภาพในการลำเลียง ดูผลิตภัณฑ์ →
สำหรับสายการอัดรีด ตรรกะเดียวกันนี้ใช้กับกระบอกสกรูเดี่ยวและปลอกป้อน หากส่วนป้อนสึกหรอหรือมีระยะห่างจากบาร์เรลถึงสกรูมากเกินไป อัตราการลำเลียงอาจไม่เสถียร จากนั้นระบบฉีดสารเติมแต่งจะได้รับกระแสการหลอมเหลวซึ่งมีแรงดันและเอาท์พุตที่แตกต่างกันอยู่แล้ว การปรับเทียบอาจยังทำได้ แต่จะต้องมีการแก้ไขบ่อยกว่านี้ ซัพพลายเออร์ที่สามารถหารือเกี่ยวกับการออกแบบโซนป้อน อัตราส่วนกำลังอัด และรูปแบบการสึกหรอจะมีประโยชน์มากกว่าซัพพลายเออร์ที่แจ้งเฉพาะหมายเลขชิ้นส่วนเท่านั้น
ผู้ซื้อในอุตสาหกรรมมักจะเปรียบเทียบผู้ผลิต ซัพพลายเออร์ และผู้ค้าส่งเกี่ยวกับระยะเวลารอคอยสินค้าและราคาต่อหน่วย ปัจจัยเหล่านั้นมีความสำคัญ แต่ควรชั่งน้ำหนักด้วยต้นทุนการผลิตที่ไม่แน่นอน ชุดสกรูและกระบอกที่มาพร้อมกับข้อมูลการตรวจสอบที่ชัดเจนและข้อกำหนดเฉพาะของวัสดุที่สอดคล้องกันสามารถลดจำนวนตัวแปรระหว่างการทดสอบเดินเครื่องได้ ซึ่งทำให้การสอบเทียบครั้งแรกเร็วขึ้นและพื้นฐานระยะยาวเชื่อถือได้มากขึ้น นอกจากนี้ยังให้จุดอ้างอิงในการบำรุงรักษาเมื่อการสึกหรอเริ่มขึ้นในที่สุด
ซัพพลายเออร์สกรูและบาร์เรลที่ดีที่สุดจะลดตัวแปรการสอบเทียบโดยการบันทึกขนาด วัสดุ และตัวเลือกการสึกหรอก่อนที่ชิ้นส่วนจะถึงโรงงาน
คำถามที่พบบ่อย: การสอบเทียบและการทดสอบระบบฉีดสารเคมี
ควรสอบเทียบระบบฉีดสารเคมีบ่อยแค่ไหน?
ไม่มีช่วงเวลาสากล กำหนดการตามความเสี่ยงมีประโยชน์มากกว่า: ตรวจสอบผลผลิตที่อัตราการผลิตรายสัปดาห์ ทดสอบอัตราต่ำและสูงรายเดือนหรือรายไตรมาส และปรับพื้นฐานใหม่หลังการบำรุงรักษา การเปลี่ยนแปลงวัสดุ หรือการเปลี่ยนแปลงคุณภาพที่ไม่สามารถอธิบายได้ สารเติมแต่งที่มีความเสี่ยงสูง สารตัวเติมที่มีฤทธิ์กัดกร่อน และสายการผลิตต่อเนื่องมักจะต้องมีการตรวจสอบที่เข้มงวดกว่าการใช้งานที่มีเสถียรภาพและมีความเสี่ยงต่ำ
ค่าความคลาดเคลื่อนเท่าใดจึงสมเหตุสมผลสำหรับการสอบเทียบระบบฉีดสารเคมี
เกณฑ์ความคลาดเคลื่อนควรมาจากความต้องการของผลิตภัณฑ์และความสามารถของระบบ จุดเริ่มต้นทั่วไปคือแถบแคบรอบๆ ปริมาณยาเป้าหมายที่อัตราการผลิต โดยมีการตรวจสอบแยกกันที่อัตราต่ำและสูง บันทึกควรระบุเป้าหมาย ค่าเบี่ยงเบนที่อนุญาต อัตราการทดสอบ และอุณหภูมิ เพื่อให้สามารถเปรียบเทียบผลลัพธ์ได้อย่างยุติธรรม
การสอบเทียบควรทำโดยใช้น้ำหรือสารเคมีในการผลิตหรือไม่
น้ำสะดวกสำหรับการตรวจสอบเชิงกล แต่อาจไม่แสดงถึงความหนืด ความหนาแน่น หรือความไวต่ออุณหภูมิของสารเคมีในการผลิต ใช้น้ำในการตรวจสอบการรั่วไหลและการตอบสนองเบื้องต้นเมื่อปลอดภัย จากนั้นตรวจสอบด้วยของเหลวตัวแทนหรือสารเคมีจริงภายใต้สภาวะที่ได้รับการควบคุม ปัจจัยการแก้ไขควรขึ้นอยู่กับของไหลที่จะใช้งานในการผลิต
ควรทำการทดสอบใดซ้ำหลังจากเปลี่ยนสกรูหรือกระบอก?
ทำซ้ำการทดสอบเอาต์พุตหลายอัตรา การตรวจสอบแรงดันหรือการรั่วไหล การตรวจสอบอุณหภูมิแช่ และการทดลองการผลิตระยะสั้น สกรูหรือกระบอกใหม่สามารถเปลี่ยนการตอบสนองต่อแรงกด การผสม และระยะเวลาการคงตัวได้ ดังนั้นปัจจัยการแก้ไขแบบเก่าอาจไม่สามารถใช้ได้อีกต่อไป ปรับพื้นฐานระบบใหม่และบันทึกค่าใหม่
ฉันจะทราบได้อย่างไรว่าข้อผิดพลาดในการจ่ายสารมาจากปั๊มหรือจากสกรูและบาร์เรล
แยกระบบ. ตรวจสอบเอาท์พุตของปั๊มตามน้ำหนักหรือปริมาตรที่จุดฉีดหรือช่องทดสอบ จากนั้นตรวจสอบความเสถียรของแรงดันถัง การคืนสภาพของสกรู การซีลแหวนตรวจสอบ และสภาพหัวฉีด หากเอาท์พุตของปั๊มคงที่แต่คุณภาพของผลิตภัณฑ์แปรผันตามแรงดันหรือรอบเวลา ฮาร์ดแวร์การนำส่งของเหลวน่าจะเป็นแหล่งที่มามากกว่า
กระบอกสกรูชนิดไบเมทัลลิกช่วยขจัดปัญหาในการสอบเทียบหรือไม่
ไม่ กระบอกโลหะคู่สามารถปรับปรุงความต้านทานการสึกหรอในการใช้งานที่มีฤทธิ์กัดกร่อนหรือกัดกร่อน ซึ่งอาจช่วยให้พื้นฐานการสอบเทียบคงความเสถียรได้นานขึ้น ไม่ได้แทนที่การทดสอบเอาท์พุต การตรวจสอบแรงดัน การตรวจสอบอุณหภูมิ หรือบันทึก โลหะวิทยาสนับสนุนเสถียรภาพ แผนการทดสอบพิสูจน์ได้
เหตุใดการเติมสารเติมแต่งจึงลอยไปหลังจากล็อตวัสดุเปลี่ยนแปลง
ล็อตวัสดุอาจแตกต่างกันในเรื่องความหนืด ปริมาณสารตัวเติม ความชื้น หรือพฤติกรรมทางความร้อน ความแตกต่างเหล่านั้นจะเปลี่ยนความดันการหลอมเหลวและวิธีการผสมสารเติมแต่ง ตรวจสอบอัตราการผลิต โปรไฟล์อุณหภูมิ และปัจจัยการแก้ไขอีกครั้งหลังจากการเปลี่ยนแปลงล็อต หากการดริฟท์มีขนาดใหญ่ ให้ตรวจสอบว่าสารเติมแต่งไม่มีการเปลี่ยนแปลงปริมาณหรือความหนาแน่นของของแข็ง
การสอบเทียบและการทดสอบควรตอบคำถามสามข้อ: ปริมาณยาที่จัดส่งไป สภาพที่เครื่องจักรอยู่ในสภาวะใด และผลิตภัณฑ์ได้รับจริงเท่าใด
รายการตรวจสอบการทดสอบการใช้งานขั้นสุดท้ายสำหรับการฉีดสารเติมแต่งที่เสถียร
ก่อนลงนามออกจากระบบใหม่หรือระบบที่ซ่อมแซมแล้ว ให้ยืนยันว่าเครื่องจักรมีเสถียรภาพทางความร้อน ท่อจ่ายสารไม่มีรอยรั่ว มีการตรวจสอบเอาต์พุตมากกว่าหนึ่งอัตรา การตอบสนองของแรงดันคงที่ และการทดลองการผลิตเป็นไปตามข้อกำหนดด้านคุณภาพ บันทึกข้อมูลพื้นฐานในรูปแบบที่กะถัดไปสามารถใช้ได้ หากมีการเปลี่ยนสกรูหรือกระบอก ให้สังเกตขนาดและเกรดวัสดุใหม่ เพื่อใช้อ้างอิงแนวโน้มการสึกหรอในอนาคต หากมีการนำล็อตเคมีใหม่มาใช้ ให้ถือว่าการดำเนินการครั้งแรกเป็นการดำเนินการตรวจสอบ แทนที่จะถือว่ายังคงใช้ปัจจัยการแก้ไขแบบเก่าอยู่
ประเด็นที่กว้างขึ้นคือการสอบเทียบเป็นวินัยในการผลิต ไม่ใช่ขั้นตอนการบำรุงรักษา ระบบฉีดสารเคมีสามารถปรับเทียบทางเทคนิคได้และยังคงสร้างชิ้นส่วนที่ไม่ดีได้ หากฮาร์ดแวร์การนำส่งของเหลวไม่เสถียร นอกจากนี้ยังสามารถส่งเสียงทางกลไกและยังคงดริฟท์ได้หากเงื่อนไขการทดสอบไม่ได้เป็นตัวแทน โรงงานที่ได้รับผลลัพธ์ที่ดีที่สุดจะเชื่อมต่ออุปกรณ์จ่ายสารเคมี สกรูและกระบอก และการตรวจสอบคุณภาพผลิตภัณฑ์เป็นขั้นตอนเดียว พวกเขาไม่ได้พึ่งพาตัวเลขเพียงตัวเดียวเพื่อพิสูจน์ว่าทุกสิ่งอยู่ภายใต้การควบคุม
กิจวัตรนั้นไม่จำเป็นต้องซับซ้อน จำเป็นต้องทำซ้ำ บันทึก และเชื่อมโยงกับสภาพการผลิตจริง เมื่อสิ่งนั้นเกิดขึ้น การสอบเทียบและการทดสอบจะกลายเป็นเครื่องมือในการลดของเสีย ปกป้องการใช้จ่ายเพิ่มเติม และยืดอายุการทำงานของสกรูและกระบอกสูบ ผลลัพธ์ที่ได้คือกระบวนการที่คาดเดาได้มากขึ้น การปรับเปลี่ยนในกรณีฉุกเฉินน้อยลง และคำตอบที่ชัดเจนยิ่งขึ้นเมื่อมีบางสิ่งลอยไป
การฉีดสารเติมแต่งที่มีความเสถียรมาจากขั้นตอนการทดสอบซ้ำที่เชื่อมโยงอุปกรณ์จ่าย สภาวะของกระบอกสกรู และผลลัพธ์ขั้นสุดท้ายของผลิตภัณฑ์
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
