

ผู้เขียน: Weibo
วันที่: Nov 03, 2026
ชิ้นส่วนเครื่องจักรฉีด: คู่มือสกรูและบาร์เรลสำหรับผู้สร้างและซัพพลายเออร์
แท่นพิมพ์ขนาด 250 ตันที่ใช้งานไนลอนเติมแก้วแบบเดียวกันมาเป็นเวลาสี่ปีแทบจะไม่ล้มเหลวโดยไม่มีการเตือนล่วงหน้า มันเริ่มสูญเสียการกันกระแทก ระยะเวลาการคืนตัวของสกรูจะเพิ่มขึ้นสองหรือสามวินาที และมีจุดสีดำบางๆ ปรากฏขึ้นในช็อตที่สามของทุกๆ รอบ เมื่อบันทึกการบำรุงรักษาครบตามกำหนด ระยะบินที่อยู่ใกล้กับโซนวัดแสงจะถูกปัดเศษ และรูกระบอกสูบจะใหญ่ขึ้น 0.15 มม. ที่จุดเดียวกันทุกประการ
ใครที่ซื้ออะไหล่เครื่องฉีดเคยดูเรื่องนี้มาแล้ว ส่วนที่น่าหงุดหงิดก็คือต้นทุนนั้นแทบจะไม่ได้เป็นตัวของตัวเองเลย เป็นเวลาหกสัปดาห์แห่งมิติการดริฟท์ ชุดที่ถูกปฏิเสธซึ่งไม่มีใครสามารถติดตามได้ และคำสั่งฉุกเฉินที่วางไว้ในระดับสูงเนื่องจากอะไหล่ไม่เคยอยู่บนชั้นวาง เวอร์ชันสั้นที่ด้านหน้า: บนเครื่องขึ้นรูป การสึกหรอจะเข้มข้นในกลุ่มการทำให้เป็นพลาสติก ซึ่งหมายถึงสกรู กระบอก เช็คริง และหัวฉีด จึงเป็นจุดที่ความพยายามตามข้อกำหนดและสต็อกอะไหล่จะคืนทุนเร็วที่สุด
การจัดกลุ่มชิ้นส่วนเครื่องฉีดตามงานที่ทำ
คู่มือเครื่องจักรมักจะแสดงรายการสินค้าหลายร้อยรายการ ซึ่งไม่มีประโยชน์เมื่อหัวหน้ากะจำเป็นต้องรู้ว่าจะต้องดูจากที่ไหน วิธีที่เป็นประโยชน์มากกว่าในการคัดแยกชิ้นส่วนเครื่องฉีดคือตามฟังก์ชันที่พวกเขาทำในระหว่างรอบหนึ่ง: ปิดแม่พิมพ์ การหลอมและการฉีด การจ่ายกำลัง และการควบคุมลำดับ
การจัดกลุ่มนั้นมีความสำคัญเนื่องจากอาการต่างๆ เข้ามาเกี่ยวข้องอย่างชัดเจน แรงแฟลชและแรงจับยึดที่ไม่สม่ำเสมออยู่ในกลุ่มจับยึด ช็อตสั้น จุดดำ และรูปแบบกันกระแทกอยู่ในกลุ่มการทำให้เป็นพลาสติก การกู้คืนสกรูช้าโดยใช้เครื่องทำความร้อนปกติชี้ไปที่ชุดขับเคลื่อนหรือกลุ่มไฮดรอลิก เมื่อบันทึกสัญญาณเตือนข้ามไปมาระหว่างฟอลต์ที่ไม่เกี่ยวข้อง โดยปกติแล้วกลุ่มควบคุมและกลุ่มเครื่องมือจะเป็นจุดเริ่มต้น
| กลุ่มฟังก์ชัน | อะไหล่ที่คุณจะสั่งจริง | งานในรอบ | สัญญาณแรกมันต้องการความสนใจ |
|---|---|---|---|
| การหนีบ | แท่นวาง ไทบาร์ ข้อต่อสลับ กระบอกแคลมป์ หมุดดีดตัว และเพลตดีดตัว การปรับความสูงของแม่พิมพ์ | จับแม่พิมพ์ปิดไว้กับแรงดันการฉีด และดีดชิ้นส่วนออก | กะพริบที่เส้นแยก แรงยึดไม่เท่ากันจากซ้ายไปขวา มีเครื่องหมายดีดตัวออก |
| การทำให้เป็นพลาสติกและการฉีด | สกรู กระบอก เช็คริง ปลายสกรู หัวฉีด แถบทำความร้อน เทอร์โมคัปเปิล ฮอปเปอร์ และคอป้อน | ลำเลียง ละลาย ผสม มิเตอร์ และฉีดช็อต | การเปลี่ยนแปลงของเบาะ จุดดำ ช็อตสั้น เวลาฟื้นตัวคืบคลาน |
| ระบบขับเคลื่อนและระบบไฮดรอลิกส์ | ปั๊ม เซอร์โวมอเตอร์ วาล์วสัดส่วน แอคคิวมูเลเตอร์ ท่อ ซีล น้ำมันไฮดรอลิก และตัวกรอง | ส่งแรงบิดให้กับสกรูและแรงไปที่แคลมป์ | การฟื้นตัวช้า อุณหภูมิน้ำมันเพิ่มขึ้น แรงดันตกคร่อมภายใต้ภาระ |
| การควบคุมและเครื่องมือวัด | PLC, การ์ด I/O, HMI, เซ็นเซอร์ความดันและตำแหน่ง, ลิมิตสวิตช์, อินพุตเทอร์โมคัปเปิล | จัดลำดับวงจรและเก็บพารามิเตอร์ที่สามารถทำซ้ำได้ | การเบี่ยงเบนของรอบเวลา การเตือนแบบสุ่ม พารามิเตอร์ที่จะไม่คงไว้ |
| วัสดุสิ้นเปลืองด้านแม่พิมพ์ | พุ่มสปรู, ปลายนักวิ่งร้อน, หมุดหลัก, ข้อต่อน้ำ, ซีล | ปรับรูปทรงและทำให้ชิ้นส่วนเย็นลง | บลัชออนเกต ชิ้นส่วนเกาะติด ความเย็นไม่สมดุล |
สำหรับผู้สร้างเครื่องจักร ตารางนี้สามารถใช้เป็นแผนผังการจัดซื้อได้ ชิ้นส่วนจับยึดมีโครงสร้างเป็นส่วนใหญ่และสั่งครั้งเดียวต่อการออกแบบเครื่องจักร ชิ้นส่วนที่ทำให้เป็นพลาสติกเป็นชิ้นส่วนที่กลับมาเป็นคำสั่งซื้อซ้ำ ซึ่งเป็นเหตุผลว่าทำไมภาพวาด ค่าความคลาดเคลื่อน และใบรับรองวัสดุจึงสมควรได้รับความสนใจมากที่สุดในไฟล์ซัพพลายเออร์ของคุณ
ชิ้นส่วนที่สัมผัสกับโพลีเมอร์หลอมเหลวจะสึกหรอก่อน ชิ้นส่วนที่บรรทุกเฉพาะของหนักไม่ค่อยทำ จัดงบประมาณความสนใจของคุณตามลำดับนั้น
ภายในกลุ่ม Plasticizing: ที่ที่มีการสึกหรอเข้มข้น
หน่วยฉีดพลาสติกเป็นเครื่องจักรขนาดเล็ก ร้อน และแรงดันสูงภายในเครื่องที่ใหญ่กว่า สกรูที่หมุนที่ 80 ถึง 200 รอบต่อนาทีจะลากเม็ดแข็งผ่านกระบอกที่ให้ความร้อน บีบอัด และละลายกับผนังเจาะ ทำให้วัสดุหลอมเป็นเนื้อเดียวกัน จากนั้นทำหน้าที่เป็นลูกสูบเพื่อดันผ่านหัวฉีด ทุกขั้นตอนเหล่านี้จะใส่สารตัวเติมที่มีฤทธิ์กัดกร่อน ก๊าซที่มีฤทธิ์กัดกร่อน หรือความเครียดจากความร้อนบนพื้นผิวทั้งสองที่เหมือนกัน
สกรู
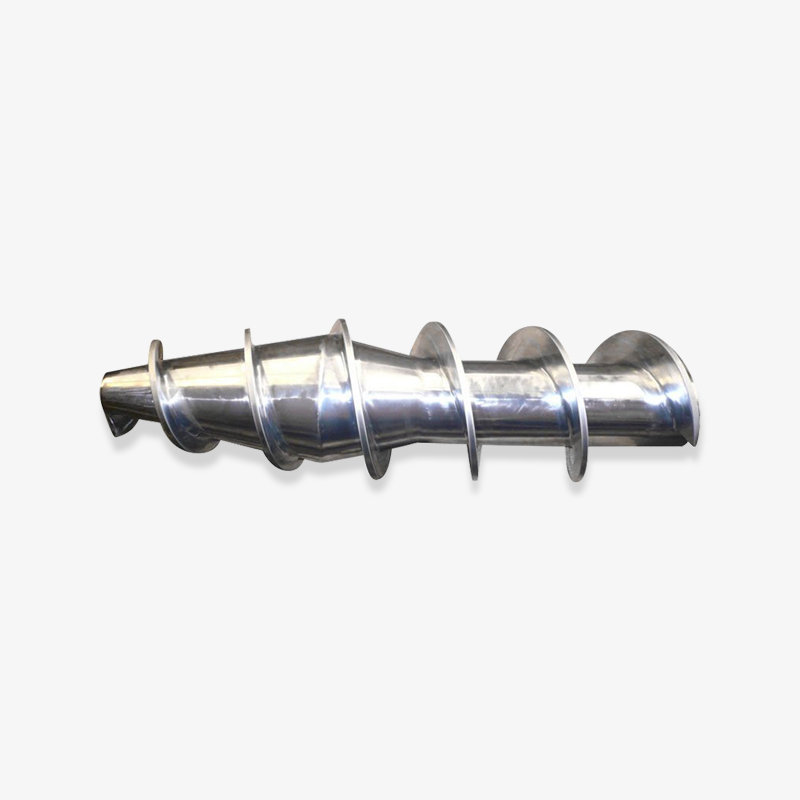
สกรูฉีดส่วนใหญ่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางระหว่าง 20:1 และ 24:1 โดยแบ่งออกเป็นโซนป้อน โซนเปลี่ยนผ่านหรืออัด และโซนสูบจ่าย โซนป้อนอาหารลึกพอที่จะกลืนเม็ดได้ บริเวณวัดแสงตื้นเพื่อสร้างแรงกดและแรงเฉือน ระหว่างพวกเขา สเตเปอร์ความลึกของช่อง และเทเปอร์นั้นจะกำหนดอัตราส่วนการบีบอัด โดยทั่วไปคือ 2.0 ถึง 2.5 สำหรับงานทั่วไป และต่ำกว่าสำหรับวัสดุที่ไวต่อความร้อน เช่น PVC แข็ง
Wear จะปรากฏบนเครื่องลงจอดก่อน ไม่ใช่ในช่อง ส่วนปลายของการบินคือพื้นผิวที่เสียดสีกับรู และเมื่อความกว้างของพื้นดินเพิ่มขึ้นและเส้นผ่านศูนย์กลางภายนอกของการบินหดตัว หลอมละลายจะเลื่อนไปข้างหลังเหนือแผ่นบินแทนที่จะเคลื่อนไปข้างหน้า การลื่นดังกล่าวเป็นสิ่งที่ผู้ปฏิบัติงานรู้สึกว่าใช้เวลาฟื้นตัวนานขึ้นและเบาะรองนั่งไม่มั่นคง ไม่ใช่ปัญหาเกี่ยวกับฮีตเตอร์แม้ว่าจะดูเหมือนเป็นปัญหาบนจอแสดงอุณหภูมิก็ตาม สารประกอบที่เติมแก้วที่ปริมาณการโหลด 30 ถึง 50 เปอร์เซ็นต์จะเร่งสิ่งนี้ได้อย่างมาก เนื่องจากเส้นใยทำหน้าที่เหมือนสารบดที่ช้า
กระบอก
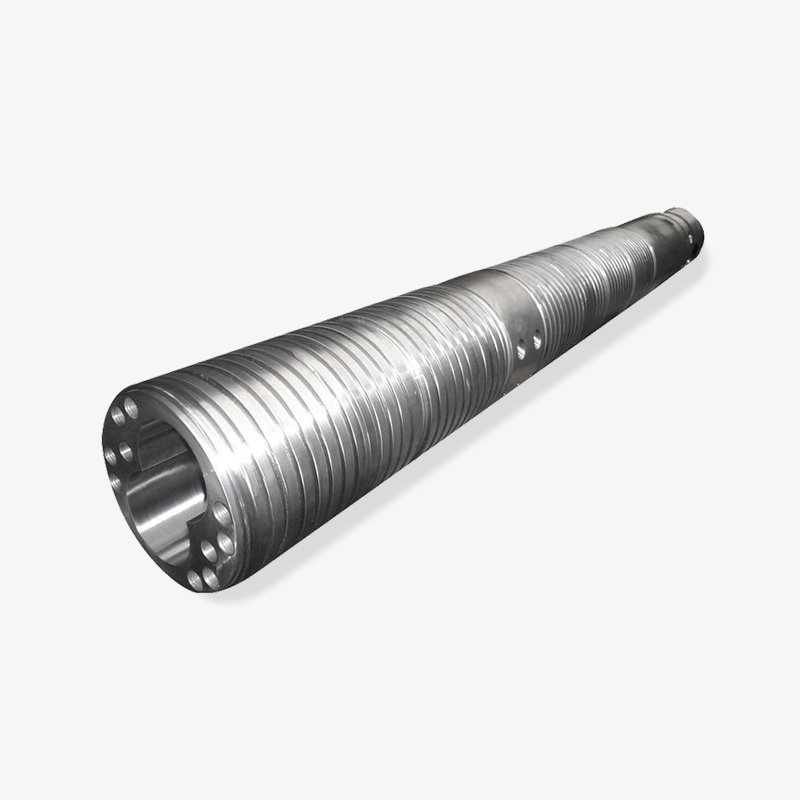
บาร์เรลแบ่งออกเป็นสองตระกูลใหญ่ ถังไนไตรด์ใช้ชั้นก๊าซไนไตรด์ประมาณ 0.4 ถึง 0.7 มม. บนเหล็กฐานที่เหมาะสม ซึ่งให้พื้นผิวแข็งด้วยต้นทุนปานกลาง และเหมาะสมสำหรับเรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติม ถังโลหะคู่ใช้ไลเนอร์โลหะผสมหล่อแบบหมุนเหวี่ยง ซึ่งมักจะมีความหนา 2 ถึง 5 มม. และบรรจุด้วยอนุภาคคาร์ไบด์ ซึ่งต้านทานการเสียดสีได้ดีกว่ามากและทนทานต่อวงจรความร้อนที่นานกว่ามากก่อนที่พื้นผิวจะพังทลาย
รูปแบบการสึกหรอในลำกล้องไม่ค่อยสม่ำเสมอ โดยทั่วไปการเติบโตของรูเจาะจะเน้นที่ส่วนท้ายของโซนสูบจ่ายและก่อนหัวฉีด ซึ่งเป็นจุดที่แรงดันและแรงเฉือนสูงสุด นั่นคือเหตุผลที่การวัดรูเจาะเฉพาะช่องป้อนอาหารแทบจะไม่บอกอะไรคุณเลย การตรวจสอบสามจุดตามความยาวถือเป็นการตรวจสอบที่มีประโยชน์ขั้นต่ำ
ตรวจสอบวงแหวน ปลายสกรู และหัวฉีด
เช็คริงเป็นส่วนที่ถูกที่สุดในกลุ่มและเป็นส่วนที่มักใช้งานนานเกินไป มันจะเลื่อนบนก้านสกรูและซีลระหว่างการฉีด ระยะห่างจากการเลื่อนที่เริ่มต้นที่ 0.05 ถึง 0.15 มม. จะเปิดออกเมื่อมีการสึกหรอ และเมื่อผ่านไปประมาณ 0.25 มม. เครื่องจะไม่สามารถยึดเบาะที่มั่นคงได้อีกต่อไป เนื่องจากสารหลอมรั่วไหลไปข้างหลังระหว่างจังหวะการฉีด การเปลี่ยนแหวนและส่วนปลายตามกำหนดเวลาเป็นหนึ่งในไม่กี่ชัยชนะที่มีราคาถูกอย่างแท้จริงในการบำรุงรักษางานขึ้นรูป
หัวฉีดถือเป็นข้อจำกัดสุดท้ายก่อนการขึ้นรูปแม่พิมพ์ รัศมีทรงกลมของมันจะต้องตรงกับพุ่มป่วง และปากของมันส่งผลต่อประวัติแรงเฉือน แถบเครื่องทำความร้อนและเทอร์โมคัปเปิลเป็นวัสดุสิ้นเปลืองเช่นกัน และแถบที่มีการเคลื่อนตัวเย็นกว่าค่าที่ตั้งไว้ 15 องศา จะเปลี่ยนรูปแบบการหลอมทั้งหมดอย่างเงียบๆ
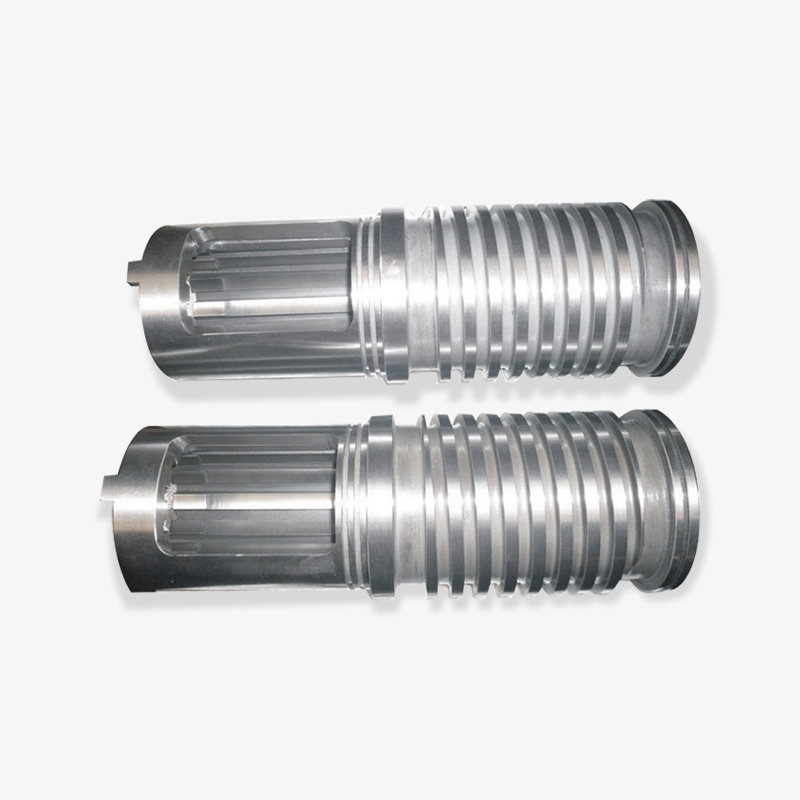
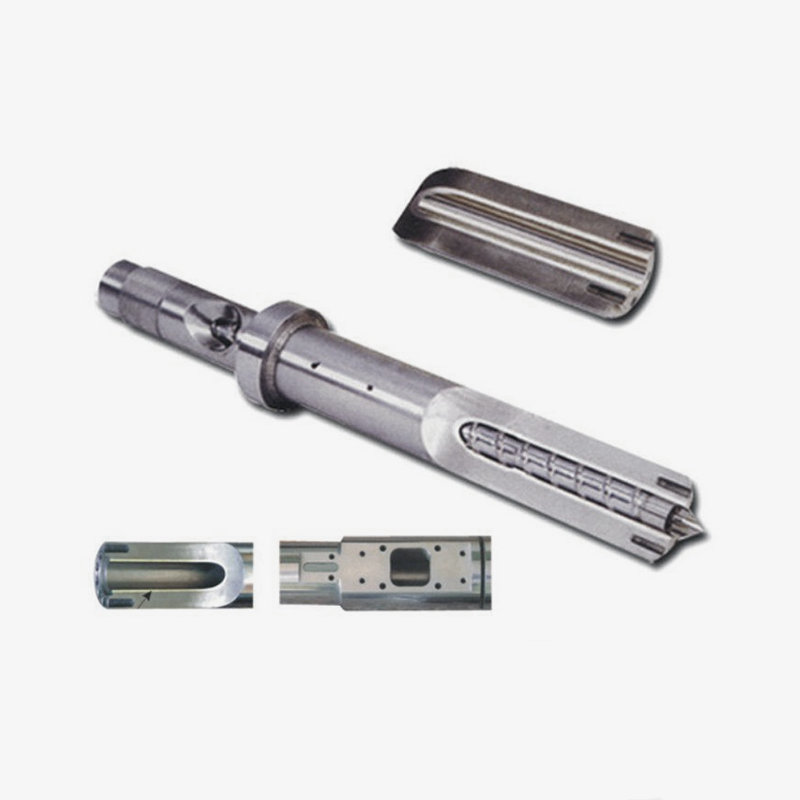
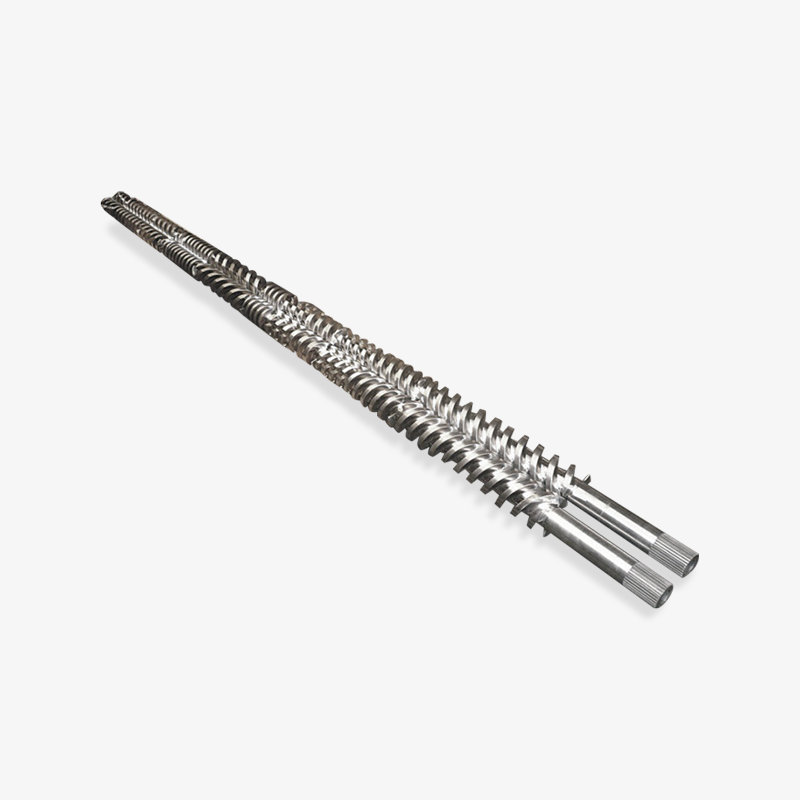
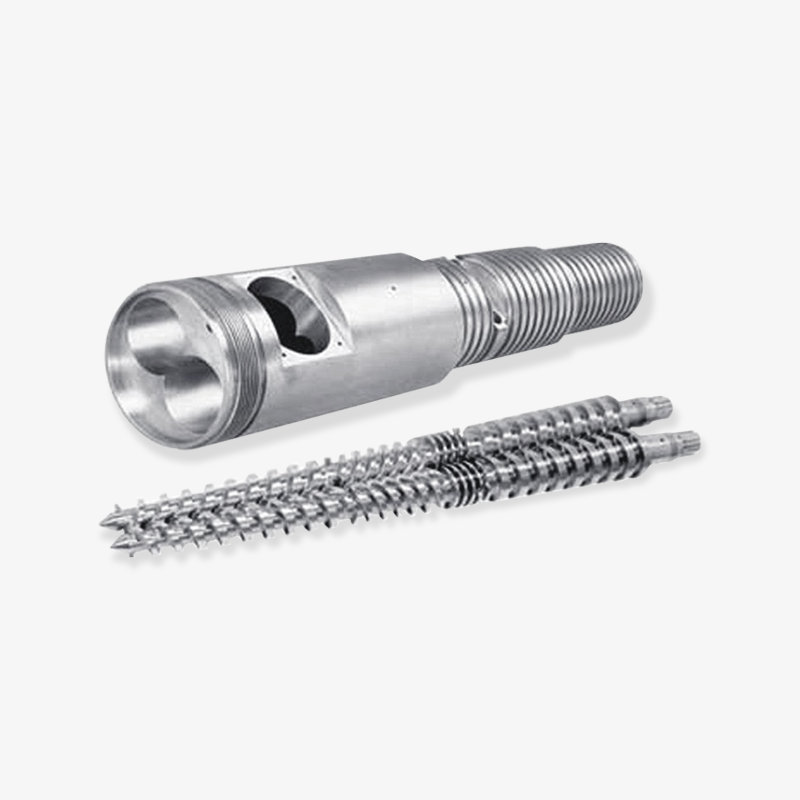
 สกรูและกระบอกฉีดขึ้นรูปแบบกำหนดเอง สกรู and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. ดูผลิตภัณฑ์ →
เมื่อคุณจัดหากลุ่มนี้เป็นชุดที่ตรงกันแทนที่จะเป็นรายการแยกกัน ซัพพลายเออร์จะตรวจสอบความพอดีระหว่างสกรู แหวน และรูก่อนจัดส่ง ซึ่งจะขจัดสาเหตุที่พบบ่อยที่สุดของ "ชิ้นส่วนใหม่ที่ยังไม่ยึดเกาะ"
วงแหวนตรวจสอบที่สึกหรอจะเลียนแบบสกรูที่สึกหรอได้เกือบจะสมบูรณ์แบบ เปลี่ยนวงแหวนและส่วนปลายก่อนที่คุณจะสั่งสกรู
การจับคู่ชิ้นส่วนเข้ากับเรซินที่คุณใช้งานจริง
ข้อผิดพลาดด้านข้อมูลจำเพาะที่พบบ่อยที่สุดคือการซื้อโครงสร้างที่เหมาะกับเครื่องจักรมากกว่าเรซิน เครื่องจักรน้ำหนัก 180 ตันสองเครื่องที่ใช้ขนาดช็อตเท่ากันอาจต้องใช้สกรูและกระบอกที่แตกต่างกันโดยสิ้นเชิง หากเครื่องหนึ่งขึ้นรูปโพลีโพรพีลีนที่ยังไม่ได้เติม และอีกเครื่องหนึ่งขึ้นรูปโพลีเอไมด์ที่เติมแก้ว 40 เปอร์เซ็นต์
โหมดการสึกหรอควรขับเคลื่อนทางเลือก สารตัวเติมที่มีฤทธิ์กัดกร่อนทำให้เกิดการกัดเซาะทางกลของพื้นที่บินและผนังที่เจาะ สารหลอมที่มีฤทธิ์กัดกร่อน โดยเฉพาะ PVC และเกรดทนไฟบางชนิดจะโจมตีชั้นไนไตรด์ทางเคมีและทำให้เกิดรูพรุนมากกว่าการขัดให้เรียบ เรซินที่มีอุณหภูมิสูงจะออกซิไดซ์พื้นผิวเหล็กและทำให้อายุการใช้งานของแถบทำความร้อนสั้นลง แต่ละคนต้องการคำตอบที่แตกต่างกัน
| เรซินหรือฟิลเลอร์ | โหมดการสึกหรอที่โดดเด่น | ทิศทางบาร์เรล | ทิศทางของสกรู | มีอะไรน่าดู |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC ที่ยังไม่สำเร็จ | การสึกหรอของกาวอ่อน | รูไนไตรด์, ไลเนอร์มาตรฐาน | เหล็กไนไตรด์ 20:1 ถึง 22:1 L/D | การสูญเสียความสามารถในการสูบจ่ายซ้ำช้าลงหลังจากผ่านไปหลายปี |
| PA, PBT, POM ที่เติมแก้วที่ 20 ถึง 50 เปอร์เซ็นต์ | รอยถลอกอย่างรุนแรง | ไลเนอร์ Bimetallic ที่มีเฟสคาร์ไบด์ | Bimetallic หรือการเชื่อมแบบแข็งบนเที่ยวบิน ส่วนผสม | มุมการบินที่โค้งมนและแรงบิดของสกรูที่เพิ่มขึ้น |
| พีวีซีแข็งและพลาสติก | การกัดกร่อนบวกกับการสลายตัวจากความร้อน | รูเจาะแบบไบเมทัลลิกหรือชุบโครเมียมที่ทนต่อการกัดกร่อน | ชุบโครเมียม แรงอัดต่ำ ไม่มีจุดบอด | เส้นสีดำและรูพรุนบนพื้นผิวไนไตรด์ |
| PPS, PEI, PEEK, LCP | ออกซิเดชันที่อุณหภูมิสูงด้วยสารตัวเติมที่มีฤทธิ์กัดกร่อน | Bimetallic ด้วยโลหะผสมที่คงความร้อน | โลหะผสมอุณหภูมิสูงพร้อมปลายป้องกัน | แถบทำความร้อนไหม้และพื้นผิวสกรูเปลี่ยนสี |
| โฟม EPE และ EPP | การสึกหรอต่ำ แรงกดไม่คงที่ | โดยปกติแล้วรูเจาะไนไตรด์มาตรฐานก็เพียงพอแล้ว | สกรูพร้อมโซนผสมและคลายการบีบอัดโดยเฉพาะ | การเปลี่ยนแปลงความหนาแน่นและโครงสร้างเซลล์ไม่สม่ำเสมอ |
| เกล็ดรีไซเคิลพร้อมฟิลเลอร์และร่องรอยโลหะ | การเสียดสีและการกระแทกแบบผสม | เจาะ Bimetallic | สกรู Bimetallic พร้อมปลายเสริมแรง | แรงบิดพุ่งขึ้นกระทันหันและบริเวณฟีดเสียหาย |
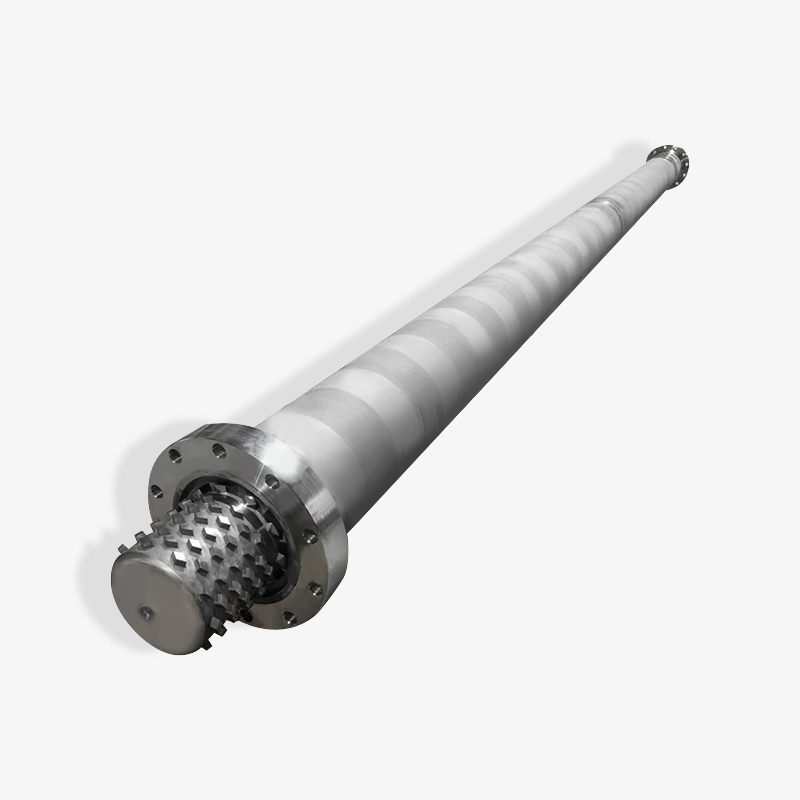
 สกรู Bimetallic สำหรับเรซินเติมและเรซินอุณหภูมิสูง สกรูโลหะคู่ผสมผสานฐานที่แข็งแกร่งเข้ากับพื้นผิวโลหะผสมที่ทนต่อการสึกหรอและการกัดกร่อนสำหรับเรซินวิศวกรรมที่เติมและอุณหภูมิสูง ดูผลิตภัณฑ์ →
โครงสร้างโลหะคู่มีราคาสูงกว่าโครงสร้างไนไตรด์ และสำหรับเครื่องจักรที่ใช้โพลีโพรพีลีนที่ยังไม่ได้เติมในรอบ 20 วินาที ซึ่งต้นทุนเพิ่มเติมนั้นซื้อได้น้อยมาก สำหรับงานที่ใช้แก้วซึ่งมีสามกะ มักจะจ่ายคืนภายในปีแรกที่หลีกเลี่ยงการหยุดทำงาน คำตอบที่ตรงไปตรงมานั้นขึ้นอยู่กับการโหลดฟิลเลอร์ จำนวนรอบ และความอดทนที่ลูกค้าของคุณมีต่อการเปลี่ยนแปลงคุณภาพก่อนที่จะกลายเป็นเรื่องร้องเรียน
ระบุการสึกหรอจากงานเติมหรือมีฤทธิ์กัดกร่อนที่เครื่องจักรจะทำงานมากที่สุด ไม่ใช่จากงานที่ง่ายที่สุดเท่าที่เคยมีมา
การอ่านแบบสกรูและกระบอกแบบผู้ซื้อ
วิศวกรฝ่ายจัดซื้อที่สามารถอ่านแบบสกรูสามารถตรวจพบปัญหาด้านอุปทานส่วนใหญ่ก่อนทำการสั่งซื้อ การวาดภาพไม่ใช่แค่รูปร่างเท่านั้น เป็นชุดของความมุ่งมั่นเกี่ยวกับรูปทรงเรขาคณิต การรักษาความร้อน และความพอดี นี่คือลำดับที่ควรค่าแก่การตรวจสอบทุกครั้ง
- เส้นผ่านศูนย์กลางและระดับความพอดี เส้นผ่านศูนย์กลางที่กำหนดของสกรูบวกพิกัดความเผื่อ ซึ่งจับคู่กับพิกัดความเผื่อของรูกระบอกสูบ สกรูและกระบอกที่สั่งซื้อจากซัพพลายเออร์สองรายเป็นสาเหตุเดียวที่ทำให้เกิดช่องว่างเริ่มต้นมากเกินไป
- อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางและความยาวของโซน ความยาวการป้อน การเปลี่ยนภาพ และการวัดแสงควรแสดงเป็นเปอร์เซ็นต์หรือขนาดสัมบูรณ์ ภาพวาดที่คลุมเครือผลิตสกรูที่ทำงานแต่ไม่ทำให้พลาสติกเป็นแบบเดียวกับต้นฉบับ
- อัตราส่วนกำลังอัด ยืนยันว่าอัตราส่วนเหมาะสมกับเรซิน สกรู 3:1 ที่หย่อนลงในงาน PVC จะทำให้วัสดุลดแรงเฉือนไม่ว่าจะผ่านการตัดเฉือนได้ดีแค่ไหนก็ตาม
- เรขาคณิตการบิน พิทช์ ความกว้างของเที่ยวบิน โปรไฟล์ความลึกของช่อง และอุปสรรคหรือเที่ยวบินผสม สิ่งเหล่านี้กำหนดความเป็นเนื้อเดียวกันและผลลัพธ์ของการหลอมละลาย ไม่ใช่แค่การสึกหรอของอายุการใช้งาน
- วัสดุฐานและการบำบัดความร้อน เกรดเหล็กฐาน ความลึกของไนไตรด์และความแข็งของพื้นผิว หรือความหนาของไลเนอร์โลหะคู่และปริมาณคาร์ไบด์ ถามถึงมูลค่าที่แท้จริง ไม่ใช่วลี "วัสดุคุณภาพสูง"
- ความตรงและการตกแต่งพื้นผิว ความตรงต่อความยาวหน่วยและความหยาบของรูเจาะ ทั้งสองอย่างส่งผลต่อระยะห่างในลักษณะที่ปรากฏหลังจากที่เครื่องร้อนเท่านั้น
- รายละเอียดอินเทอร์เฟซ ข้อต่อก้านสกรู รูสลักหรือร่องสลัก ข้อมูลจำเพาะของเกลียว ตรวจสอบขนาดบ่าแหวน นี่คือขนาดที่กำหนดว่าชิ้นส่วนนั้นพอดีหรือไม่
- อินเตอร์เฟซหัวฉีด รัศมีทรงกลม เส้นผ่านศูนย์กลางปาก และมุมเบาะ ตรงกับสปรูบุชที่ด้านแม่พิมพ์
ภาพวาดที่ตอบทั้งแปดจุดสามารถเสนอราคาได้อย่างแม่นยำโดยผู้ผลิตที่มีความสามารถ ภาพวาดที่ตอบทั้งสามข้อจะสร้างชิ้นส่วนที่พอดี ทำงาน และค่อยๆ โน้มน้าวทุกคนว่าเครื่องจักรคือปัญหา
ทุกมิติที่ขาดหายไปจากแบบของคุณจะกลายเป็นสมมติฐานที่ซัพพลายเออร์ของคุณต้องทำในนามของคุณ
ที่มาของการโทรบริการจริงๆ
ก่อนที่จะตัดสินใจว่าจะสต็อกอะไร ควรพิจารณาก่อนว่าการร้องเรียนเรื่องพลาสติกจะกระจายไปอย่างไร แผนภูมิด้านล่างเป็นรูปแบบภาพประกอบที่ดึงมาจากรายงานของร้านค้าทั่วไปแทนที่จะเป็นแบบสำรวจอย่างเป็นทางการ ดังนั้นให้ถือว่ารูปร่างเป็นแนวทางและเปอร์เซ็นต์ที่แน่นอนเป็นเพียงการประมาณ
การแยกตัวอย่างของการเรียกใช้บริการหน่วยพลาสติก
การสึกหรอของเที่ยวบินแบบสกรู
34%
ตรวจสอบแหวนและปลายสกรู
22%
การสึกหรอของรูเจาะที่ปลายวัดแสง
18%
ความผิดปกติของแถบเครื่องทำความร้อนและเทอร์โมคัปเปิล
14%
หัวฉีดอุดตันหรือเบาะนั่งเสียหาย
7%
ให้อาหารแก้อาการคอแห้งและความอดอยาก
5%
สามหมวดหมู่แรกรวมกันได้ประมาณสามในสี่ของทั้งหมด ซึ่งเป็นเหตุผลว่าทำไมรูปทรงของสกรูและกระบอกจึงสมควรได้รับการวาดภาพที่มีรายละเอียดมากที่สุดในคลังชิ้นส่วนของคุณ นอกจากนี้ยังอธิบายด้วยว่าเหตุใดทีมบำรุงรักษาที่จัดเก็บเฉพาะแถบทำความร้อนในสต็อกจะยังคงเสียเวลาหลายวันเมื่อใดก็ตามที่เบาะเลื่อนหลุด
หมวดหมู่ที่เล็กที่สุดสองหมวดหมู่คือหมวดหมู่ที่วินิจฉัยผิดพลาดบ่อยที่สุด ความเสียหายของที่นั่งหัวฉีดและการเชื่อมต่อคอป้อนทั้งสองแสดงเป็นช็อตสั้นและทั้งคู่ถูกตำหนิที่สกรู การตรวจสอบแรงดันอย่างรวดเร็วที่หัวฉีดและดูอุณหภูมิคอฟีดจะแยกหัวฉีดออกก่อนที่จะมีใครสั่งเปลี่ยน
สำหรับผู้สร้างเครื่องจักรที่จัดส่งอุปกรณ์ไปยังตลาดส่งออก การกระจายสินค้านี้มีความหมายประการที่สอง ชุดอะไหล่ที่ขายพร้อมกับเครื่องจักรใหม่ควรเหมือนกับแท่งที่ใหญ่กว่า ไม่ใช่แท่งที่ถูกที่สุด เนื่องจากลูกค้าที่ได้รับปลายสกรูแต่ไม่มีวงแหวนตรวจสอบจะยังคงโทรติดต่อฝ่ายบริการ
ชุดอะไหล่ควรเป็นไปตามการกระจายความเสียหาย และสองในสามของความล้มเหลวจะอยู่ภายในชุดสกรูและกระบอก
การวัดการสึกหรอก่อนที่คุณจะอนุญาตการเปลี่ยน
การเปลี่ยนสกรูเมื่อต้องสงสัยมีราคาแพง การแทนที่ด้วยการวัดเป็นการตัดสินใจที่คุณสามารถปกป้องได้ การวัดด้านล่างคือการวัดที่ตอบคำถามได้จริง และใช้เวลาน้อยกว่าหนึ่งชั่วโมงในเครื่องที่หยุดทำงานโดยถอดสกรูออก
| การวัด | จะเอาที่ไหน | สภาพใหม่ปกติ | เกณฑ์การตัดสินใจ |
|---|---|---|---|
| สกรูเส้นผ่านศูนย์กลางภายนอก | ส่วนฟีด การเปลี่ยนแปลง และการวัดแสง | การวาดภาพเล็กน้อยภายในความอดทน | ต่ำกว่าขนาดที่กำหนด 0.25 ถึง 0.4 มม |
| เส้นผ่านศูนย์กลางกระบอกสูบ | ช่องป้อนอาหาร ตรงกลาง ปลายวัดแสง | การวาดแบบเล็กน้อยและการตกแต่งที่ดี | สูงกว่าขนาดที่กำหนด 0.15 ถึง 0.25 มม |
| การกวาดล้างรัศมีที่การวัดแสง | โซนวัดแสงเท่านั้น | โดยทั่วไป 0.10 ถึง 0.20 มม | สูงกว่า 0.35 มม |
| ตรวจสอบระยะการเลื่อนของแหวน | แหวนกับก้านสกรู | 0.05 ถึง 0.15 มม | สูงกว่า 0.25 มม |
| ความตรง | ความยาวสกรูเต็มบนบล็อก V | ภายใน 0.02 มม. ต่อ 300 มม | การโค้งงอหรือความหนีศูนย์ที่มองเห็นได้เกิน 0.05 มม |
| สภาพพื้นผิวของรูเจาะ | ส่วนการวัดแสง | งานละเอียดและสม่ำเสมอ | การให้คะแนน รูพรุน หรือความหยาบที่สูงกว่า 1.6 ไมโครเมตร Ra |
บันทึกการปฏิบัติสองประการ ขั้นแรก ถ้าทำได้ ให้วัดรูเจาะที่อุณหภูมิ เนื่องจากถังร้อนมีรูปร่างไม่เหมือนกับถังเย็น ประการที่สอง เก็บเอกสารการวัดก่อนหน้าไว้ในไฟล์เครื่องจักร การอ่านเพียงครั้งเดียวจะบอกคุณถึงการกวาดล้าง การอ่านค่าสองครั้งห่างกันหกเดือนจะบอกอัตราการสึกหรอให้คุณทราบ และอัตราการสึกหรอคือสิ่งที่คาดการณ์วันที่เกิดความล้มเหลวครั้งถัดไป
เอกสารการวัดสองแผ่นมีค่ามากกว่าหนึ่งรายงานการตรวจสอบ เนื่องจากแนวโน้มเท่านั้นที่จะบอกคุณว่าควรสั่งซื้อเมื่อใด
ความเสี่ยงในการจัดหา: ความอดทน ความสามารถในการเปลี่ยนกันได้ และเวลานำ
ข้อร้องเรียนส่วนใหญ่เกี่ยวกับชิ้นส่วนอะไหล่ไม่ได้เกี่ยวกับคุณภาพของการตัดเฉือน เป็นเรื่องเกี่ยวกับช่องว่างระหว่างสิ่งที่ผู้ซื้อสันนิษฐานกับสิ่งที่ซัพพลายเออร์สันนิษฐาน สิ่งเหล่านี้คือความเสี่ยงที่ควรค่าแก่การเขียนลงในใบสั่งซื้อ
- การกวาดล้างการซ้อน สกรูที่ด้านบนของพิกัดความเผื่อและกระบอกที่อยู่ด้านล่างสุดของพิกัดความเผื่อสามารถเว้นระยะห่างได้สองเท่าของค่าการออกแบบก่อนที่เครื่องจักรจะทำงาน
- การเรียกร้องค่าความแข็งโดยไม่มีใบรับรอง ความลึกของไนไตรดิ้งและความแข็งของพื้นผิวควรเป็นค่าที่วัดได้ในการจัดส่ง ไม่ใช่เป็นประโยคทางการตลาดบนเว็บไซต์
- ความสามารถในการสับเปลี่ยนของส่วนท้ายของอินเทอร์เฟซ ด้ามสกรู ร่องสลัก และเกลียวข้อต่อจะแตกต่างกันไปตามรุ่นของเครื่องจักร การวาดภาพเที่ยวบินโดยไม่มีการวาดปลายไดรฟ์จะไม่สมบูรณ์
- ระยะเวลารอสินค้าที่เสนอสำหรับสินค้าที่ไม่ถูกต้อง สกรูและกระบอกโลหะคู่สั่งทำพิเศษและโดยทั่วไปจะใช้เวลาหลายสัปดาห์แทนที่จะเป็นวัน สกรูไนไตรด์มาตรฐานอาจมีอยู่ในสต็อก ยืนยันว่ากำหนดการใดที่คุณถูกเสนอราคา
- การบรรจุและการขนส่งเสียหาย ส่วนโค้งยาวเรียว บรรจุภัณฑ์ส่งออกควรรองรับสกรูตามความยาว และการตรวจสอบการรับควรมีการตรวจสอบความตรงด้วย ไม่ใช่แค่รูปลักษณ์ที่มองเห็นได้
- เอกสารสำหรับลูกค้าส่งออก ลูกค้าปลายทางของผู้สร้างเครื่องจักรมักต้องการใบรับรองวัสดุ รายงานขนาด และบันทึกการรักษาความร้อน โดยเฉพาะอย่างยิ่งในตลาดยุโรปและอเมริกาเหนือ
สำหรับผู้ซื้อที่เปรียบเทียบผู้ผลิต ซัพพลายเออร์การค้า และผู้ค้าส่ง ความแตกต่างมักจะปรากฏในส่วนนี้ทุกประการ ผู้ผลิตสามารถแสดงเส้นทางกระบวนการสำหรับการหล่อแบบไนไตรด์หรือการหล่อแบบแรงเหวี่ยง และสามารถปรับแบบร่างได้ เทรดเดอร์ส่งต่อรูปวาดของคุณและส่งคืนใบเสนอราคา นั่นไม่ได้เลวร้ายไปโดยอัตโนมัติ แต่จะเปลี่ยนผู้ที่แบกรับความเสี่ยงเมื่อพลาดการยอมรับ
ใส่ระยะห่าง ความแข็ง และขนาดปลายไดรฟ์เป็นลายลักษณ์อักษร และข้อโต้แย้งเกี่ยวกับชิ้นส่วนอะไหล่ส่วนใหญ่จะหายไปก่อนที่จะเริ่ม
อะไหล่ที่ควรค่าแก่การเก็บสต็อก และสิ่งที่ต้องสั่งซื้อทันเวลา
การตัดสินใจเกี่ยวกับสต็อกมักจะพิจารณาจากต้นทุนต่อรายการมากกว่าต้นทุนการหยุดทำงาน ซึ่งเป็นการย้อนกลับทุกประการ คำถามที่ถูกต้องคือต้นทุนชิ้นส่วนที่ขาดในการผลิตกี่ชั่วโมง และระยะเวลาที่ความล้มเหลวของชิ้นส่วนสามารถคาดการณ์ได้เพียงใด
ตรวจสอบแหวน ปลายสกรู หัวฉีด แถบทำความร้อน เทอร์โมคัปเปิ้ล และซีลอยู่ในสต็อก มีราคาไม่แพงเมื่อเทียบกับเวลาหยุดทำงาน ไม่สามารถคาดเดาได้ และขนาดมีความเสถียรตลอดการดำเนินการผลิต ลิ้นชักชั้นเดียวที่ครอบคลุมสิ่งของเหล่านี้สามารถเปลี่ยนการหยุดสองวันให้เป็นการเปลี่ยนแปลงสองชั่วโมงได้
สกรูและบาร์เรลจัดอยู่ในประเภทตามใบสั่งตามแผนมากกว่าประเภทสต็อก พวกมันถูกสร้างขึ้นมาตามรูปทรงเรขาคณิตเฉพาะ พวกมันมีราคาแพงที่จะถือไว้เฉยๆ และพวกมันมีอายุการใช้งานนานพอที่จะทำให้มี 3 รูปแบบที่ผูกมัดเงินทุนได้นานหลายปี แนวทางที่ถูกต้องคือการวัดแนวโน้มการสึกหรอบวกกับระยะเวลารอคอยสินค้าของซัพพลายเออร์ที่ทราบ ดังนั้นคำสั่งซื้อจะหมดลงเมื่อแนวโน้มข้ามเกณฑ์ แทนที่จะเป็นเมื่อเครื่องจักรหยุดทำงาน
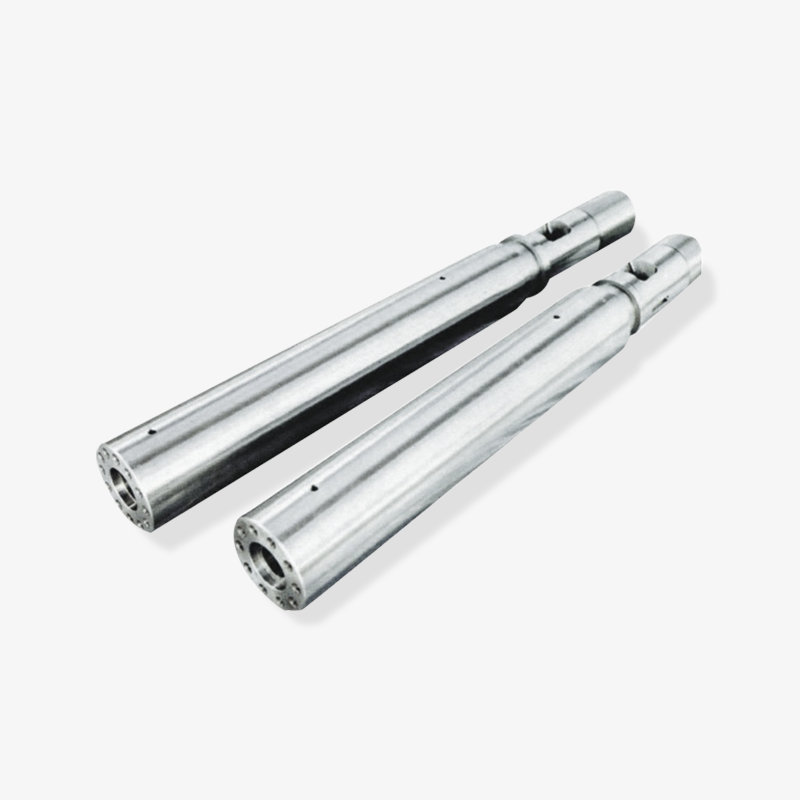
 อุปกรณ์เสริมเครื่องฉีดพลาสติก SKD61 ตัวเครื่องด้านหน้า ขันสกรูชิ้นส่วนขนาดเล็ก และหัวฉีดใน SKD61 พร้อมเส้นทางการไหลที่ได้รับการปรับปรุงเพื่อการไหลที่เสถียรและความต้านทานการสึกหรอ ดูผลิตภัณฑ์ →
อุปกรณ์เสริมสิ้นเปลืองคุ้มค่าที่จะรวมเข้ากับซัพพลายเออร์รายเดียวกันที่ผลิตสกรูและกระบอก เนื่องจากขนาดแหวน ปลาย และบ่าจะตรงกับสกรูเฉพาะนั้นมากกว่ามาตรฐานทั่วไป
สำหรับผู้สร้างเครื่องจักรที่ใช้โปรแกรมชุดอะไหล่ โครงสร้างที่เหมาะสมคือชุดวัสดุสิ้นเปลืองหนึ่งชุดต่อหนึ่งเครื่องที่จัดส่ง และชุดทดแทนหนึ่งชุดต่อการบริการที่คาดหวังสองปี ซึ่งช่วยให้ลูกค้าปลายทางได้รับการสนับสนุนโดยไม่ต้องขอให้พวกเขาจัดเก็บหน่วยทำพลาสติกทั้งหมดไว้ในคลังสินค้า
จัดเก็บชิ้นส่วนที่ล้มเหลวอย่างคาดเดาได้และราคาถูก วางแผนส่วนที่ล้มเหลวอย่างช้าๆและมีราคาแพง
รูปแบบความล้มเหลวและความหมายก่อนที่คุณจะเปลี่ยนสิ่งใดๆ
การอ่านความล้มเหลวอย่างถูกต้องจะช่วยประหยัดเงินได้มากกว่าการซื้อให้ดี สี่รูปแบบครอบคลุมสิ่งที่พื้นปั้นส่วนใหญ่รายงานจริง
เบาะดริฟท์ด้วยอุณหภูมิปกติ
เมื่อเบาะเดินและโซนเครื่องทำความร้อนจับอยู่ ให้สงสัยวงแหวนตรวจสอบก่อน จากนั้นจึงขันสกรูไฟลท์สึก การทดสอบอย่างรวดเร็วคือการขันสกรูไปข้างหน้าบนหัวฉีดที่อุดตัน และดูว่าสกรูคืบคลานหรือไม่ หากเป็นเช่นนั้น ของเหลวจะลื่นไถลผ่านวงแหวนหรือชั้นลอย และการปรับอุณหภูมิใดๆ ก็ไม่สามารถกู้คืนความสามารถในการทำซ้ำได้
จุดดำที่ปรากฏระหว่างการวิ่ง
จุดที่ไปมามักจะหมายถึงวัสดุที่เสื่อมสภาพซึ่งถูกยึดไว้ในจุดตาย ไม่ใช่สกรูที่สึกหรอ ตรวจสอบที่นั่งวงแหวนตรวจสอบ ที่นั่งหัวฉีด และขั้นตอนใดๆ ระหว่างกระบอกปืนและหัวฉีด หากจุดสม่ำเสมอและโตขึ้นเป็นเวลาหลายสัปดาห์ พื้นผิวของรูเจาะหรือชั้นไนไตรด์ที่แตกร้าวจะเป็นสาเหตุที่เป็นไปได้มากกว่า
แรงบิดของสกรูเพิ่มขึ้นและการฟื้นตัวช้าลง
แรงบิดเพิ่มขึ้นด้วยจุดที่กำหนดที่มั่นคงสำหรับถังที่สึกหรอซึ่งทำให้เกิดรูเจาะหยาบ หรือปัญหาเขตป้อนอาหารที่ทำให้การบินขาด ตรวจสอบอุณหภูมิคอป้อนอาหารและความเย็นของคอฮอปเปอร์ก่อนสั่งอะไรก็ตาม การเลียนแบบความอดอยากสวมใส่ได้ดีอย่างน่าประหลาดใจ
ช็อตสั้นบนเครื่องที่เคยเติมง่าย
การช็อตสั้นๆ มีหลายสาเหตุ แต่เมื่อเกิดขึ้นพร้อมกับการฟื้นตัวที่นานขึ้น กลุ่มการทำให้เป็นพลาสติกก็เป็นสถานที่ที่ต้องพิจารณา เมื่อปรากฏเพียงลำพังโดยมีเบาะรองนั่งที่มั่นคง ปัญหาอาจเกิดขึ้นที่หัวฉีด อุณหภูมิของแม่พิมพ์ หรือโปรไฟล์การฉีด การแยกทั้งสองกรณีนี้ใช้เวลาสิบนาทีและป้องกันการวินิจฉัยผิดพลาดที่มีราคาแพง
การเก็บบันทึกเบาะรองนั่ง เวลาฟื้นตัว และแรงบิดต่อกะอย่างง่าย ๆ จะเปลี่ยนรูปแบบทั้งสี่จากเรื่องเล็ก ๆ น้อย ๆ ให้กลายเป็นหลักฐาน เป็นนิสัยการดูแลรักษาที่มีเสน่ห์น้อยที่สุดและเป็นนิสัยที่ให้ผลตอบแทนสม่ำเสมอมากที่สุด
บันทึกระดับกะของเบาะรองนั่ง การคืนตัว และแรงบิด ระบุกลุ่มพลาสติกที่สึกหรอก่อนที่ชิ้นส่วนจะเสียหาย
คำถามที่แยกผู้ผลิตที่แท้จริงออกจากผู้ซื้อขาย
เมื่อคุณเปรียบเทียบซัพพลายเออร์สำหรับชิ้นส่วนเครื่องฉีด คำตอบของคำถามบางข้อจะบอกคุณได้มากกว่าแค็ตตาล็อก
- คุณสามารถแสดงเส้นทางกระบวนการสำหรับการหล่อไนไตรดิ้งหรือการหล่อแบบแรงเหวี่ยง และคุณควบคุมมันเองได้หรือไม่
- คุณมีสต็อกเหล็กเกรดฐานใดและคุณสามารถจัดหาใบรับรองโรงงานพร้อมกับการจัดส่งได้หรือไม่?
- คุณจะวัดเส้นผ่านศูนย์กลางภายนอกของเที่ยวบินได้อย่างไร และที่กี่จุดตามสกรู
- คุณสามารถตัดเฉือนตามแบบของลูกค้าที่แตกต่างจากซีรีส์มาตรฐานของคุณได้หรือไม่ และปริมาณการสั่งซื้อขั้นต่ำคือเท่าใด
- คุณทนต่อความตรงได้มากเพียงใด และชิ้นส่วนได้รับการรองรับอย่างไรระหว่างการบรรจุและการขนส่ง
- ระยะเวลารอคอยที่แท้จริงของคุณสำหรับสกรูและกระบอกโลหะคู่แบบกำหนดเองของคุณคือเท่าไร แทนที่จะเป็นสกรูไนไตรด์มาตรฐาน?
- ตลาดส่งออกใดบ้างที่คุณจัดส่งไปอยู่แล้ว และลูกค้าเหล่านั้นต้องการเอกสารอะไรบ้าง?
รูปแบบในคำตอบมีความสำคัญ ผู้ผลิตอธิบายการปฏิบัติงาน จุดตรวจสอบ และระยะเวลารอคอยสินค้าด้วยเงื่อนไขเฉพาะ ผู้ค้าปลีกจะอธิบายผลิตภัณฑ์และราคา ไม่มีความผิดใดๆ โดยอัตโนมัติ แต่มีเพียงหนึ่งในนั้นเท่านั้นที่สามารถปรับแบบร่างได้เมื่อผู้สร้างเครื่องจักรของคุณเปลี่ยนความยาวของโซนป้อน
สำหรับทีมจัดซื้อที่ทำงานข้ามพรมแดน การถามว่าใครเป็นผู้รับผิดชอบคำถามด้านเทคนิคหลังจากคำสั่งซื้อ ผู้ผลิตที่มีประสบการณ์จะมอบหมายให้วิศวกรอภิปรายเกี่ยวกับข้อมูลจำเพาะ ซึ่งเป็นต้นตอของปัญหาชิ้นส่วนอะไหล่ส่วนใหญ่
ถามเกี่ยวกับกระบวนการและการตรวจสอบ ไม่ใช่เกี่ยวกับหมวดหมู่ผลิตภัณฑ์ คำตอบจะแยกผู้ผลิตออกจากผู้ค้าปลีกทันที
การติดตั้ง การบุกรุก และนิสัยในชีวิตประจำวัน
สกรูและกระบอกที่ระบุอย่างถูกต้องยังคงอาจเสียหายได้ตั้งแต่เนิ่นๆ จากการติดตั้ง นิสัยสามประการป้องกันส่วนใหญ่
ขั้นแรก ตรวจสอบการจัดตำแหน่งและที่นั่งก่อนทำความร้อน สกรูควรหมุนด้วยมืออย่างอิสระที่อุณหภูมิแวดล้อม และหน้าแปลนกระบอกปืนควรวางราบกับตัวเครื่อง ประการที่สอง ใช้ความร้อนที่เหมาะสม ยกถังขึ้นเป็นขั้นๆ และค้างไว้ที่อุณหภูมินานพอที่ส่วนประกอบทั้งหมดจะทรงตัวก่อนจะวิ่งวัสดุ เนื่องจากสกรูเย็นที่ดันเข้าไปในถังร้อนคือจุดเริ่มต้นของการครูด
ประการที่สาม ดำเนินการควบคุมการบุกรุก เก็บช็อตสองสามร้อยช็อตแรกโดยใช้แรงดันต้านปานกลางและความเร็วสกรูปานกลาง และดูแนวโน้มของแรงบิดมากกว่าลักษณะของช็อต หากแรงบิดเพิ่มขึ้นอย่างต่อเนื่องระหว่างการเบรกอิน ให้หยุดและตรวจสอบระยะห่างอีกครั้ง แทนที่จะดันทะลุเข้าไป
ในแต่ละวัน นิสัยที่ยืดอายุได้นั้นไม่น่าดู: รักษาถังเก็บและป้อนคอให้เย็น หลีกเลี่ยงการบดซ้ำที่มีการปนเปื้อนของโลหะ รักษากิจวัตรการล้างอย่างเที่ยงตรงเมื่อปิดเครื่อง และอย่าปล่อยให้ PVC ร้อนอยู่ในถังเมื่อหยุดเป็นเวลานาน แต่ละกลไกจะขจัดกลไกการสึกหรอออกหนึ่งกลไกโดยไม่ต้องเสียค่าใช้จ่ายใด ๆ ยกเว้นระเบียบวินัย
ความล้มเหลวของสกรูในช่วงแรกๆ ส่วนใหญ่จะเกิดจากการติดตั้งหรือปิดเครื่อง ไม่ใช่ข้อบกพร่องจากการตัดเฉือน
คำถามที่พบบ่อย
ชิ้นส่วนเครื่องฉีดใดที่สึกหรอเร็วที่สุด?
เช็คริงและปลายสกรูสึกหรอเร็วที่สุดในแง่ของชั่วโมง เนื่องจากซีลกับแรงดันหลอมเหลวหลายพันครั้งต่อกะ ขั้นบันไดของสกรูและกระบอกสูบสึกหรอช้ากว่าแต่มีค่าใช้จ่ายในการเปลี่ยนสูงกว่ามาก ซึ่งเป็นเหตุผลว่าทำไมแหวนจึงมักจะเป็นตัวเปลี่ยนครั้งแรกและหน่วยการเติมพลาสติกเป็นค่าใช้จ่ายที่วางแผนไว้มากที่สุด
ฉันจะรู้ได้อย่างไรว่าต้องเปลี่ยนสกรู กระบอก หรือทั้งสองอย่าง
วัดระยะห่างในแนวรัศมีที่โซนสูบจ่ายและเปรียบเทียบกับแบบร่างต้นฉบับ หากเส้นผ่านศูนย์กลางของสกรูสึกหรอเกินเกณฑ์ในขณะที่รูยังอยู่ในพิกัดความเผื่อ สกรูเพียงอย่างเดียวอาจช่วยคืนประสิทธิภาพได้ หากรูโตขึ้น การเปลี่ยนเฉพาะสกรูจะทำให้คุณมีระยะห่างมากเกินไปตั้งแต่วันแรก และชิ้นส่วนใหม่จะสึกหรออย่างรวดเร็ว
ฉันสามารถเปลี่ยนเฉพาะสกรูโดยไม่ต้องเปลี่ยนกระบอกปืนได้หรือไม่
เป็นไปได้และบางครั้งก็สมเหตุสมผล แต่ต้องมีหลักฐานการวัดผลเท่านั้น สกรูตัวใหม่ที่ทำงานอยู่ในรูที่ชำรุดจะสูญเสียระยะห่างที่ออกแบบไว้และมักจะทำงานได้แย่กว่าที่คาดไว้ ซัพพลายเออร์ที่ผลิตชิ้นส่วนทั้งสองสามารถตรวจสอบความพอดีก่อนจัดส่งได้ ซึ่งเป็นเส้นทางที่ปลอดภัยกว่าสำหรับสิ่งอื่นใดนอกเหนือจากเครื่องจักรสินค้าโภคภัณฑ์ราคาประหยัด
สกรูและกระบอกโลหะคู่จะคุ้มค่ากับค่าใช้จ่ายเพิ่มเติมเมื่อใด
จะจ่ายคืนเมื่อเครื่องจักรใช้สารตัวเติมที่มีฤทธิ์กัดกร่อน สารหลอมที่มีฤทธิ์กัดกร่อน หรือการนับรอบสูงซึ่งการหยุดทำงานมีราคาแพง สำหรับเรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติมในรอบปานกลาง การสร้างไนไตรด์ที่ระบุอย่างถูกต้องจะทำงานได้ดีและต้นทุนน้อยกว่า การตัดสินใจควรเป็นไปตามปริมาณการบรรจุของฟิลเลอร์และอายุการใช้งานที่คาดหวัง มากกว่านิสัย
เหตุใดเครื่องของฉันจึงสูญเสียเบาะแม้ว่าจะมีแถบทำความร้อนใหม่ก็ตาม
การสูญเสียคุชชั่นด้วยอุณหภูมิที่ถูกต้องมักจะส่งผลให้วัสดุหลอมเลื่อนไปด้านหลัง ไม่ว่าจะผ่านวงแหวนตรวจสอบหรือบนเที่ยวบินที่สึกหรอมากเกินไป ทดสอบโดยการดันสกรูไปข้างหน้ากับหัวฉีดที่อุดตัน และสังเกตการคืบ หากสกรูคืบคลาน คำตอบจะอยู่ในกลุ่มการทำให้เป็นพลาสติกมากกว่าระบบทำความร้อน
ซัพพลายเออร์สามารถสร้างชิ้นส่วนเครื่องฉีดตามแบบต้นฉบับของฉันได้หรือไม่
ใช่ และนี่คือเส้นทางปกติสำหรับผู้สร้างเครื่องจักรและงานทดแทนอุปกรณ์รุ่นเก่า จัดหาภาพวาดที่สมบูรณ์ รวมถึงส่วนปลายของไดรฟ์ รูปทรงการบิน ข้อมูลจำเพาะของวัสดุ และการบำบัดความร้อน ซัพพลายเออร์ที่ขอรายละเอียดเหล่านั้นก่อนเสนอราคามักจะเป็นผู้ตรวจสอบหลังการตัดเฉือนด้วยเช่นกัน
ฉันควรวางแผนระยะเวลารอคอยสินค้าใด?
สกรูไนไตรด์มาตรฐานอาจมีจําหน่ายในสต็อก ในขณะที่รูปทรงที่กําหนดเองและโครงสร้างไบเมทัลลิกเป็นแบบสั่งทำและโดยทั่วไปจะใช้เวลาเป็นสัปดาห์แทนที่จะเป็นวัน วางแผนการซื้อตามแนวโน้มการสึกหรอของคุณ แทนที่จะเป็นวันที่ล้มเหลว และยืนยันว่ากำหนดการใดที่ใช้กับข้อกำหนดเฉพาะที่คุณกำลังสั่งซื้อ
สกรูคู่ขนานและชิ้นส่วนสกรูคู่ทรงกรวยเป็นไปตามกฎเดียวกันหรือไม่
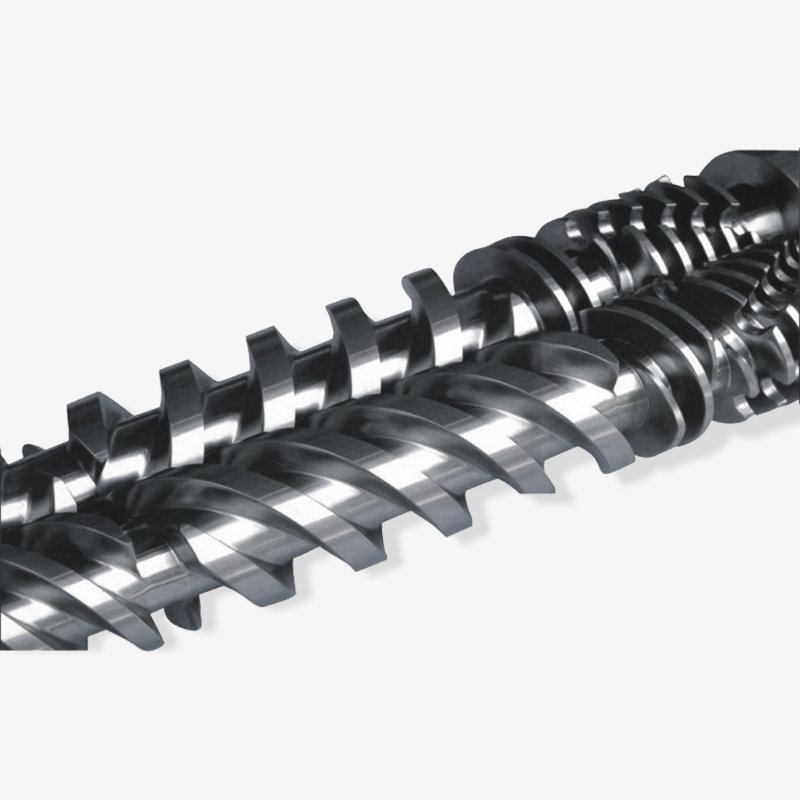
ตรรกะคล้ายกันแต่เรขาคณิตไม่เหมือนกัน สกรูคู่แบบประกบกันอาศัยโปรไฟล์การร่อนที่แม่นยำและระยะห่างจากแนวศูนย์กลาง ดังนั้นพิกัดความเผื่อในการเปลี่ยนได้จึงเข้มงวดกว่าสกรูตัวเดียว การวัดการสึกหรอยังคงมุ่งเน้นไปที่พื้นที่บินและพื้นผิวของรู แต่ค่าระยะห่างที่ยอมรับได้นั้นน้อยกว่าและควรมาจากแบบของผู้สร้างเครื่องจักรเสมอ
ปัญหาเบาะรองนั่ง ช็อตสั้น และจุดกระเด็นส่วนใหญ่จะย้อนกลับไปที่ระยะห่างที่วัดได้ ดังนั้นควรวัดขนาดก่อนสั่งซื้อ
จะไปที่ไหนต่อไป
หากคุณกำลังตัดสินใจเรื่องการสึกหรออยู่ ควรมีแหล่งข้อมูลสองแห่งก่อนที่คุณจะขอใบเสนอราคา เรามาดูอาการและสาเหตุที่มักปรากฏบนเครื่องขึ้นรูปบ่อยที่สุด อีกส่วนแสดงช่วงมาตรฐานของส่วนประกอบการทำให้เป็นพลาสติกที่มีให้สำหรับอุปกรณ์ฉีด
Zhoushan Microwave Screw Machinery ผลิตสกรู บาร์เรล และส่วนประกอบเครื่องจักรพลาสติกตั้งแต่ปี 1990 จากฐานการผลิตมากกว่า 10,000 ตารางเมตร โดยจัดหาผู้ผลิตเครื่องจักรและผู้ซื้อชิ้นส่วนทดแทนในสหรัฐอเมริกา เยอรมนี ดูไบ เวียดนาม และไทย รูปทรงเรขาคณิตที่กำหนดเอง ชุดสกรูและกระบอกที่เข้ากัน และอุปกรณ์เสริมสิ้นเปลืองสามารถเสนอราคาจากแบบร่างของคุณ
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
