

ผู้เขียน: Weibo
วันที่: Nov 17, 2026
ชิ้นส่วนเครื่องฉีดพลาสติก: คู่มือการซื้อสกรู กระบอก และสวมชิ้นส่วน
เครื่องจักรขนาด 250 ตันหยุดการทำงานกลางกะ น้ำหนักช็อตลอยไปเป็นเวลาสามสัปดาห์ เวลาในการหลอมละลายอยู่เหนือค่าที่ตั้งไว้เกือบ 20 เปอร์เซ็นต์ และมีเส้นสีดำปรากฏบนชิ้นส่วนที่ทำความสะอาดเมื่อเดือนที่แล้ว การบำรุงรักษาจะตรวจสอบแม่พิมพ์ก่อน จากนั้นจึงตรวจสอบเรซิน จากนั้นจึงดึงหน่วยการเติมพลาสติกในที่สุด และพบว่าส่วนสูบจ่ายของสกรูสึกหรอไม่ดีพอที่วัสดุจะเลื่อนกลับผ่านวงแหวนตรวจสอบ
นั่นคือโหมดความล้มเหลวที่ทำให้ต้นทุนการผลิตในเครื่องฉีดพลาสติกลดลง ไม่ใช่ปั๊ม ไม่ใช่วาล์ว — สกรู กระบอกปืน เช็คริง และหัวฉีด ทั้งสี่ชิ้นนี้สวมใส่คู่กัน แต่มักจะซื้อเป็นรายการแยกกันสี่รายการ โดยสั่งซื้อทีละรายการ โดยสินค้าที่ถูกที่สุดและชิ้นที่ล้มเหลวก่อนจะได้รับความสนใจเป็นอันดับแรก
ผลลัพธ์ตามปกติ: มีคนเพิ่มคำสั่งซื้อถังหนึ่ง ตามด้วยสกรู และดันวงแหวนตรวจสอบไปที่การปิดเครื่องครั้งถัดไป เครื่องกลับมาประกอบใหม่ ยังรั่ว ยังคงหลุด และสกรูตัวใหม่ก็ถูกตำหนิ
หากคุณเคยค้นหาหัวข้อนี้มาก่อน คุณอาจพบหน้าที่อธิบายส่วนประกอบของแม่พิมพ์ฉีด เช่น โพรง แกน พินอีเจ็คเตอร์ รันเนอร์ วงจรทำความเย็น เป็นชิ้นส่วนแม่พิมพ์ ไม่ใช่ชิ้นส่วนเครื่องจักร พวกเขานั่งอยู่ในห่วงโซ่อุปทานที่แตกต่างกัน ล้มเหลวในรูปแบบที่แตกต่างกัน และถูกซื้อโดยคนต่างกัน บทความนี้จะพูดถึงฝั่งเครื่องจักร: ชิ้นส่วนของเครื่องฉีดพลาสติกสึกหรอ ระบุอย่างไร สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ และวิธีหยุดการซ่อมไม่ให้กลับมาซื้อซ้ำในสามเดือนต่อมา
ชิ้นส่วนเครื่องฉีดพลาสติกที่มีต้นทุนการผลิตมากที่สุด ได้แก่ สกรู กระบอก และเช็คริง ไม่ค่อยปรากฏในรายการอะไหล่ เนื่องจากชิ้นส่วนเหล่านี้ล้มเหลวเนื่องจากประสิทธิภาพการทำงานลดลงช้า มากกว่าการแตกหักกะทันหัน
ชิ้นส่วนเครื่องฉีดพลาสติกชิ้นใดเป็นตัวตัดสินผลงานของคุณ
ถอดภาษาทางการตลาดออกและชิ้นส่วนต่างๆ บนเครื่องฉีดพลาสติกแบ่งออกเป็นสามกลุ่ม แต่ละกลุ่มมีตรรกะในการซื้อของตัวเอง และการผสมกันคือจุดที่ข้อผิดพลาดในการสั่งซื้อส่วนใหญ่เริ่มต้นขึ้น
- หน่วยการทำให้เป็นพลาสติกและการฉีด: สกรู กระบอก เช็คริง (วาล์วกันกลับ) ปลายสกรู หัวฉีด ตัวหัวฉีด คอป้อน แถบทำความร้อน และช่องเทอร์โมคัปเปิล ชิ้นส่วนเหล่านี้มองเห็นโพลีเมอร์หลอมเหลวภายใต้แรงกดดัน ทุกรอบ เป็นเวลาหลายปี
- ระบบแคลมป์และล็อค: ไทร์บาร์ น็อตแถบไทร์ แท่นยึดอยู่กับที่และเคลื่อนที่ได้ สลักสลับ บูช กระบอกไฮดรอลิก และลูกสูบหนีบ ชิ้นส่วนเหล่านี้มองเห็นถึงภาระทางกลและความล้า ไม่ใช่โพลีเมอร์
- ระบบขับเคลื่อน ระบบไฮดรอลิกส์ และการควบคุม: ปั๊ม วาล์วสัดส่วน เซอร์โวมอเตอร์ เซ็นเซอร์ความดัน ทรานสดิวเซอร์ตำแหน่ง และโมดูลควบคุม สิ่งเหล่านี้ล้มเหลวเนื่องจากการปนเปื้อน ความร้อน หรืออุปกรณ์อิเล็กทรอนิกส์ ไม่ใช่จากการเสียดสี
กลุ่มการทำให้เป็นพลาสติกและการฉีดเป็นจุดที่ตัดสินใจเกี่ยวกับผลผลิต ปั๊มที่สึกหรอจะส่งสัญญาณเตือนและหยุดเครื่อง วงแหวนตรวจสอบที่สึกหรอจะทำให้เครื่องจักรทำงานต่อไปได้ ในขณะเดียวกันก็ช่วยลดต้นทุนรอบเวลา อัตราของเสีย และความสม่ำเสมอของขนาด และไม่มีใครยื่นคำขอบำรุงรักษาเนื่องจากไม่มีอะไรเสียหายทางเทคนิค
นั่นคือความแตกต่างหลักในการที่ชิ้นส่วนเหล่านี้ล้มเหลว ครึ่งหนึ่งของความล้มเหลวของชุดจับยึดจะแจ้งให้ทราบ — น็อตแถบยึดที่ร้าว กระบอกสูบที่รั่ว หมุดสลับที่เริ่มส่งเสียงแหลม ความล้มเหลวในการทำพลาสติกประกาศตัวเองด้วยข้อมูลที่คุณต้องค้นหา: การกระจายน้ำหนักช็อตที่กว้างขึ้น ตำแหน่งเบาะหดตัว อุณหภูมิหลอมเหลวคืบคลานขึ้น มีจุดสีดำปรากฏขึ้นบนชิ้นส่วนที่อยู่ในสภาพปกติในไตรมาสที่แล้ว
นอกจากนี้ยังควรแยกชิ้นส่วนเครื่องจักรออกจากชิ้นส่วนแม่พิมพ์อย่างเหมาะสม เนื่องจากผลการค้นหาไม่ค่อยทำ เครื่องมือต่างๆ ได้แก่ ตัวแทรกโพรง ท่อร่วมแบบวิ่งร้อน บูชสปรู และปลอกอีเจ็คเตอร์ สกรู กระบอกปืน และแหวนเช็คเป็นเครื่องจักร วิศวกรแม่พิมพ์ซื้อเครื่องมือนี้โดยเทียบกับแบบชิ้นส่วน ชิ้นส่วนเครื่องจักรถูกซื้อโดยทีมบำรุงรักษาหรือจัดซื้อ โดยเทียบกับเอกสารประกอบเครื่องจักรและข้อกำหนดเฉพาะของเรซิน ข้อมูลจำเพาะทั้งสองไม่สามารถใช้แทนกันได้ และซัพพลายเออร์ก็เช่นกัน
จัดเรียงรายการชิ้นส่วนของคุณตามโหมดความล้มเหลว ไม่ใช่ตามราคา: ชิ้นส่วนพลาสติกล้มเหลวช้าและต้นทุนการผลิต ชิ้นส่วนแคลมป์ล้มเหลวกะทันหัน และต้นทุนจำนวนวันในการผลิต
คู่สกรูและบาร์เรลเป็นศูนย์กลางของการซื้อทุกครั้ง
การสนทนาเกี่ยวกับข้อกำหนดเกือบทุกรายการเริ่มต้นที่นี่ และควรจะเป็นเช่นนั้น สกรูและกระบอกเป็นชิ้นส่วนเดียวในเครื่องจักรที่สัมผัสกับโพลีเมอร์อย่างต่อเนื่อง และสภาพของชิ้นส่วนดังกล่าวก็กำหนดเพดานที่เครื่องจักรจะสามารถรองรับได้ในด้านพิกัดความเผื่อ
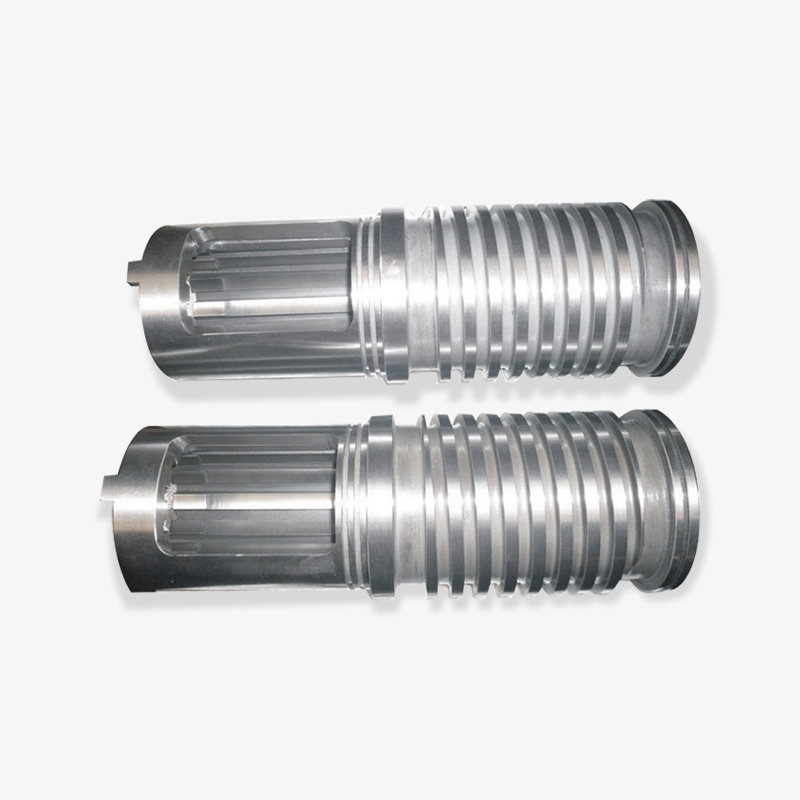
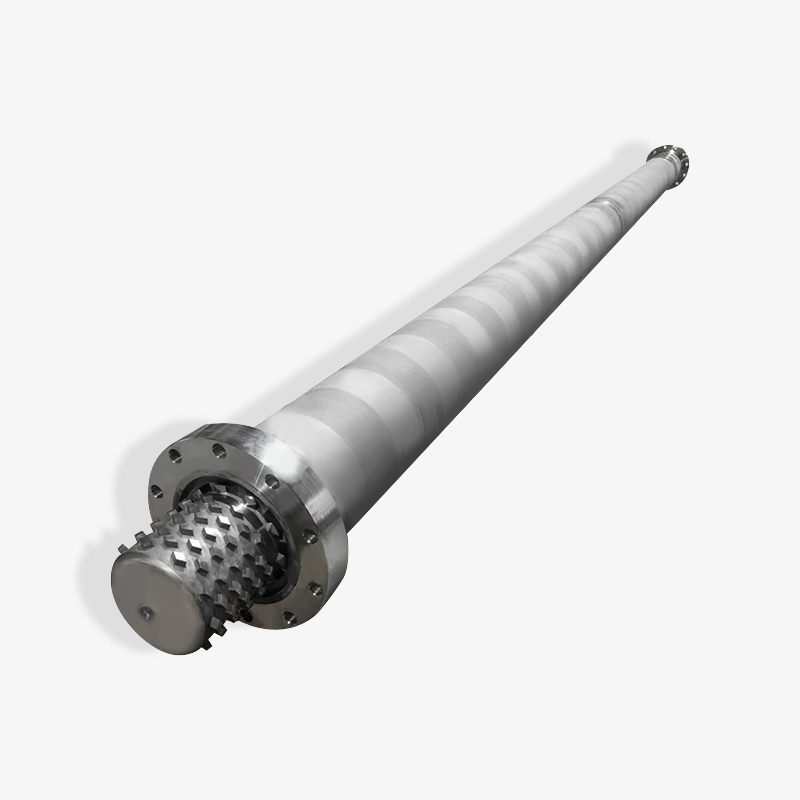
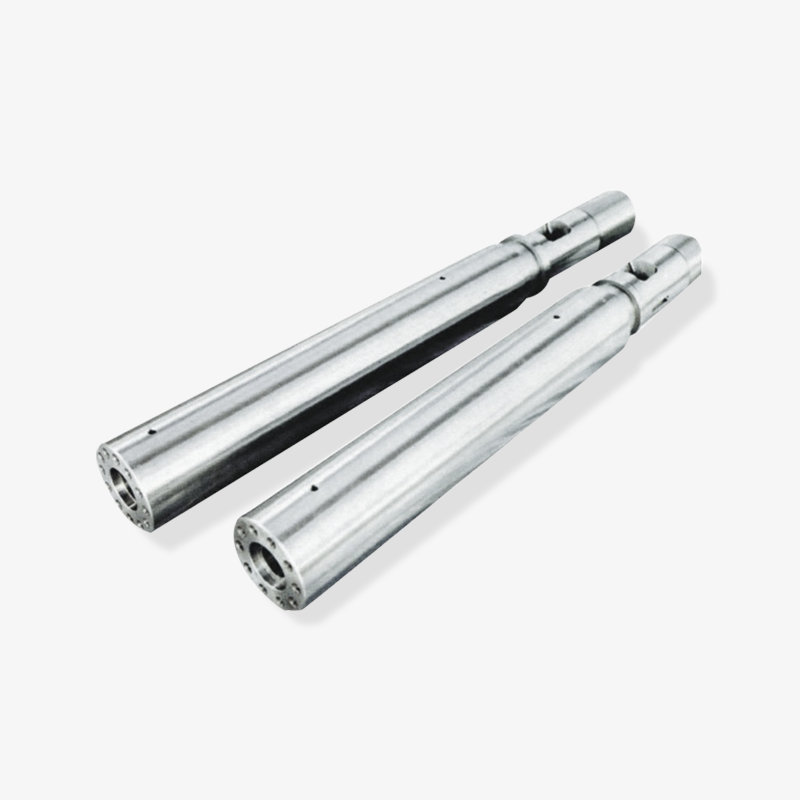
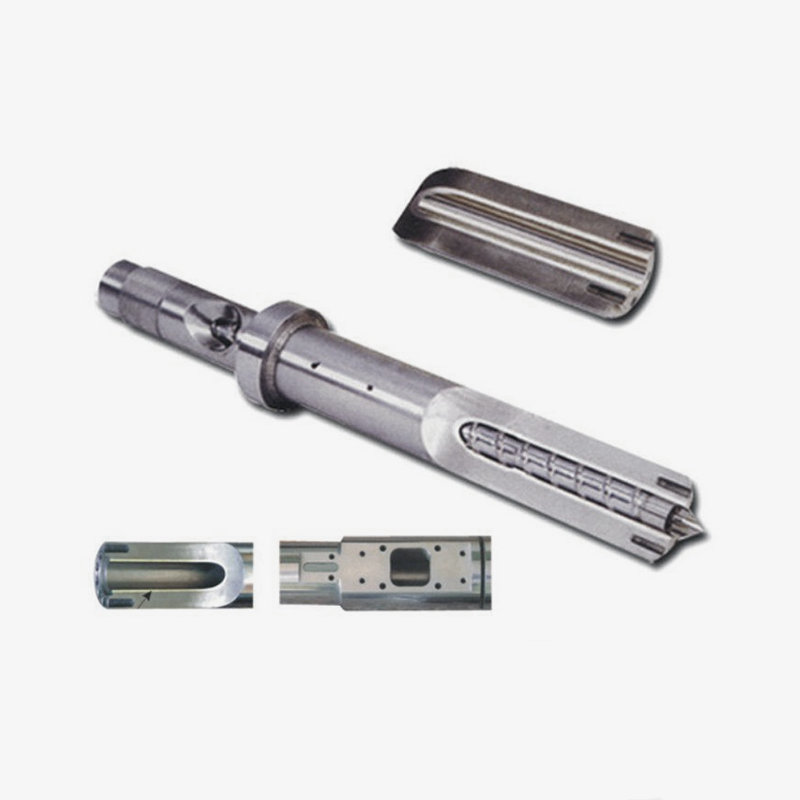
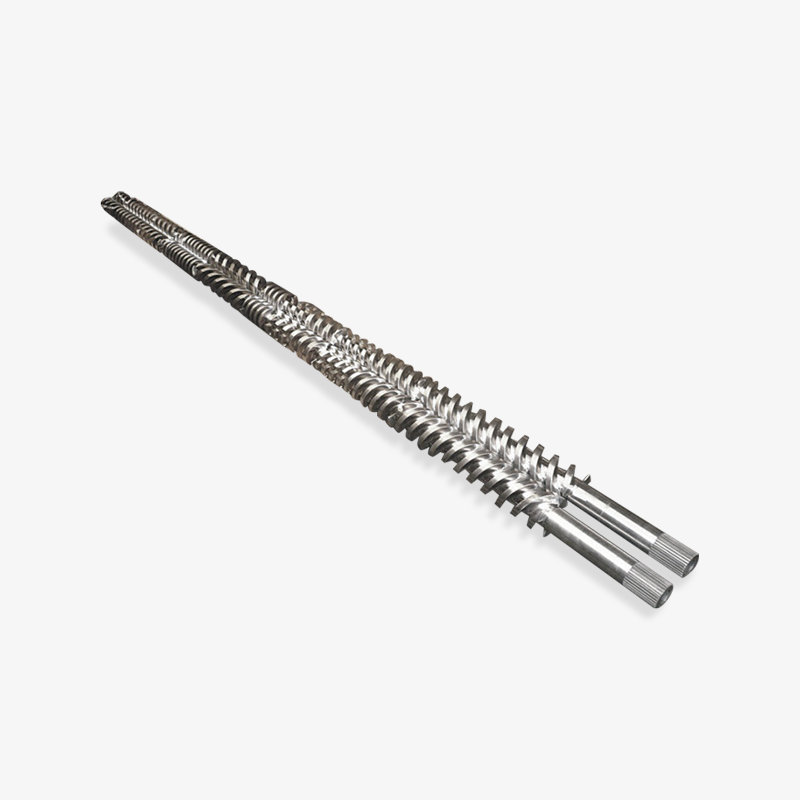
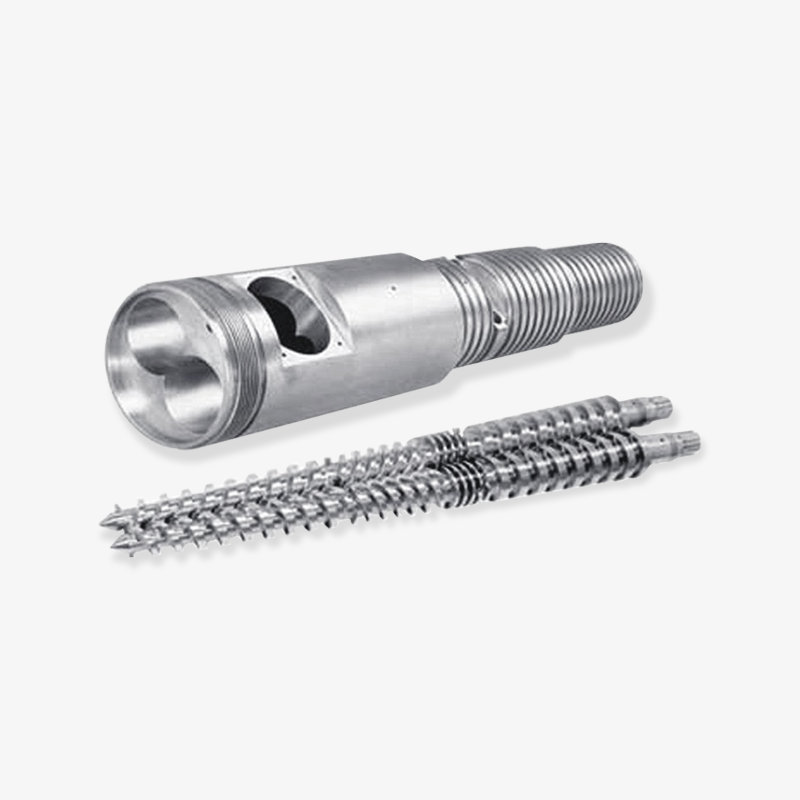
 สกรูและกระบอกฉีดขึ้นรูปแบบกำหนดเอง สกรูและกระบอกเป็นชิ้นส่วนเดียวที่สัมผัสกับโพลีเมอร์อย่างต่อเนื่อง ดังนั้นการออกแบบและสภาพที่ตรงกันจึงกำหนดเพดานความทนทานของเครื่องจักร ดูผลิตภัณฑ์ →
ความสัมพันธ์ในการทำงานระหว่างคนทั้งสองถือเป็นการกวาดล้างที่มีการควบคุม สำหรับสกรูฉีดใช้งานทั่วไป ระยะห่างในแนวรัศมีระหว่างการบินของสกรูและรูกระบอกสูบโดยทั่วไปจะอยู่ที่ประมาณ 0.1 ถึง 0.2 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางของสกรูต่อด้าน ซึ่งแน่นพอที่จะทำหน้าที่เป็นซีลและหลวมพอที่จะไม่ให้เกิดน้ำดี ระยะห่างนั้นจะเคลื่อนไปในทิศทางเดียวเมื่อเครื่องจักรเข้าสู่การผลิตเท่านั้น ขณะที่เปิดออก โพลีเมอร์จะไหลย้อนกลับข้ามแผ่นไม้แทนที่จะไปข้างหน้าเข้าสู่ช็อต และเครื่องจะชดเชยด้วยการดันสกรูให้ไกลขึ้นและยาวขึ้น
คุณสามารถดูปัญหาการกวาดล้างในข้อมูลกระบวนการก่อนที่จะเห็นในชิ้นส่วนต่างๆ สังเกตการกระจายตัวของน้ำหนักช็อตที่กว้างขึ้นในช่วงกะ ตำแหน่งเบาะที่มีแนวโน้มไปทางศูนย์ และเวลาละลายที่ไต่ขึ้นอย่างต่อเนื่องในขณะที่อุณหภูมิของลำกล้องคงที่ สัญญาณทั้งสามนี้รวมกันเป็นลายเซ็นคลาสสิกของระยะห่างระหว่างสกรูถึงลำกล้องที่เปิดหรือวงแหวนตรวจสอบการรั่ว
รูปทรงมีความสำคัญพอๆ กับการสึกหรอ พารามิเตอร์หลักที่คุณจะถูกขอให้ยืนยันคือ:
- เส้นผ่านศูนย์กลางของสกรูและอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง: สกรูฉีดอเนกประสงค์มักทำงานระหว่าง 18:1 ถึง 24:1 อัตราส่วนสั้นเหมาะกับเรซินที่ไวต่อความร้อน อัตราส่วนที่ยาวขึ้นจะทำให้การผสมและการหลอมมีความสม่ำเสมอดีขึ้นสำหรับโพลีเมอร์เชิงวิศวกรรม
- อัตราการบีบอัด: ต่ำสำหรับโพลีเมอร์อสัณฐาน เช่น ABS และ PS สูงกว่าสำหรับวัสดุกึ่งผลึก เช่น PP และ PE ซึ่งการอัดแน่นระหว่างการหลอมจำเป็นต้องมีการบีบอัดมากขึ้น
- ความยาวการป้อน แรงอัด และการสูบจ่าย: สัดส่วนระหว่างสามโซนจะควบคุมความนุ่มนวลในการลำเลียงวัสดุและความเสถียรของวัสดุหลอมเมื่อสิ้นสุดจังหวะ
- โซนทำความร้อนแบบบาร์เรลและตำแหน่งเทอร์โมคัปเปิล: สิ่งเหล่านี้จะต้องตรงกับการกำหนดค่าการควบคุมของเครื่อง ไม่ใช่แค่ขนาดทางกายภาพเท่านั้น กระบอกที่โบลต์ได้พอดีแต่ใส่เทอร์โมคัปเปิลผิดตำแหน่ง จะทำให้โปรไฟล์ไม่มั่นคง
ข้อผิดพลาดที่ทำให้เสียเงินมากที่สุดคือการปรับขนาดสกรูทดแทนโดยการคัดลอกภาพวาดต้นฉบับเพียงอย่างเดียว หากเครื่องจักรมีการเปลี่ยนแปลงการทำงาน เช่น เกรดที่เติม ปริมาณแก้วที่สูงขึ้น รอบการทำงานที่เร็วขึ้น รูปทรงดั้งเดิมอาจเป็นสาเหตุที่ทำให้ชิ้นส่วนเสียหายตั้งแต่เนิ่นๆ การเปลี่ยนทดแทนคือช่วงเวลาหนึ่งที่สามารถแก้ไขได้โดยไม่มีค่าใช้จ่ายเพิ่มเติม
เปลี่ยนสกรูและกระบอกตามระยะห่างที่วัดได้และการเบี่ยงเบนในข้อมูลกระบวนการ ไม่ใช่ในปฏิทินที่ตายตัว และใช้ลำดับการเปลี่ยนเพื่อแก้ไขรูปทรงที่ไม่ตรงกับเรซินที่คุณรันอีกต่อไป
สวมชิ้นส่วนที่ต้องเปลี่ยนเป็นชุด
วงแหวนตรวจสอบเป็นส่วนที่ถูกที่สุดในหน่วยการทำให้เป็นพลาสติกและเป็นชิ้นส่วนที่มักถูกทิ้งไว้ระหว่างการสร้างใหม่ การตัดสินใจเพียงครั้งเดียวนั้นทำให้ประโยชน์ส่วนใหญ่ของสกรูและลำกล้องใหม่หมดไป
 อุปกรณ์เสริมเครื่องฉีดพลาสติกแบบกำหนดเองและส่วนประกอบเช็คริง แหวนตรวจสอบมีราคาไม่แพงแต่สำคัญมาก และชุดอุปกรณ์เสริม SKD61 นี้ประกอบด้วยตัวถังด้านหน้า ชิ้นส่วนสกรู และหัวฉีดสำหรับการสร้างใหม่ที่สอดคล้องกัน ดูผลิตภัณฑ์ →
เช็คริงทำงานโดยการเลื่อนบนหัวสกรูและปิดผนึกกับที่นั่งระหว่างการฉีด ทั้งแหวนและเบาะนั่งสึก วงแหวนใหม่บนเบาะนั่งที่สึกหรอจะทำให้เกิดช่องว่างที่เปิดขึ้นภายใต้แรงดันการฉีดยา และช่องว่างนั้นจะมีลักษณะเหมือนกับสกรูที่สึกหรอ — ขนาดช็อตไม่สอดคล้องกัน, ระยะเวลาในการยึดเกาะนานขึ้น, กะพริบในช็อตหนึ่งและช็อตสั้นในช็อตถัดไป ชิ้นส่วนที่อยู่ในกลุ่มนี้คือ:
- ตรวจสอบแหวนและตรวจสอบบ่าแหวน (วาล์วกันกลับ): ซีลหลักป้องกันการไหลย้อนกลับระหว่างการฉีด
- ปลายสกรูและหัวหัวฉีด: เส้นทางของของไหลระหว่างโซนสูบจ่ายและป่วงแม่พิมพ์
- ตัวหัวฉีดและปลายหัวฉีด: ชิ้นส่วนสัมผัสที่เห็นทั้งการหมุนเวียนด้วยความร้อนและแรงสัมผัสทางกลกับแม่พิมพ์
- คอป้อนและปลอกป้อน: ส่วนต่อประสานระหว่างฮอปเปอร์กับถัง ซึ่งเม็ดละเอียดจะเข้าไป และส่วนที่สึกหรอแสดงว่าการป้อนไม่เสถียร
- แถบทำความร้อนและเทอร์โมคัปเปิล: ไม่สึกหรอชิ้นส่วนในลักษณะเสียดสี แต่เป็นชิ้นส่วนที่กำหนดว่าสกรูและกระบอกใหม่สามารถรักษาอุณหภูมิได้จริงหรือไม่
เศรษฐศาสตร์ตรงไปตรงมา เช็คริงมีค่าใช้จ่ายเพียงเล็กน้อยจากชุดสกรูและกระบอกปืน แต่แหวนที่รั่วอาจเพิ่มเวลาหลายวินาทีในทุกรอบด้วยการขยายเวลาการยึดและการคืนสภาพที่ยาวนานขึ้น ในเครื่องจักรที่ทำงานเป็นรอบ 20 วินาทีในสามกะ การลงโทษสองวินาทีจะทำให้เอาท์พุตสูญเสียไปประมาณ 10 เปอร์เซ็นต์ การสูญเสียนั้นดำเนินไปอย่างเงียบ ๆ เป็นเวลาหลายเดือนเนื่องจากไม่มีสัญญาณเตือนใด ๆ เกิดขึ้น
แรงสัมผัสของหัวฉีดเป็นอีกหนึ่งจุดสึกหรอที่เงียบ หากตั้งหัวฉีดไปด้านหลังมากเกินไปและแคร่ดันเข้ากับสปรูบูชด้วยแรงเต็มที่ทุกรอบ เห็ดปลายหัวฉีดและรัศมีการซีลจะลดลง รัศมีการรั่วไหลที่ลดลง และหัวฉีดที่รั่วมักถูกวินิจฉัยผิดพลาดว่าเป็นเช็คริงที่สึกหรอ เนื่องจากอาการต่างๆ เช่น น้ำลายไหล การร้อยเชือก น้ำหนักช็อตที่ไม่สอดคล้องกัน มีลักษณะคล้ายกัน
เปลี่ยนวงแหวนตรวจสอบ ที่นั่ง ปลายสกรู และหัวฉีดเป็นชุดเดียวกันด้วยสกรูและกระบอกเสมอ สกรูใหม่จับคู่กับวงแหวนตรวจสอบเก่าจะทำให้ปัญหาเดิมเกิดขึ้นอีกครั้งภายในไม่กี่สัปดาห์
หน่วยฉีดกับหน่วยแคลมป์: บทสนทนาการซื้อสองแบบที่แตกต่างกัน
การซื้อชิ้นส่วนด้านการฉีดและการซื้อชิ้นส่วนด้านแคลมป์ต้องมีคำถาม เอกสาร และเกณฑ์การยอมรับที่แตกต่างกัน การปฏิบัติต่อพวกเขาเสมือนเป็นใบสั่งซื้อทั่วไปใบเดียวคือวิธีที่มิติข้อมูลที่ไม่ตรงกันหลุดลอยไป
การจัดซื้อด้านการฉีด
นี่คือการซื้อประสิทธิภาพ คุณกำลังระบุคุณภาพการหลอมเหลว ความสามารถในการฉีดซ้ำ และอายุการใช้งานเทียบกับเรซินที่ระบุชื่อ นั่นหมายความว่าซัพพลายเออร์ต้องการเกรดเรซิน ปริมาณสารตัวเติมและเปอร์เซ็นต์ น้ำหนักที่ฉีด รอบเวลา และการกำหนดค่าการทำความร้อนของถัง ซัพพลายเออร์ที่เสนอราคาสกรูโดยไม่ขอเปอร์เซ็นต์การเติมกำลังอ้างอิงถึงชิ้นส่วนทั่วไป และชิ้นส่วนทั่วไปมักเป็นสาเหตุที่ทำให้ชิ้นสุดท้ายล้มเหลวก่อนกำหนด
การจัดซื้อแบบหนีบ
นี่คือการซื้อมิติและโลหะวิทยา แถบผูก น็อตแถบผูก และหมุดสลับเป็นชิ้นส่วนรับน้ำหนักที่ทำขึ้นโดยมีพิกัดความเผื่อต่ำ และเกณฑ์การยอมรับเป็นไปตามกลไก: รูปทรงของเกลียว ความแข็ง จุดรวมศูนย์ ความตรง และการรับรองวัสดุ น็อตแถบยึดที่มีเกลียวถูกต้องแต่มีระดับความแข็งไม่ถูกต้องคือความล้มเหลวจากความล้าที่รอให้ดำเนินการผลิต
รายการตรวจสอบที่ใช้งานได้จริงสำหรับชิ้นส่วนด้านแคลมป์นั้นสั้นแต่ไม่สามารถต่อรองได้:
- ตรวจสอบระยะพิทช์เกลียว รูปทรงเกลียว และระดับความแข็งโดยเทียบกับแบบของผู้สร้างเครื่องจักร ไม่ใช่เทียบกับชิ้นส่วนตัวอย่าง
- ขอใบรับรองวัสดุพร้อมการตรวจสอบหมายเลขความร้อนบนสิ่งของที่รับน้ำหนัก
- ตรวจสอบขีดจำกัดความตรงและศูนย์กลางเป็นลายลักษณ์อักษร และยืนยันวิธีการวัดเมื่อมาถึง
- ยืนยันว่าชิ้นส่วนได้รับการจัดเตรียมด้วยเครื่องจักรขั้นสุดท้ายหรือเป็นชิ้นงานกึ่งสำเร็จรูปที่ต้องติดตั้งขั้นสุดท้ายที่ไซต์งาน
อีกประเด็นหนึ่งที่ใช้กับทั้งสองด้าน: เก็บบันทึกมิติของสิ่งที่หลุดออกมาจากเครื่อง เส้นผ่านศูนย์กลางของสกรูที่ส่วนสูบจ่าย รูกระบอกสูบที่ 3 ตำแหน่ง ตรวจสอบเส้นผ่านศูนย์กลางภายนอกของวงแหวน รัศมีหัวฉีด เมื่อตัวเลขเหล่านี้ถูกจดไว้ตอนถอดออก การซื้อครั้งถัดไปจะกลายเป็นข้อมูลจำเพาะแทนการเดา และอัตราการสึกหรอจะกลายเป็นค่าที่วัดได้แทนที่จะเป็นหน่วยความจำ
ซื้อชิ้นส่วนด้านฉีดโดยเทียบกับข้อมูลเรซิน ชิ้นส่วนด้านแคลมป์เทียบกับแบบและใบรับรองความแข็ง — อย่าส่งคำถามเดียวกันไปยังทั้งสองบริษัท
เรซินที่มีฤทธิ์กัดกร่อนและกัดกร่อนเปลี่ยนรูปร่างข้อมูลจำเพาะของชิ้นส่วนอย่างไร
เครื่องจักรสองเครื่องที่มีข้อมูลป้ายชื่อเหมือนกันอาจต้องใช้สกรูที่แตกต่างกันโดยสิ้นเชิง ขึ้นอยู่กับสิ่งที่ไหลผ่าน ประเภทฟิลเลอร์และเปอร์เซ็นต์การบรรทุกเปลี่ยนกลไกการสึกหรอมากกว่าน้ำหนักของเครื่องจักรอย่างมาก และความแตกต่างดังกล่าวควรขับเคลื่อนทั้งการเลือกวัสดุและช่วงการตรวจสอบ
แผนภูมิด้านล่างเปรียบเทียบภาระการสึกหรอสัมพัทธ์ในตระกูลวัสดุทั่วไป เป็นการประมาณทางวิศวกรรมสำหรับสกรูใช้งานทั่วไป ไม่ใช่ข้อมูลจำเพาะ และอายุการใช้งานจริงจะเปลี่ยนไปตามความเร็วของสกรู แรงดันต้าน อุณหภูมิหลอมละลาย และขึ้นอยู่กับว่าสารตัวเติมผสมครบแล้วหรือไม่
PP / HDPE ที่ยังไม่สำเร็จ
1.0
ABS / PS ที่ยังไม่ได้บรรจุ
1.3
PP เติมแป้ง 30%
2.4
PA66 ที่เติมแก้ว 30%
6.5
PBT ที่เติมแก้ว 50%
7.2
อ่านแผนภูมิเป็นตัวบ่งชี้ความดันแทนที่จะเป็นตารางอายุการใช้งาน การเปลี่ยนจาก PP ที่ยังไม่ได้บรรจุไปเป็น PA66 ที่เติมแก้ว 30 เปอร์เซ็นต์ จะทำให้ภาระการสึกหรอสัมพัทธ์เพิ่มขึ้นประมาณ 6 เท่า ซึ่งเป็นเหตุผลว่าทำไมโปรไฟล์สกรูแบบเดียวกันที่ให้บริการเป็นเวลาหลายปีในสายผลิตภัณฑ์ในครัวเรือนจึงสามารถเสร็จสิ้นได้ภายในเวลาไม่กี่เดือนกับชิ้นส่วนใต้ฝากระโปรงรถยนต์ นอกจากนี้ยังอธิบายด้วยว่าเหตุใดโรงงานที่ทำงานทั้งสองแห่งบนพื้นเดียวกันจึงไม่ควรกำหนดมาตรฐานโดยใช้สกรูตัวเดียว
สำหรับผู้ซื้อที่ร่วมงานกับผู้ผลิตสกรูและกระบอก ประเด็นสำคัญในทางปฏิบัติคือ ข้อมูลตัวเติมจะต้องเป็นส่วนหนึ่งของการสอบถาม ปริมาณแก้วที่สูงกว่าประมาณ 20 เปอร์เซ็นต์มักจะผลักดันการสนทนาไปยังถังโลหะคู่และสกรูที่แข็งหรือผ่านการเคลือบพื้นผิว และจะเปลี่ยนระยะห่างที่แนะนำ เนื่องจากระยะห่างที่กว้างขึ้นซึ่งเหมาะสมกับเกรดที่เติมจะรั่วซึมได้ไม่ดีในเกรดที่ไม่มีการเติม
การกัดกร่อนเป็นแกนที่แยกจากกันและสมควรได้รับการบำบัดด้วยตัวมันเอง พีวีซี เกรดทนไฟที่มีสารเติมแต่งฮาโลเจน และสูตรอะซีตัลบางชนิดโจมตีกระบอกสูบด้วยวิธีทางเคมีมากกว่ากลไก กรณีเหล่านี้จำเป็นต้องใช้โลหะผสมที่ทนต่อการกัดกร่อนหรือการชุบที่เหมาะสม และพวกเขาก็เปลี่ยนขั้นตอนการปิดเครื่องด้วย เนื่องจากการทิ้ง PVC ให้ร้อนในถังจะสร้างความเสียหายมากกว่าการทิ้ง PP ไว้มาก
ส่งประเภทตัวเติมและเปอร์เซ็นต์ไปพร้อมกับคำถามของสกรูทุกครั้ง — เรซินที่มีฤทธิ์กัดกร่อนและกัดกร่อนต้องใช้วัสดุถังที่แตกต่างกัน ระยะห่างที่แตกต่างกัน และระยะเวลาการตรวจสอบที่สั้นลง
การจับคู่เรขาคณิตของสกรูกับโพลีเมอร์ที่คุณใช้งานจริง
การเลือกรูปทรงเป็นจุดที่ซัพพลายเออร์ที่ดีจะได้รับราคา สกรูที่มีขนาดถูกต้องแต่ผิดเรขาคณิตจะทำงาน ทำให้เกิดชิ้นส่วน และไม่สามารถให้กระบวนการที่มั่นคงได้
สำหรับสกรูที่ใช้งานทั่วไป จุดเริ่มต้นที่ใช้งานได้จริงจะรวมกลุ่มตามชุดค่าผสมที่คุ้นเคยบางประการ:
- PP, PE และโพลีโอเลฟินส์อื่นๆ: สกรูกั้นหรือสกรูใช้งานทั่วไปที่มีกำลังอัดปานกลางถึงสูง ส่วนป้อนยาวดี และส่วนสูบจ่ายลึกพอที่จะหลีกเลี่ยงแรงเฉือนเกิน เรซินเหล่านี้สามารถให้อภัยความร้อนได้แต่ไวต่อแรงเฉือนในอัตราที่สูง
- ABS, PS และเรซินอสัณฐานอื่นๆ: การบีบอัดที่ต่ำกว่า การเปลี่ยนผ่านที่นุ่มนวลขึ้น และความใส่ใจต่อความเสถียรของอุณหภูมิหลอมละลายมากกว่าความเข้มข้นของการผสม
- พีซีและพีซีผสมผสานกัน: ความหนืดสูงและกรอบเวลาการประมวลผลแคบ ซึ่งจำเป็นต้องมีโซนการเปลี่ยนผ่านที่ยาวขึ้นและความลึกในการสูบจ่ายที่มากเพื่อหลีกเลี่ยงความร้อนจากแรงเฉือนที่มากเกินไป
- PA, PBT และ POM ที่เติมแก้ว: โครงสร้างที่ทนต่อการเสียดสีก่อน รูปทรงที่สอง การผสมส่วนที่มีขอบคมและช่องว่างแคบกลายเป็นตัวเร่งการสึกหรอแทนที่จะเป็นคุณสมบัติด้านประสิทธิภาพ
- พีวีซีแข็ง: โซนการอัดสั้น อัตราส่วนการอัดต่ำ และโลหะวิทยาที่ทนต่อการกัดกร่อน เนื่องจากพีวีซีเสื่อมสภาพตามเวลาที่อยู่อาศัยและโจมตีเหล็กที่ไม่มีการป้องกัน
ตัวเลือกเส้นผ่านศูนย์กลางโต้ตอบกับทั้งหมดนี้ สกรูที่ใหญ่กว่าให้ความสามารถในการตีต่อจังหวะได้มากขึ้น และลดความเร็วของสกรูลงสำหรับเอาท์พุตเดียวกัน ซึ่งช่วยลดแรงเฉือน สกรูขนาดเล็กช่วยให้ควบคุมการยิงได้ละเอียดยิ่งขึ้นและมีเวลาคงตัวที่ดีขึ้นสำหรับชิ้นส่วนขนาดเล็ก โรงงานที่ใช้ตุ้มน้ำหนักช็อตที่หลากหลายบนเครื่องจักรเครื่องเดียวมักจะลงเอยด้วยสกรูประนีประนอมที่ใช้ได้ทั่วไปทุกที่ ซึ่งเป็นการตัดสินใจซื้อ ไม่ใช่ข้อจำกัดของเครื่องจักร
พารามิเตอร์ตัวหนึ่งที่มักมองข้ามคือความลึกของส่วนสูบจ่าย ส่วนการสูบจ่ายแบบตื้นจะสร้างแรงดันได้ดีขึ้นและการหลอมละลายที่สม่ำเสมอยิ่งขึ้น แต่จะทำให้อุณหภูมิการเฉือนและการหลอมละลายสูงขึ้น ส่วนสูบจ่ายลึกนั้นอ่อนโยนกว่าแต่ทำให้มีความเสถียรต่อแรงกดอยู่บ้าง เมื่อเครื่องจักรเริ่มแสดงน้ำหนักช็อตที่ไม่สอดคล้องกันที่อัตราการคืนสภาพสูง ความลึกของการสูบจ่ายมักจะเป็นส่วนหนึ่งของการสนทนา
ระบุรูปทรงของสกรูโดยเทียบกับตระกูลเรซินที่คุณใช้งานบ่อยที่สุด ไม่ใช่เทียบกับภาพวาดต้นฉบับ — อัตราส่วนการอัดและความเสถียรของตัวขับเคลื่อนความลึกในการสูบจ่ายมากกว่าเส้นผ่านศูนย์กลาง
วัสดุและการรักษาพื้นผิวที่กำหนดอายุการใช้งาน
สกรูสองตัวที่มีรูปทรงเหมือนกันอาจมีอายุการใช้งานที่แตกต่างกันสามเท่า ขึ้นอยู่กับเหล็กฐานและการรักษาพื้นผิว นี่คือจุดที่ผู้ซื้อมักยอมรับคำอธิบายที่คลุมเครือและเสียใจในภายหลัง
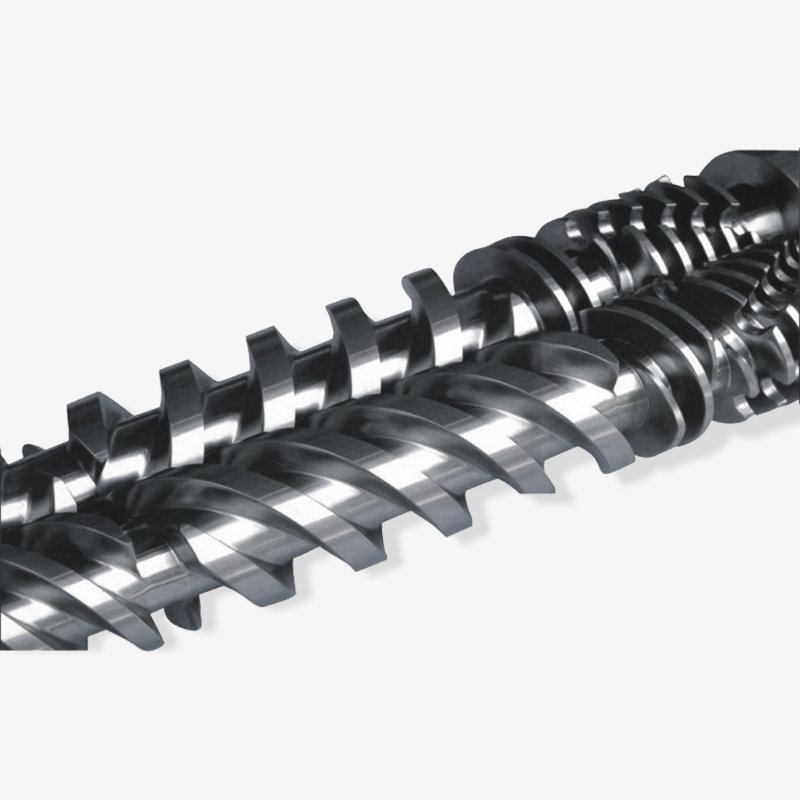
 สกรู Bimetallic แบบกำหนดเองสำหรับพลาสติกเติมและพลาสติกเสริมแรง โครงสร้างโลหะคู่ใช้พื้นผิวโลหะผสมพิเศษสำหรับการสึกหรอ การกัดกร่อน และทนต่ออุณหภูมิสูง ทำให้เหมาะสำหรับพลาสติกวิศวกรรมที่เสริมใยแก้วและพลาสติกวิศวกรรมอื่นๆ ดูผลิตภัณฑ์ →
ไนเตรลิ่งเป็นค่าเริ่มต้นสำหรับงานทั่วไปและยังคงเป็นตัวเลือกที่คุ้มค่าที่สุดสำหรับเรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติม ไม่เหมาะสำหรับสารตัวเติมที่มีฤทธิ์กัดกร่อน เนื่องจากตัวเรือนที่เป็นไนไตรด์นั้นแข็งแต่บาง และเมื่อมันถูกสึกผ่านเหล็กที่อยู่ด้านล่างจะสึกหรออย่างรวดเร็ว โครงสร้างไบเมทัลลิกคือคำตอบมาตรฐานสำหรับวัสดุเติมและเสริมแรง: ซับในโลหะผสมสูงหล่อเข้าไปในตัวลำกล้อง โดยทั่วไปจะมีความแข็งในช่วง HRC 58 ถึง 62 โดยมีความทนทานต่อการเสียดสีได้ดีกว่าตัวเรือนไนไตรด์
| การก่อสร้าง | วัสดุฐาน | การรักษาโดยทั่วไป | เหมาะที่สุดกับ | ต้นทุนสัมพัทธ์ | สิ่งที่ต้องตรวจสอบ |
|---|---|---|---|---|---|
| สกรูและกระบอกไนไตรด์ | 42CrMo หรือเหล็กกล้าโลหะผสมที่คล้ายกัน | แก๊สไนไตรด์ ความลึกของตัวเรือนโดยทั่วไปคือ 0.3 ถึง 0.6 มม | PP, PE, PS, ABS ที่ยังไม่ได้บรรจุ | พื้นฐาน 1.0 | รายงานความลึกของเคสและความแข็งของพื้นผิว |
| กระบอก Bimetallic พร้อมสกรู Bimetallic | ตัวถังเหล็กพร้อมซับโลหะผสมหล่อแบบแรงเหวี่ยง | ไลเนอร์อัลลอยด์ ความแข็งประมาณ HRC 58 ถึง 62 | PA, PBT ที่เต็มไปด้วยแก้ว, ปริมาณแร่ธาตุสูง | 1.6 ถึง 2.2 | ความหนาของไลเนอร์ ความสมบูรณ์ของพันธะ เกรดโลหะผสม |
| สกรูเหล็กกล้าเครื่องมือผ่านการชุบแข็ง | เหล็กกล้าชนิด H13 | การชุบแข็งและการอบคืนตัว สามารถเลือกเคลือบ PVD ได้ | รวมหน้าที่ขัดและกัดกร่อน | 2.0 ถึง 2.8 | ความสม่ำเสมอของความแข็งและความหนาของการเคลือบ |
| สกรูชุบฮาร์ดโครม | เหล็กไนไตรด์พร้อมชั้นโครเมียม | ชุบฮาร์ดโครม ประมาณ 20 ถึง 40 ไมครอน | การควบคุมการกัดกร่อนในงานทั่วไป | 1.1 ถึง 1.3 | การยึดเกาะและการเคลือบการชุบที่รากเที่ยวบิน |
คอลัมน์การยืนยันมีความสำคัญมากกว่าคอลัมน์การเลือก กระบอกโลหะคู่นั้นดีพอๆ กับพันธะไลเนอร์เท่านั้น และความหนาของไลเนอร์คือสิ่งที่กำหนดว่าคุณจะได้รับบริการกี่ปีก่อนที่จะสร้างใหม่ ขอบันทึกการตรวจสอบ ไม่ใช่แค่ชื่อโลหะผสม
การตกแต่งพื้นผิวเป็นอีกครึ่งหนึ่งของเรื่องราว พื้นผิวการไหลขัดเงาช่วยลดการยึดเกาะของวัสดุ และช่วยในการเปลี่ยนสีและการชะล้าง พื้นผิวที่ขรุขระในบริเวณสูบจ่ายจะกักเก็บวัสดุที่เสื่อมโทรมไว้ และกลายเป็นที่มาของจุดดำที่ไม่มีการชะล้างในปริมาณมาก
จับคู่โครงสร้างกับตัวเติม จากนั้นจึงขอบันทึกการตรวจสอบ ความหนาของไลเนอร์และความลึกของเคสคือสิ่งที่คุณจ่ายจริง
รายการตรวจสอบขนาดและความเข้ากันได้ก่อนสั่งซื้อ
ข้อผิดพลาดในการสั่งซื้อส่วนใหญ่เป็นมิติ และข้อผิดพลาดด้านมิติส่วนใหญ่สามารถหลีกเลี่ยงได้ด้วยรูปถ่ายและคาลิปเปอร์ ดำเนินการตามรายการนี้ก่อนที่จะยืนยันใบสั่งซื้อ
- เส้นผ่านศูนย์กลางของสกรูและความยาวโดยรวม ซึ่งวัดที่ปลายไดรฟ์และส่วนวัดแสง ไม่ใช่แค่สันนิษฐานจากแผ่นป้ายชื่อเครื่องจักรเท่านั้น
- ขนาดหน้าแปลนบาร์เรล: จำนวนรูโบลต์ เส้นผ่านศูนย์กลางวงกลมพิทช์ และขนาดรู สิ่งเหล่านี้แตกต่างกันไปในแต่ละผู้ผลิตเครื่องจักรแม้จะใช้น้ำหนักเท่ากันก็ตาม
- การเปิดคอฟีดและรูปแบบการติดตั้งถัง ลำกล้องที่เข้ากันได้ทุกที่ ยกเว้นช่องป้อนอาหารนั้นเป็นเศษเหล็ก
- จำนวนโซนทำความร้อน ความกว้างของแถบความถี่ และแรงดันไฟฟ้า ยืนยันว่าเครื่องใช้ย่านความถี่ 220 V หรือ 380 V และจำนวนโซนที่คอนโทรลเลอร์คาดหวัง
- ตำแหน่งและความลึกของกระเป๋าเทอร์โมคัปเปิล รวมถึงว่าเครื่องใช้ประเภท J หรือ K และความลึกของโพรบ
- รัศมีหัวฉีดและเส้นผ่านศูนย์กลางปาก ตรงกับรัศมีบูชป่วงบนแม่พิมพ์ ความไม่ตรงกันจะทำให้เกิดแสงวาบที่ป่วงและการสึกหรอของหัวฉีดก่อนเวลาอันควร
- ตรวจสอบประเภทแหวน: วงแหวนเลื่อน บอลเช็คหรือแบบสามชิ้น และมุมเบาะนั่งที่ตรงกับหัวสกรู
- การเชื่อมต่อสกรู: ร่องสลัก ร่องสลัก หรือไดรฟ์สี่เหลี่ยม โดยมีขนาดข้อต่อที่ยืนยันกับเอาท์พุตของกระปุกเกียร์
มีรายการพิเศษสองรายการอยู่ในรายการแม้ว่าจะไม่ใช่ชิ้นส่วนก็ตาม ประการแรกคือบันทึกมิติของเครื่องจักรในขณะยืน รวมถึงการวัดขนาดรูกระบอกสูบที่ตำแหน่งป้อน ตรงกลาง และสูบจ่าย ประการที่สองคือหมายเหตุว่าเครื่องจักรจะใช้เกรดเรซินใดในอีกสองปีข้างหน้า ทั้งลดโอกาสในการสั่งชิ้นส่วนที่ถูกต้องสำหรับประวัติของเครื่องและผิดสำหรับอนาคต
สำหรับเครื่องจักรที่นำเข้า ให้เพิ่มขั้นตอนสำหรับเอกสารประกอบ ผู้ผลิตเครื่องจักรเปลี่ยนผู้รับเหมาช่วง และเอกสารงานสร้างปี 2019 ไม่สามารถอธิบายเครื่องจักรปี 2021 ที่เป็นรุ่นเดียวกันได้ ภาพถ่ายของหน้าแปลนลำกล้องจริงซึ่งถ่ายด้วยไม้บรรทัดในเฟรม จะช่วยตอบคำถามเหล่านี้ส่วนใหญ่ได้ในการแลกเปลี่ยนทางอีเมลเพียงครั้งเดียว
วัดหน้าแปลน คอป้อน ช่องเทอร์โมคัปเปิล และการเชื่อมต่อไดรฟ์บนเครื่องจักรจริง - น้ำหนักของแผ่นป้ายเพียงอย่างเดียวอาจไม่ทำให้คุณได้ชิ้นส่วนที่พอดี
สิ่งที่ต้องถามผู้ผลิตหรือผู้ค้าส่งก่อนที่คุณจะกระทำการ
มีความแตกต่างที่แท้จริงระหว่างผู้ผลิตและซัพพลายเออร์การค้า และจะปรากฏในลำดับที่สองแทนที่จะเป็นลำดับแรก ผู้ผลิตสามารถปรับรูปทรง รักษาพิกัดความเผื่อ และจัดทำบันทึกวัสดุได้ ผู้ค้าส่งที่เพียงแค่ย้ายกล่องมักจะไม่สามารถทำได้ และช่องว่างจะปรากฏให้เห็นเมื่อชิ้นส่วนจำเป็นต้องดัดแปลงหรือเมื่อต้องจัดการข้อเรียกร้องเกี่ยวกับการสึกหรอ
คำถามที่ควรถามตั้งแต่เนิ่นๆ ในการสนทนา:
- คุณสามารถยืนยันเกรดเหล็กฐานและความหนาของการรักษาพื้นผิวเป็นลายลักษณ์อักษรได้หรือไม่?
- คุณตัดเฉือนรูปทรงของสกรูตามข้อกำหนดเรซินของฉันหรือคุณจัดหาโปรไฟล์มาตรฐานเท่านั้น
- มีการตรวจสอบมิติใดบ้างก่อนจัดส่ง และมีรายงานใดบ้างที่มาพร้อมกับชิ้นส่วน
- คุณสามารถจัดหาชุดที่ตรงกัน — สกรู กระบอกปืน แหวนตรวจสอบ ที่นั่ง และหัวฉีด — เป็นชุดประกอบที่ผ่านการตรวจสอบแล้วชิ้นเดียวได้หรือไม่
- คุณจะจัดการกับข้อเรียกร้องการสึกหรออย่างไร: การเปลี่ยน การทำงานใหม่ หรือการวิเคราะห์มิติของชิ้นส่วนที่ส่งคืน
- ประสบการณ์ของคุณกับเปอร์เซ็นต์ฟิลเลอร์และกลุ่มเรซินที่ฉันใช้อยู่เป็นอย่างไรบ้าง
คำตอบบอกคุณได้มากกว่าราคา ซัพพลายเออร์ที่สอบถามเกี่ยวกับน้ำหนักการยิง การโหลดฟิลเลอร์ และการกำหนดค่าการทำความร้อนของถังก่อนที่จะเสนอราคาถือเป็นการทำงานตามข้อกำหนด ซัพพลายเออร์ที่เสนอราคาจากเส้นผ่านศูนย์กลางและความยาวกำลังขายสินค้าโภคภัณฑ์ และชิ้นส่วนสินค้าโภคภัณฑ์คือสิ่งที่ล้มเหลวตั้งแต่เนิ่นๆ ในเรื่องงานขัด
ประสบการณ์ในการจัดส่งและส่งออกก็มีความสำคัญเช่นกันเมื่อคุณซื้อสินค้าข้ามพรมแดน ชิ้นส่วนที่จัดส่งโดยไม่มีบรรจุภัณฑ์ป้องกันบนเที่ยวบินและที่นั่งหัวฉีดมาถึงพร้อมกับความเสียหายในการจัดการซึ่งยากจะพิสูจน์ได้ในภายหลัง สอบถามวิธีการบรรจุชิ้นส่วน หัวฉีดและวงแหวนตรวจสอบได้รับการป้องกันแยกกันหรือไม่ และเอกสารใดบ้างที่พกพาไปกับการจัดส่งเพื่อจุดประสงค์ด้านศุลกากรและการรับประกัน
ซัพพลายเออร์ที่ถามเกี่ยวกับการโหลดฟิลเลอร์และการกำหนดค่าการทำความร้อนก่อนที่จะเสนอราคาคือการทำงานตามข้อกำหนด ผู้ที่เสนอราคาจากเส้นผ่านศูนย์กลางเพียงอย่างเดียวกำลังขายสินค้าโภคภัณฑ์
รูปแบบความล้มเหลวและสิ่งที่พวกเขาบอกคุณ
ความล้มเหลวในการทำพลาสติกทุกครั้งจะทิ้งลายเซ็นไว้ในข้อมูลกระบวนการหรือบนพื้นผิวของชิ้นส่วน การอ่านลายเซ็นเหล่านั้นอย่างถูกต้องจะช่วยให้คุณไม่ต้องเปลี่ยนส่วนประกอบที่ไม่ถูกต้อง
- จุดสีดำหรือเส้นสีน้ำตาลบนชิ้นส่วน: วัสดุที่เสื่อมสภาพถูกจัดวางไว้ในพื้นที่ขรุขระ ซึ่งมักจะเป็นโซนสูบจ่าย ที่วางแหวนตรวจสอบ หรือด้านหลังปลายสกรู การล้างข้อมูลจะล้างข้อมูลในช่วงสั้นๆ จากนั้นจึงกลับมา
- การกระจายน้ำหนักช็อตจะกว้างขึ้นตามการเปลี่ยนแปลง: ไหลย้อนกลับข้ามเที่ยวบินหรือผ่านวงแหวนตรวจสอบ ยืนยันโดยการวัดตำแหน่งเบาะข้ามรอบต่อเนื่องกัน
- เวลาละลายปีนขึ้นไปด้วยอุณหภูมิคงที่: ประสิทธิภาพการลำเลียงลดลง โดยทั่วไปจะสึกหรอในส่วนป้อนหรือช่องว่างระหว่างสกรูถึงลำกล้องที่เปิด
- ภาพสั้นๆ ปรากฏขึ้นแบบสุ่มในกระบวนการที่เสถียร: ตรวจสอบการรั่วของวงแหวนหรือข้อจำกัดของหัวฉีด ซึ่งโดยปกติจะไม่ใช่สกรู
- ยิงแฟลชนัดเดียวและยิงระยะสั้นนัดถัดไป: ขนาดช็อตไม่สอดคล้องกันจากวาล์วกันกลับที่รั่ว บางครั้งรวมกับเบาะนั่งที่สึกหรอ
- น้ำลายไหลหรือร้อยเชือกที่หัวฉีด: รัศมีปลายหัวฉีดเสื่อมลง หน้าสัมผัสเบาะนั่งสึกหรอ หรือการตั้งค่าการบีบอัดที่ไม่ถูกต้อง
- อุณหภูมิลำกล้องที่ไม่คงอยู่ในโซนเดียว: แถบทำความร้อนล้มเหลว หน้าสัมผัสเทอร์โมคัปเปิลไม่ถูกต้อง หรือช่องเทอร์โมคัปเปิลที่วางโพรบไม่ถูกต้องอีกต่อไป
ลำดับการวินิจฉัยที่เป็นระบบช่วยประหยัดเงินที่นี่ เริ่มต้นด้วยชิ้นส่วนที่ถูกที่สุด: แถบทำความร้อนและเทอร์โมคัปเปิล จากนั้นหัวฉีดและแหวนตรวจสอบ จากนั้นจึงวัดระยะห่างของสกรูและบาร์เรล การกลับคำสั่งดังกล่าวหมายถึงการจ่ายเงินเพื่อเปลี่ยนสกรูเพื่อแก้ไขปัญหาที่ปลายหัวฉีดน่าจะแก้ไขได้
เมื่ออาการชี้ไปที่สกรูและกระบอกให้ตรวจสอบรายละเอียดเพิ่มเติม ปัญหาที่พบบ่อยของกระบอกสกรูเครื่องฉีดพลาสติก สามารถช่วยคุณแยกการสึกหรอออกจากปัญหาการตั้งค่าก่อนที่จะดำเนินการสั่งเปลี่ยนทดแทน ความล้มเหลวในการสึกหรอที่เห็นได้ชัดเจนหลายอย่างกลายเป็นการผสมผสานระหว่างเช็คริงที่รั่วและการตั้งค่าแรงดันต้านที่เพิ่มสูงขึ้นตลอดหลายปีที่ผ่านมาเพื่อชดเชย
วินิจฉัยจากถูกไปแพงที่สุด: แถบทำความร้อน หัวฉีด เช็คริง จากนั้นการวัดสกรูและกระบอก — อย่าเริ่มจากสกรู
คำถามที่พบบ่อย
ชิ้นส่วนเครื่องฉีดพลาสติกหลักที่สึกหรอมีอะไรบ้าง?
กลุ่มที่มีการสึกหรอสูงสุดคือหน่วยฉีดพลาสติก: สกรู กระบอก เช็คริง ที่นั่งเช็คริง ปลายสกรู และหัวฉีด ที่ด้านแคลมป์ น็อตไทบาร์ สลักสลับ และบูชจะสึกหรอตามระยะเวลาที่นานขึ้น แถบทำความร้อนและเทอร์โมคัปเปิลไม่ทำงานเนื่องจากการหมุนเวียนด้วยความร้อนมากกว่าการเสียดสี แต่จะมีการเปลี่ยนบ่อยกว่าชิ้นส่วนทางกลใดๆ
ฉันจะรู้ได้อย่างไรว่าเมื่อใดจำเป็นต้องเปลี่ยนสกรูและกระบอก?
วัดมากกว่าคาดเดา หากระยะห่างในแนวรัศมีระหว่างขั้นบันไดของสกรูและรูกระบอกสูบเพิ่มขึ้นเป็นประมาณสามเท่าของข้อกำหนดดั้งเดิม การเปลี่ยนมักจะสมเหตุสมผล หลักฐานสนับสนุนคือข้อมูลกระบวนการ: การกระจายน้ำหนักของช็อตที่กว้างขึ้น เบาะรองที่หดตัว เวลาในการละลายที่เพิ่มขึ้น และแรงกดดันด้านหลังที่เพิ่มขึ้นซึ่งจำเป็นต่อการจับช็อตเดียวกัน
สกรูและกระบอกควรเปลี่ยนพร้อมกันเสมอหรือไม่
ในกรณีส่วนใหญ่ใช่ สกรูตัวใหม่ที่ทำงานในกระบอกที่สึกหรอจะไม่สามารถปิดผนึกได้อย่างถูกต้อง และส่งผลให้ชิ้นส่วนใหม่สึกหรอเร็วขึ้นด้วย ตรรกะเดียวกันนี้ใช้กับวงแหวนตรวจสอบและที่นั่ง การเปลี่ยนองค์ประกอบหนึ่งของชุดที่ตรงกันมักจะทำให้เครื่องจักรทำงานได้ดีขึ้นเป็นเวลาสองสามสัปดาห์ จากนั้นจึงเคลื่อนกลับไปยังจุดเริ่มต้น
อะไรคือความแตกต่างระหว่างกระบอกไนไตรด์และไบเมทัลลิก?
กระบอกไนไตรด์มีตัวเรือนแข็งกระจายอยู่ในพื้นผิวเหล็ก โดยทั่วไปมีความลึก 0.3 ถึง 0.6 มม. กระบอกโลหะคู่มีซับโลหะผสมสูงหล่อเข้าไปในรู โดยมีความแข็งประมาณ HRC 58 ถึง 62 และทนทานต่อสารตัวเติมที่มีฤทธิ์กัดกร่อนได้ดีกว่ามาก ไนไตรดิ้งเหมาะกับเรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติม โครงสร้างโลหะคู่เหมาะกับเรซินวิศวกรรมที่เติมแก้วและเติมแร่ธาตุ
ฉันสามารถเปลี่ยนสกรูโดยไม่ต้องเปลี่ยนบาร์เรลได้หรือไม่?
คุณสามารถและบางครั้งก็เป็นการตัดสินใจที่ถูกต้องเมื่อรูกระบอกสูบยังอยู่ในเกณฑ์ที่ยอมรับได้และสามารถคืนระยะห่างได้ด้วยสกรูที่มีขนาดใหญ่กว่าเล็กน้อย ซึ่งต้องมีการวัดรูเจาะที่แม่นยำก่อน หากไม่มีสกรูขนาดใหญ่ในรูที่สึกหรอ ถือเป็นการพนันที่มักจะจบลงด้วยการครูดหรือการสึกหรอก่อนเวลาอันควร
สกรูเครื่องฉีดพลาสติกควรมีอายุการใช้งานนานแค่ไหน?
ไม่มีคำตอบเดียว เพราะเนื้อหาที่เติมเข้ามามีอิทธิพลเหนือ เรซินสินค้าโภคภัณฑ์ที่ยังไม่เติมสามารถใช้งานหลายปีกับเครื่องจักรที่ได้รับการดูแลอย่างดี ในขณะที่เรซินวิศวกรรมที่เติมแก้วจำนวนมากสามารถสึกกร่อนสกรูสำหรับงานทั่วไปได้เร็วกว่ามาก แนวทางปฏิบัติคือการวัดระยะห่างตามช่วงเวลาที่กำหนด และปล่อยให้อัตราการสึกหรอกำหนดจุดเปลี่ยนแทนปฏิทิน ไม่ใช่ปฏิทิน
ฉันควรซื้อจากผู้ผลิตหรือผู้ค้าส่งหรือไม่
ซื้อจากผู้ผลิตเมื่อรูปทรงจำเป็นต้องตรงกับเรซินเฉพาะ เมื่อพิกัดความเผื่อต่ำ หรือเมื่อคุณต้องการเอกสารวัสดุและการตรวจสอบ ผู้ค้าส่งสามารถทำงานกับชิ้นส่วนมาตรฐานในการปฏิบัติหน้าที่ที่ไม่สำคัญ แต่ความสามารถในการปรับเปลี่ยนโปรไฟล์หรือตรวจสอบการเรียกร้องการสึกหรอมักจะขึ้นอยู่กับผู้ผลิต
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
