

ผู้เขียน: Weibo
วันที่: Nov 09, 2026
เครื่องฉีดขึ้นรูปสองแท่น: การออกแบบแคลมป์ กระบอกสกรู และเช็คซื้อ
เมื่อช่างปั้นในเวียดนามตั้งราคาเซลล์ขนาด 1,300 ตันสำหรับตัวเรือนแบตเตอรี่ ตัวเลขที่ตัดสินโครงการนี้ไม่ใช่ราคาเครื่องจักร มันเป็นพื้นที่ เค้าโครงแบบแคลมป์สลับต้องใช้ความยาวช่องมากกว่า 11 เมตรเล็กน้อย และตัวอาคารมีเพียง 9 เมตรเท่านั้น การย้ายไปใช้เครื่องฉีดขึ้นรูปแบบสองแท่นวางทำให้เกิดแรงจับยึดแบบเดียวกันในพื้นที่ที่โรงงานสามารถรองรับได้จริง ซึ่งช่วยให้เครน ระบบทำความเย็น และรถเข็นแม่พิมพ์ที่มีอยู่อยู่ในตำแหน่งเดิม
นั่นคือเหตุผลปกติที่ผู้ซื้อเริ่มมองหาการออกแบบแท่นสองแบบ: ไม่ใช่ของแปลกใหม่ แต่เป็นพื้นที่ ปริมาณน้ำมัน และค่าใช้จ่ายในการบำรุงรักษาตัวต่อแบบสลับเมื่อน้ำหนักเพิ่มขึ้น แรงแคลมป์ที่สูงกว่าประมาณ 800 ตัน โดยปกติแล้วแคลมป์สองแท่นจะได้ผลตามความยาวของเครื่องจักรและจำนวนชิ้นส่วน โดยทั่วไปแล้ว เครื่องสลับที่มีน้ำหนักต่ำกว่า 400 ตันมักจะมีราคาถูกกว่าและเร็วกว่าในวงจรแห้ง ระหว่างสองประเด็นนี้ การตัดสินใจขึ้นอยู่กับช่วงความสูงของแม่พิมพ์ เป้าหมายเวลารอบการทำงาน และงบประมาณการบำรุงรักษาที่คุณต้องการใช้กับหมุด บุช และท่อหล่อลื่น
มีอีกครึ่งหลังของการตัดสินใจที่ได้รับความสนใจน้อยกว่ามาก: ชุดหัวฉีด เครื่องจักรสองแท่นที่มีเส้นผ่านศูนย์กลางของสกรูไม่ถูกต้อง ซับในกระบอกไม่ถูกต้อง หรือแหวนตรวจสอบที่เสื่อมสภาพภายในแปดเดือน จะไม่ให้ประสิทธิภาพการผลิตตามที่การออกแบบแคลมป์สัญญาไว้ บทความนี้ครอบคลุมเนื้อหาทั้งสองส่วน เนื่องจากจัดเรียงไว้ด้วยกันและยกมารวมกัน
แคลมป์สองแท่นมีราคาสูงกว่า 800 ตันเป็นส่วนใหญ่ ซึ่งช่วยประหยัดความยาวของช่องและชิ้นส่วนที่สึกหรอน้อยลงมีมากกว่าต้นทุนเงินทุนที่สูงขึ้น
เครื่องฉีดขึ้นรูปแบบสองแผ่นสร้างแรงยึดได้อย่างไร
ชุดแคลมป์ของเครื่องแท่นวางสองเครื่องประกอบด้วยแท่นวางขนาดใหญ่เพียงสองแท่น: แท่นหนึ่งยึดกับโครงเครื่องจักร แท่นหนึ่งเคลื่อนบนแถบยึดหรือบนรางเชิงเส้น ไม่มีแท่นวางที่สามและไม่มีการเชื่อมต่อแบบสลับด้านหลังแท่นวางที่กำลังเคลื่อนที่ แรงมาจากกระบอกสูบไฮดรอลิกโดยตรง และแถบผูกถูกใช้เพื่อเป็นแนวทางและสำหรับการล็อค แทนที่จะใช้เพื่อเพิ่มแรงผ่านการเชื่อมต่อทางกล
แท่นเคลื่อนที่จะเคลื่อนที่ตลอดช่วงชักเปิดภายใต้แรงดันต่ำและการไหลสูงจากกระบอกสูบช่วงชักยาว เมื่อหน้าแม่พิมพ์มาบรรจบกัน ให้แยกน็อตที่อยู่ในแท่นเคลื่อนที่ใกล้กับร่องที่กลึงเข้ากับแถบรัด จากนั้นกระบอกสูบช่วงชักสั้นจะดึงแท่นเคลื่อนที่ไปข้างหน้า 2-3 มิลลิเมตรกับแท่นยึดคงที่ เพื่อยืดแถบยึดและแรงยึดของอาคาร การเปิดจะย้อนลำดับ: ปล่อยแรงดัน น็อตจะหดกลับ และกระบอกสูบช่วงชักยาวจะดึงแผ่นกลับ
วงจรแคลมป์ในสี่ขั้นตอน
- ปิดอย่างรวดเร็ว: กระบอกสูบช่วงชักยาวจะเคลื่อนแท่นด้วยแรงดันต่ำจนกระทั่งถึงโซนป้องกันเชื้อรา
- การป้องกันแม่พิมพ์: แรงปิดมีจำกัด เพื่อให้เม็ดมีดที่วางผิดตำแหน่งหรือชิ้นส่วนที่ติดอยู่หยุดแท่นวางแทนที่จะบดแม่พิมพ์
- การล็อค: น็อตแยกจะยึดเข้ากับร่องของไทบาร์ และกระบอกสูบช่วงชักสั้นจะสร้างแรงยึดตามที่ตั้งไว้
- ปล่อยและเปิด: แรงดันตกของแคลมป์ ดึงน็อตกลับ และแผ่นรองกลับคืนมาด้วยความเร็วที่ควบคุมได้ เพื่อปกป้องชิ้นส่วนและระบบดีดออก
เหตุใดระบบล็อคไทบาร์จึงเป็นรายละเอียดที่สำคัญ
เนื่องจากมีการส่งแรงแคลมป์ไปในจังหวะที่สั้นมาก ความแม่นยำของการขันน็อตจะตัดสินว่าแรงจะไปถึงมุมทั้งสี่ของแท่นอย่างสม่ำเสมอเพียงใด หากน็อตตัวหนึ่งขันเศษช้า เพลตจะเอียง และเพลตที่เอียงจะแสดงเป็นแสงวาบที่ด้านหนึ่งของแม่พิมพ์และช็อตสั้นที่อีกด้านหนึ่ง การควบคุมที่ดีกว่าจะวัดความเค้นของแถบยึดโดยตรงและตัดแรงดันของกระบอกสูบแต่ละตัว ซึ่งช่วยให้แผ่นขนานอยู่ในพิกัดความคลาดเคลื่อนที่ยอมรับได้ในการทำงานซึ่งโดยปกติจะอยู่ที่ประมาณ 0.1 ถึง 0.2 มม. ต่อเมตร
ผลการบำรุงรักษาในทางปฏิบัตินั้นตรงไปตรงมา คุณไม่เข้าซ่อมบำรุงสลักสลับ บุช และบล็อกจ่ายสารหล่อลื่นทุกๆ สองสามสัปดาห์อีกต่อไป แต่คุณจะต้องรักษาร่องไทบาร์ให้สะอาด ตรวจสอบการสึกหรอของฟันน็อต และตรวจสอบการสอบเทียบความเครียดปีละครั้ง ในโรงงานที่มีการลับคมที่มีฝุ่นหรือมีสารประกอบที่เติมแก้วจำนวนมาก การปนเปื้อนของร่องเป็นสาเหตุที่พบบ่อยที่สุดของแคลมป์ที่ไม่ยอมสร้างน้ำหนักเต็มกะทันหัน
แรงแคลมป์แท่นสองแรงมาจากกระบอกสูบช่วงชักสั้น ดังนั้นการยึดน็อตแถบยึดจึงกลายเป็นอุปกรณ์ที่มีความสำคัญต่อการบำรุงรักษา ไม่ใช่ตัวต่อแบบสลับ
แท่นวางสองอันเทียบกับแคลมป์สลับ: ซึ่งเหมาะกับพื้นแม่พิมพ์ของคุณ
ผู้ซื้อส่วนใหญ่ที่เปรียบเทียบสถาปัตยกรรมทั้งสองนี้กำลังเปรียบเทียบสามสิ่งจริงๆ ได้แก่ ปริมาณการใช้เครื่องจักรในการก่อสร้าง ปริมาณแรงงานในการบำรุงรักษา และความยืดหยุ่นที่เหลือสำหรับแม่พิมพ์ในอนาคต ตารางด้านล่างแสดงความแตกต่างที่แสดงในใบเสนอราคาจริง
| การพิจารณา | ที่หนีบสองแท่น | สลับแคลมป์ (สามแท่น) |
|---|---|---|
| ความยาวเครื่องสำหรับน้ำหนักเดียวกัน | สั้นกว่า โดยมักจะมีความยาวอ่าวน้อยกว่า 15 ถึง 25 เปอร์เซ็นต์ที่ระวางน้ำหนักสูง | อีกต่อไป เนื่องจากแท่นรองรับแบบสลับจะเพิ่มความยาวด้านหลังแท่นเคลื่อนที่ |
| สวมชิ้นส่วนในแคลมป์ | ไม่กี่อย่าง: ฟันน็อต, ไกด์บุช, ซีลกระบอกสูบ | เพิ่มเติม: หมุดสลับ บุช แผ่นเชื่อมต่อ สายหล่อลื่น |
| ความเร็วรอบแห้ง | ดี แต่มักจะช้ากว่าสวิตช์ที่ปรับแต่งอย่างดีที่น้ำหนักน้อยเล็กน้อย | รวดเร็ว โดยเฉพาะน้ำหนักต่ำกว่า 500 ตัน ซึ่งมีมวลเคลื่อนที่ต่ำ |
| ความยืดหยุ่นของความสูงของแม่พิมพ์ | กว้าง เนื่องจากระยะชักเป็นแบบไฮดรอลิกและการปรับความสูงของแม่พิมพ์ทำได้ง่าย | ถูกจำกัดด้วยรูปทรงสลับและช่วงความสูงของแม่พิมพ์แบบใช้มอเตอร์ |
| ต้นทุนทุนต่ำกว่า 400 ตัน | สูงกว่าต่อแรงยึดหนึ่งตัน | ต่ำกว่าซึ่งเป็นสาเหตุที่เครื่องจักรขนาดเล็กส่วนใหญ่มีการสลับ |
| ต้นทุนทุนสูงกว่า 1,000 ตัน | มีการแข่งขันสูง และมักจะต่ำกว่าเมื่อนับงานก่อสร้างและฐานราก | สูงขึ้น แถมมีเหล็กมากขึ้นและรับน้ำหนักพื้นได้มากขึ้น |
| ปริมาณน้ำมันและระบบไฮดรอลิกส์ | การเคลื่อนที่ของน้ำมันต่ำในระหว่างการจับยึดเนื่องจากระยะชักสั้น | กระบอกแคลมป์มีขนาดเล็ก แต่ข้อต่อต้องใช้การหล่อลื่นแยกต่างหาก |
| บริการและอะไหล่ | ชิ้นส่วนน้อยลง แต่กระบอกสูบและน็อตขนาดใหญ่จะมีราคาแพงเมื่อทำงานล้มเหลว | อะไหล่แต่ละชิ้นราคาถูก เปลี่ยนบ่อยกว่า |
ช่องว่างของวงจรแห้งนั้นคุ้มค่าที่จะหาปริมาณมากกว่าที่จะคิดไปเอง บนเครื่องจักรขนาด 300 ตันที่ทำงานรอบ 12 วินาที สวิตช์อาจได้เปรียบครึ่งวินาที ซึ่งคิดเป็นเอาท์พุตประมาณสี่เปอร์เซ็นต์ สำหรับเครื่องจักรขนาด 1,300 ตันที่ทำงานรอบ 45 วินาทีสำหรับชิ้นส่วนขนาดใหญ่ ครึ่งวินาทีนั้นมีค่าใกล้เคียงกับหนึ่งเปอร์เซ็นต์ และความยาวช่องที่ประหยัดได้บวกกับการบำรุงรักษาที่ลดลงนั้นคุ้มค่ามากกว่าความแตกต่างของรอบการทำงานมาก
ช่วงความสูงของแม่พิมพ์สมควรได้รับความสนใจมากกว่าปกติ โดยเฉพาะอย่างยิ่งสำหรับร้านขายงาน แคลมป์ไฮดรอลิกสองแท่นยอมรับการกระจายความสูงของกองแม่พิมพ์ที่กว้างขึ้นโดยไม่ต้องเปลี่ยนการกำหนดค่าเครื่องจักร ซึ่งสำคัญเมื่อผู้ปั้นชนะสัญญากับแม่พิมพ์ที่สร้างขึ้นสำหรับการกดอื่น เครื่องสลับจะจัดการสิ่งนี้โดยการปรับความสูงของแม่พิมพ์ด้วยมอเตอร์ และบนแม่พิมพ์ที่สูงมาก ตัวสลับอาจไม่ยืดตรงจนสุด ซึ่งจะลดแรงยึดที่ทำได้
นอกจากนี้ยังมีคำถามเกี่ยวกับรากฐานอีกด้วย เครื่องสลับขนาด 2,000 ตันมีสมาธิในการโหลดแตกต่างจากเครื่องสองแท่นที่มีพิกัดเดียวกัน และในอาคารเก่า ความแตกต่างสามารถตัดสินใจได้ว่าคุณต้องการหลุมใหม่หรือแผ่นพื้นเสริมแรง ขอให้ซัพพลายเออร์ทั้งสองรายเขียนแบบการบรรทุกพื้นและความลึกของหลุมก่อนเซ็นชื่อใดๆ
เปรียบเทียบเครื่องจักรแบบแท่นวางและแบบสลับสองเครื่องเกี่ยวกับความยาวช่อง ช่วงความสูงของแม่พิมพ์ และค่าบำรุงรักษาห้าปี ไม่ใช่แบบแห้งเพียงอย่างเดียว
การปรับขนาดแรงยึด แท่นวาง และพื้นที่แม่พิมพ์ก่อนตัดสินใจซื้อ
แรงยึดไม่ใช่ตัวเลขที่คุณเลือกเพราะเครื่องจักรข้างบ้านมี โดยคำนวณจากพื้นที่ที่คาดการณ์ไว้ของชิ้นส่วนและรันเนอร์ คูณด้วยแรงกดของโพรงที่จำเป็นในการเติมและบรรจุแม่พิมพ์ สูตรการประมาณค่าที่ใช้ได้ในหน่วยเมตริกคือ แรงยึดในหน่วยตัน เท่ากับพื้นที่ฉายเป็นตารางเซนติเมตร คูณด้วยความดันโพรงในหน่วยบาร์ หารด้วย 1,000 ช่างหล่อหลายรายใช้กฎทั่วไปที่ 0.5 ถึง 0.8 ตันต่อตารางเซนติเมตรของพื้นที่คาดการณ์สำหรับชิ้นส่วนสินค้าโภคภัณฑ์ซึ่งจะลงจอดในที่เดียวกัน
การตรวจสอบสี่ครั้งเพื่อตัดสินว่าเครื่องเหมาะกับแม่พิมพ์หรือไม่
- แรงยึดจับที่มีระยะขอบ: คำนวณความต้องการ จากนั้นบวก 10 ถึง 20 เปอร์เซ็นต์สำหรับการบรรจุ โพรงที่อยู่นอกศูนย์กลาง และแม่พิมพ์ในอนาคตที่มีพื้นที่ฉายภาพขนาดใหญ่ขึ้น
- ระยะห่างของแถบยึดและขนาดแท่น: ตัวแม่พิมพ์ แผ่นยึด และแรงดึงแกนไฮดรอลิกใดๆ จะต้องผ่านทางกายภาพระหว่างแถบยึดและตกลงภายในรูปแบบสลักเกลียว
- ความสูงของแม่พิมพ์และแสงสว่าง: ความสูงของชั้นปิดต้องอยู่ระหว่างความสูงของแม่พิมพ์ต่ำสุดและสูงสุด และแสงกลางวันแบบเปิดจะต้องเคลียร์ชิ้นส่วนบวกกับมือจับหุ่นยนต์
- การดีดออก: ระยะชักของตัวดีดและแรงของตัวดีดตัวต้องเหมาะสมกับความลึกของชิ้นส่วน โดยเฉพาะอย่างยิ่งสำหรับตัวเรือนที่ดึงลึกซึ่งมีจังหวะสั้นทำให้ชิ้นส่วนห้อยอยู่บนแกน
| ประเภทชิ้นส่วนและวัสดุ | ความดันในโพรงสำหรับการประมาณค่า (บาร์) | ความคิดเห็น |
|---|---|---|
| PE หรือ PP ผนังหนา ไหลสั้น | 300 ถึง 400 | เติมง่าย ส่วนผนังกว้างขวาง |
| ชิ้นส่วน ABS, PS, HDPE ทั่วไป | 400 ถึง 500 | ช่วงการทำงานมาตรฐานสำหรับการประมาณค่า |
| บรรจุภัณฑ์ PP ผนังบาง | 600 ถึง 800 | อัตราส่วนความยาวการไหลต่อความหนาของผนังสูง |
| ชิ้นส่วนทางเทคนิค PA หรือ PBT ที่เติมแก้ว | 700 ถึง 1,000 | มีความหนืดสูงพร้อมการโหลดฟิลเลอร์ |
| ชิ้นส่วนที่แม่นยำพร้อมความทนทานสูง | 800 ถึง 1,200 | ต้องบรรจุเต็มและการหดตัวต่ำ |
การโก่งตัวของแท่นวางคือตัวเลขตัวที่สองที่กำหนดคุณภาพของชิ้นส่วน แท่นพิมพ์ที่โค้งงอภายใต้น้ำหนักบรรทุกจะทำให้พื้นผิวของแม่พิมพ์แยกออกจากกันตรงกลาง และผลลัพธ์ที่ได้คือชิ้นส่วนที่มีแฟลชอยู่ตรงกลางและช็อตสั้นๆ ที่ขอบ ผู้ผลิตเครื่องจักรจะเสนอราคาขีดจำกัดการโก่งตัว และขอค่าตามพิกัดแรงแคลมป์ที่กำหนดได้อย่างยุติธรรม เป็นเรื่องที่ยุติธรรมไม่แพ้กันที่จะถามว่าค่าจะเปลี่ยนไปอย่างไรเมื่อติดตั้งแม่พิมพ์ออกจากศูนย์กลาง ซึ่งเป็นเรื่องปกติในร้านขายงานที่ทำงานแบบผสมผสาน
สำหรับแม่พิมพ์ที่มีขนาดใหญ่มาก ระยะห่างของไทร์บาร์มากกว่าน้ำหนักมักจะกลายเป็นปัจจัยจำกัด เป็นเรื่องปกติที่จะพบเครื่องจักรที่มีแรงจับยึดเพียงพอแต่มีช่องว่างระหว่างแท่งสำหรับฐานแม่พิมพ์ไม่เพียงพอ ซึ่งบังคับให้ต้องข้ามไปยังขนาดถัดไปและต้องใช้เงินทุนที่ใหญ่กว่ามาก การวาดซองแม่พิมพ์บนกระดาษก่อนที่เครื่องจักรจะสอบถามจะช่วยประหยัดเวลาในการเจรจาหลายสัปดาห์ในภายหลัง
คำนวณแรงยึดจากพื้นที่ที่คาดการณ์ไว้และแรงกดของโพรง จากนั้นยืนยันระยะห่างของแถบยึด ความสูงของแม่พิมพ์ และระยะชักของตัวดีดก่อนที่จะสั่งเครื่องจักร
โดยที่เครื่องจักรสองเครื่องเปลี่ยนแผนผังโรงงานและการใช้พลังงาน
การเปลี่ยนแปลงเค้าโครงจะมองเห็นได้ง่ายที่สุดเมื่อมีการวาดความยาวของเครื่องจักรเพื่อปรับขนาดสำหรับทั้งช่อง แผนภูมิด้านล่างเปรียบเทียบความยาวของเครื่องจักรโดยรวมที่บ่งชี้สำหรับคลาสแรงแคลมป์เดียวกัน โดยใช้ขนาดแค็ตตาล็อกทั่วไป แทนที่จะใช้แบบของช่างประกอบเฉพาะ มีไว้เพื่อแสดงแนวโน้ม ไม่ใช่เพื่อแทนที่การวาดใบเสนอราคา
ความยาวเครื่องจักรโดยประมาณตามระดับแรงยึด (เมตร)
สลับแคลมป์ ที่หนีบสองแท่น
สลับ 450 ตัน
7.2
450 ตัน สองแท่น
6.0
สลับ 900 ตัน
9.4
900 ตัน สองแท่น
7.8
สลับ 1,300 ตัน
11.2
1,300 ตัน สองแท่น
9.1
สลับ 2,000 ตัน
14.5
2,000 ตัน สองแท่น
11.6
ช่องว่างจะกว้างขึ้นเมื่อน้ำหนักเพิ่มขึ้น ซึ่งเป็นเหตุผลว่าทำไมรูปแบบแท่นวางสองแบบจึงครอบงำการติดตั้งใหม่ที่มีน้ำหนักมาก การประหยัดความยาวอ่าวได้ 2-3 เมตรไม่ได้เป็นเพียงต้นทุนการก่อสร้างเท่านั้น มักจะตัดสินใจว่าเครื่องจักรพิเศษจะพอดีกับช่วงเครนที่มีอยู่หรือไม่ และเครื่องพิเศษนั้นอาจมีมูลค่ามากกว่าส่วนต่างราคาระหว่างการออกแบบแคลมป์
พฤติกรรมพลังงานเป็นไปตามรูปแบบเดียวกัน เนื่องจากแรงยึดเกิดขึ้นในช่วงจังหวะสั้นๆ ปริมาตรของน้ำมันที่เคลื่อนที่ระหว่างการจับยึดจึงมีน้อย และปั๊มจะทำงานน้อยลงต่อรอบที่น้ำหนักสูง ข้อได้เปรียบนั้นง่ายที่สุดในการจับด้วยปั๊มที่ขับเคลื่อนด้วยเซอร์โวหรือระบบการเคลื่อนที่แบบแปรผันแบบวงปิด โดยจับคู่กับหม้อสะสมที่แคลมป์และพีคของการฉีดทับซ้อนกัน สำหรับเครื่องจักรที่ไม่มีกลยุทธ์การควบคุมนั้น การประหยัดตามทฤษฎีอาจหายไปได้
Cooling, hydraulics and service access also shift. เครื่องจักรที่สั้นกว่ามักจะหมายถึงการเดินระบบไฮดรอลิกที่สั้นลงและมีจุดรั่วน้อยลง แต่กระบอกสูบจะอยู่ใกล้กับแถบผูก ดังนั้น การเข้าถึงการเปลี่ยนซีลจึงจำเป็นต้องคำนึงถึงในขั้นตอนการจัดวาง เว้นพื้นที่ว่างไว้อย่างน้อยหนึ่งเมตรที่ด้านที่ไม่มีผู้ปฏิบัติงาน และตรวจสอบว่าขอเกี่ยวของเครนสามารถเข้าถึงกระบอกปืนเพื่อถอดสกรูได้โดยไม่ต้องรื้อรั้วนิรภัย
Above 900 tonnes, the saved bay length and reduced oil movement are the two layout benefits that most often justify a two platen machine.
The Injection Unit Still Decides Part Quality on a Two Platen Machine
ผู้ซื้อใช้เวลาหลายเดือนกับแคลมป์ จากนั้นจึงยอมรับชุดฉีดใดๆ ก็ตามที่อยู่ในแค็ตตาล็อกมาตรฐาน That is a mistake, because on a large two platen machine the injection unit is where most quality problems appear once production starts. น้ำหนักช็อต อัตราการฉีด ความสามารถในการขึ้นรูปพลาสติก และความสม่ำเสมอของการหลอมล้วนมาจากการใช้สกรู กระบอกปืน และหัวฉีดร่วมกัน และไม่มีการตัดสินใจใดๆ โดยการออกแบบแคลมป์
เส้นผ่านศูนย์กลางของสกรูถือเป็นการแลกเปลี่ยนครั้งแรก สกรูที่ใหญ่กว่าให้น้ำหนักการยิงมากกว่าสำหรับจังหวะเดียวกัน แต่สำหรับแรงดันไฮดรอลิกที่กำหนด จะทำให้แรงดันการฉีดจำเพาะที่หัวฉีดต่ำกว่า การเพิ่มขนาดสกรูหนึ่งขนาดเพื่อเพิ่มความสามารถในการยิงอาจมีค่าใช้จ่ายยี่สิบถึงสามสิบเปอร์เซ็นต์ของแรงดันการฉีดที่มีอยู่ ซึ่งเพียงพอที่จะเปลี่ยนหน้าต่างกระบวนการที่สะดวกสบายให้กลายเป็นส่วนขอบบนส่วนที่เป็นผนังบาง วิธีการที่ถูกต้องคือการปรับขนาดสกรูบนน้ำหนักช็อต จากนั้นยืนยันว่าแรงดันในการฉีดที่เกิดขึ้นคูณด้วยอัตราส่วนการทำให้เข้มข้น ยังคงครอบคลุมความต้องการของแม่พิมพ์ด้วยระยะขอบ
Plasticising capacity is the constraint that catches high-cavitation jobs. The screw must melt and homogenise the shot during the cooling time of the previous cycle, so recovery rate sets the ceiling on output. สกรูที่มีส่วนกั้นที่เหมาะสมและโซนป้อนที่ออกแบบมาอย่างดีจะคืนตัวเร็วขึ้นที่ความเร็วสกรูต่ำ ซึ่งช่วยลดการเปลี่ยนแปลงของอุณหภูมิหลอมเหลว และปกป้องโพลีเมอร์จากความเสียหายจากแรงเฉือน
Barrel length and heating zone count follow the screw. A general-purpose unit may run with four or five zones; เครื่องจักรที่ใช้การประมวลผลแบบกว้างซึ่งจัดการเรซินวิศวกรรมมักต้องการโซนเพิ่มเติม พร้อมด้วยเครื่องทำความร้อนหัวฉีดแยกต่างหาก และเซ็นเซอร์ความดันการหลอมเหลวที่หัวฉีด The sensor position matters, because a transducer mounted too far from the tip reads a delayed pressure that the controller then over-corrects.
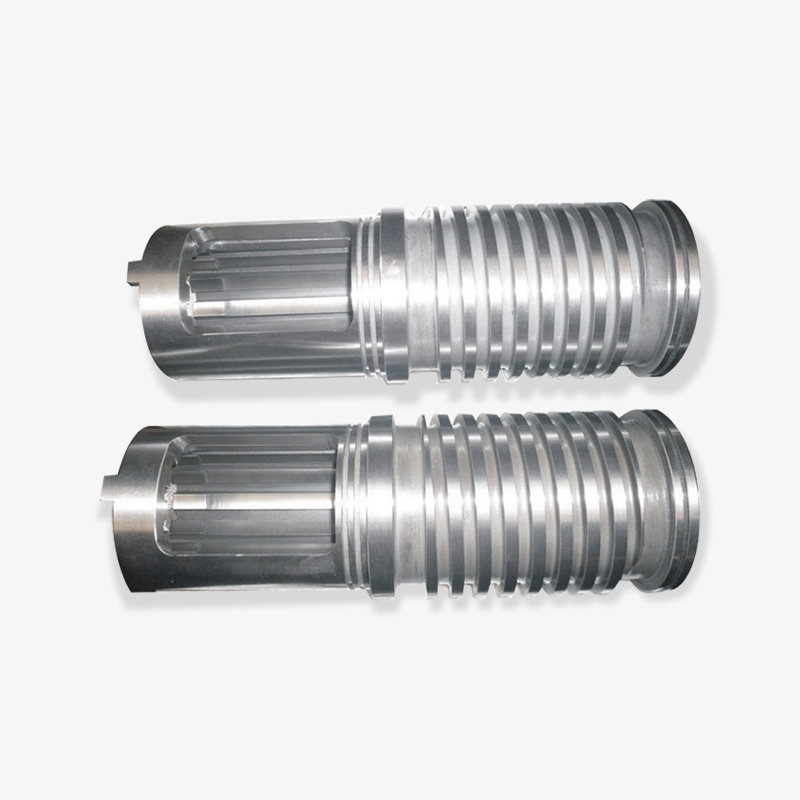
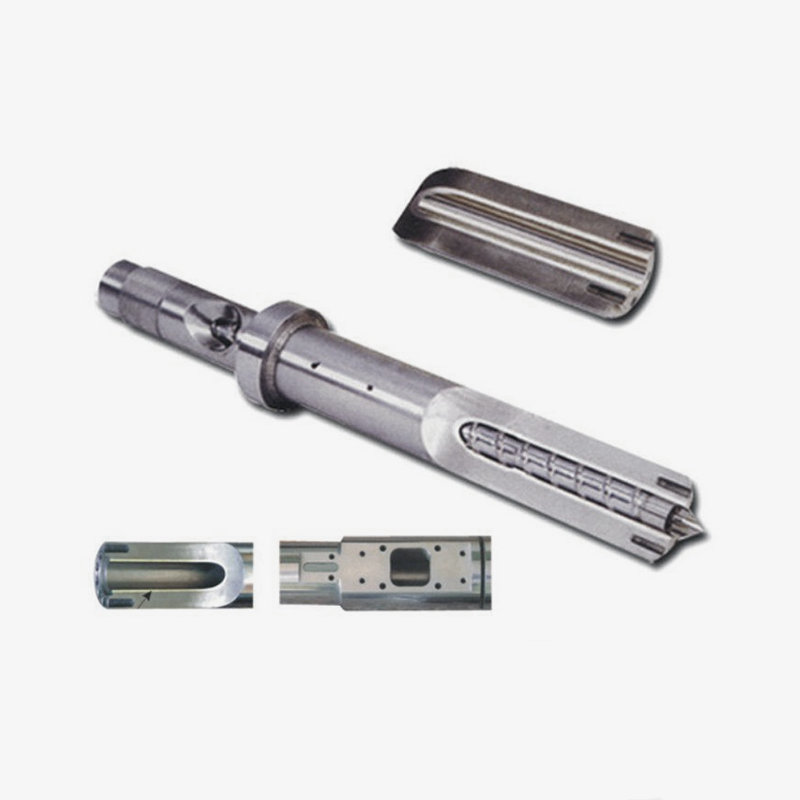
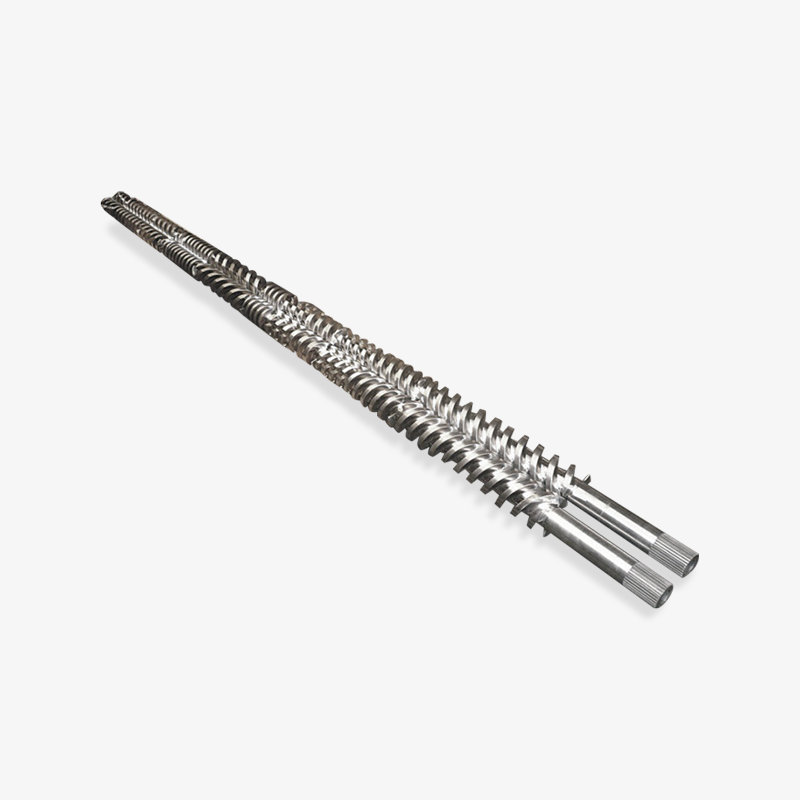
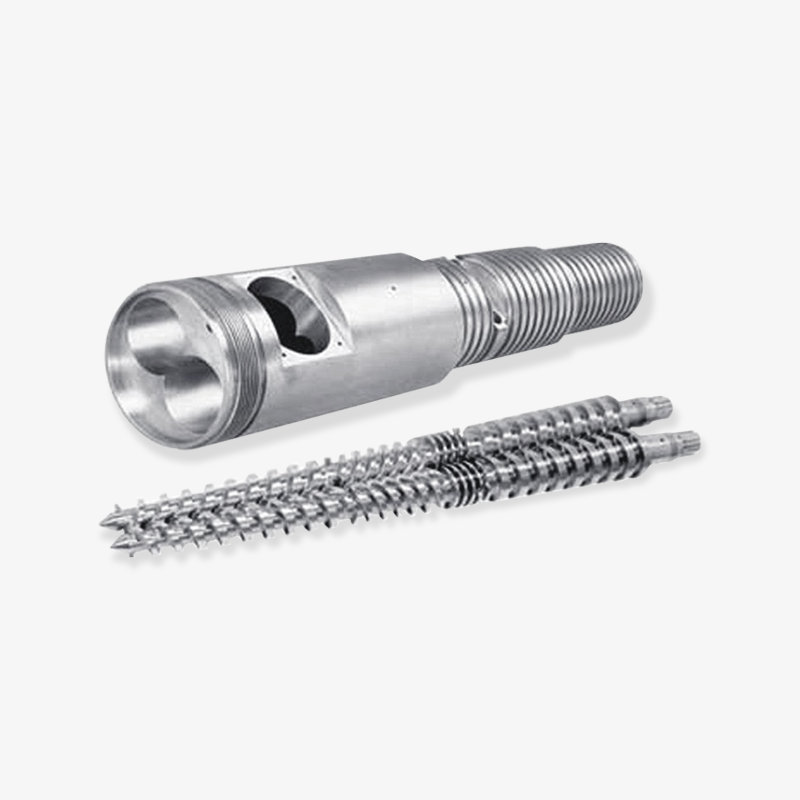
 กระบอกสกรูเครื่องฉีดพลาสติกแบบกำหนดเอง ชุดประกอบสกรูและกระบอกที่เข้ากันกับข้อกำหนดเฉพาะและการบำบัดที่ปรับแต่งได้เพื่อการขึ้นรูปพลาสติกที่มั่นคง ตรวจสอบขนาดและรายละเอียดการจัดการเมื่อกำหนดค่าเครื่องจักรขนาดใหญ่ ดูผลิตภัณฑ์ →
สำหรับเครื่องจักรในระดับ 1,000 ตัน สกรูมักจะมีเส้นผ่านศูนย์กลางตั้งแต่ 90 ถึง 130 มม. และกระบอกเป็นส่วนประกอบที่ยาวและหนัก ซึ่งยากต่อการจัดการหากไม่มีจุดยกที่เหมาะสม ระบุจุดยกและทิศทางการถอดในขั้นตอนการสั่งซื้อ อาจฟังดูเป็นเรื่องเล็กน้อยจนกระทั่งการเปลี่ยนสกรูครั้งแรกเกิดขึ้นในกะกลางคืนวันศุกร์ โดยที่เครนได้ทำการเปลี่ยนแม่พิมพ์อยู่แล้ว
น้ำหนักแคลมป์เป็นตัวกำหนดขนาดของเครื่องจักร แต่เส้นผ่านศูนย์กลางของสกรู ความสามารถในการขึ้นรูปพลาสติก และแรงดันหัวฉีดจะตัดสินว่าเครื่องจักรมีความทนทานต่อการผลิตจริงหรือไม่
Screw and Barrel Specifications That Match Large Clamp Units
เมื่อแรงจับยึดผ่านเครื่องหมาย 700 ตัน หน่วยฉีดจะถูกสั่งซื้อแยกต่างหากในหลายโครงการ ไม่ว่าจะเพื่อทดแทนชิ้นส่วนที่สึกหรอหรือเป็นการกำหนดค่าแบบกำหนดเอง ตารางด้านล่างแสดงน้ำหนักช็อตโดยประมาณสำหรับสกรูทั่วไป ซึ่งมีประโยชน์ในการตรวจสอบสุขภาพครั้งแรกเมื่อใบเสนอราคามาถึงโดยมีเส้นผ่านศูนย์กลางของสกรูที่ดูเล็กเกินไปหรือใหญ่เกินไปสำหรับชิ้นส่วน
| เส้นผ่านศูนย์กลางของสกรู (มม.) | น้ำหนักช็อตโดยประมาณ PS (g) | ระดับแรงแคลมป์มักจะจับคู่กัน (t) | การใช้งานทั่วไป |
|---|---|---|---|
| 45 | 230 | 100 ถึง 180 | ชิ้นส่วนทางเทคนิคขนาดเล็ก งานหลายช่อง |
| 60 | 540 | 250 ถึง 400 | ชิ้นส่วนเครื่องใช้ไฟฟ้า อุปกรณ์ตกแต่งรถยนต์ |
| 75 | 1,070 | 450 ถึง 650 | ลัง ถังขยะ เรือนใหญ่ |
| 90 | 1,840 | 700 ถึง 1,000 | ชิ้นส่วนยานยนต์และโลจิสติกส์ |
| 110 | 3,370 | 1,100 ถึง 1,600 | ตัวเรือนแบตเตอรี่ พาเลท ชิ้นส่วนทางเทคนิคขนาดใหญ่ |
| 130 | 5,560 | 1,800 ถึง 2,500 | ชิ้นส่วนขนาดใหญ่มาก โพรงอากาศต่ำ |
อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางจะควบคุมระยะเวลาการคงตัวของโพลีเมอร์ และความเสถียรของการหลอม อัตราส่วน 20:1 ถึง 22:1 ครอบคลุมงานสินค้าโภคภัณฑ์ส่วนใหญ่ ในขณะที่ 24:1 ขึ้นไปเหมาะกับเรซินวิศวกรรมและสารประกอบที่ความสม่ำเสมอของการผสมและอุณหภูมิมีความสำคัญ อัตราการบีบอัดมักจะอยู่ระหว่าง 2.0 ถึง 3.0 สำหรับสกรูฉีด ลดลงสำหรับวัสดุที่ไวต่อแรงเฉือน และสูงกว่าสำหรับเรซินที่เป็นผลึกที่ต้องการการเปลี่ยนแปลงอย่างรวดเร็ว
ส่วนการวัดแสงสมควรได้รับการตัดสินใจของตนเอง โซนสูบจ่ายแบบเรียบและการออกแบบแผงกั้นมีพฤติกรรมที่แตกต่างกันในเรื่องความเสถียรในการคืนสภาพ และบนเครื่องจักรสองแท่นที่ทำงานอย่างหนัก ความเสถียรในการคืนสภาพจะส่งผลโดยตรงต่อความสม่ำเสมอของน้ำหนักชิ้นงานทั่วทั้งช่องต่างๆ ในกรณีที่ชิ้นส่วนมีความทนทานต่อน้ำหนักที่จำกัด สกรูที่มีส่วนผสมในบริเวณสูบจ่ายมักจะให้ผลตอบแทนเร็วกว่าอุปกรณ์ตรวจสอบปลายทางใดๆ
วาล์วกันกลับหรือเช็คริงเป็นส่วนประกอบที่ถูกที่สุดในชุดหัวฉีดและเป็นส่วนประกอบที่ทำให้เกิดเศษมากที่สุด วงแหวนที่สึกหรอจะทำให้ของเหลวไหลย้อนกลับระหว่างการฉีด ดังนั้นเครื่องจักรจึงคงตำแหน่งไว้ได้โดยการดันวัสดุมากขึ้น และน้ำหนักของช็อตจะลอยไประหว่างรอบ ระบุวัสดุวงแหวนสำหรับบรรจุฟิลเลอร์ในสารประกอบของคุณ และเก็บอะไหล่ไว้บนชั้นวาง ในงานเติมแก้ว แหวนอาจเป็นสิ่งแรกที่ต้องเปลี่ยน บางครั้งภายในหนึ่งปี
ปรับขนาดสกรูตามน้ำหนักช็อตและแรงดันในการฉีดที่ต้องการ จากนั้นยืนยัน L/D อัตราส่วนการอัด และตรวจสอบวัสดุวงแหวนกับสารประกอบจริง
การสึกหรอ วัสดุ และต้นทุนในการทำลำกล้องผิด
การเลือกถังคือจุดที่ทีมจัดซื้อสามารถประหยัดเงินได้อย่างรวดเร็วและสูญเสียเงินเร็วยิ่งขึ้นไปอีก กระบอกไนไตรด์เป็นตัวเลือกมาตรฐานสำหรับเรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติม: ชั้นไนไตรด์ประมาณ 0.4 ถึง 0.7 มม. โดยมีความแข็งพื้นผิวประมาณ 900 ถึง 1,000 HV ใช้กับตัวเหล็กไนไตรด์ ทำงานได้ดีกับโพลีโอเลฟินส์, PS, ABS และงานทั่วไปที่มีปริมาณตัวเติมเพียงเล็กน้อย
เมื่อสารประกอบมีเส้นใยแก้ว สารตัวเติมแร่ หรือเม็ดสีที่มีฤทธิ์กัดกร่อนมากกว่าประมาณ 20 ถึง 25 เปอร์เซ็นต์ กลไกการสึกหรอจะเปลี่ยนจากการขัดช้าเป็นการสึกกร่อนอย่างรวดเร็ว ถังโลหะคู่ที่มีการหล่อแบบหมุนเหวี่ยงซึ่งมีอนุภาคคาร์ไบด์จะต้านทานการกัดกร่อนได้ดีกว่ามาก และค่าใช้จ่ายพรีเมียมมักจะอยู่ระหว่างสองถึงสามเท่าของราคาถังไนไตรด์ที่มีขนาดเท่ากัน การจ่ายคืนนั้นขึ้นอยู่กับน้ำหนัก รอบเวลา และการโหลดของตัวเติมหรือไม่ และการคำนวณนั้นตรงไปตรงมา: เปรียบเทียบช่วงเวลาในการเปลี่ยนถังไนไตรด์กับไบเมทัลลิก เพิ่มต้นทุนเวลาหยุดทำงาน และดูว่าจำนวนใดที่น้อยกว่า
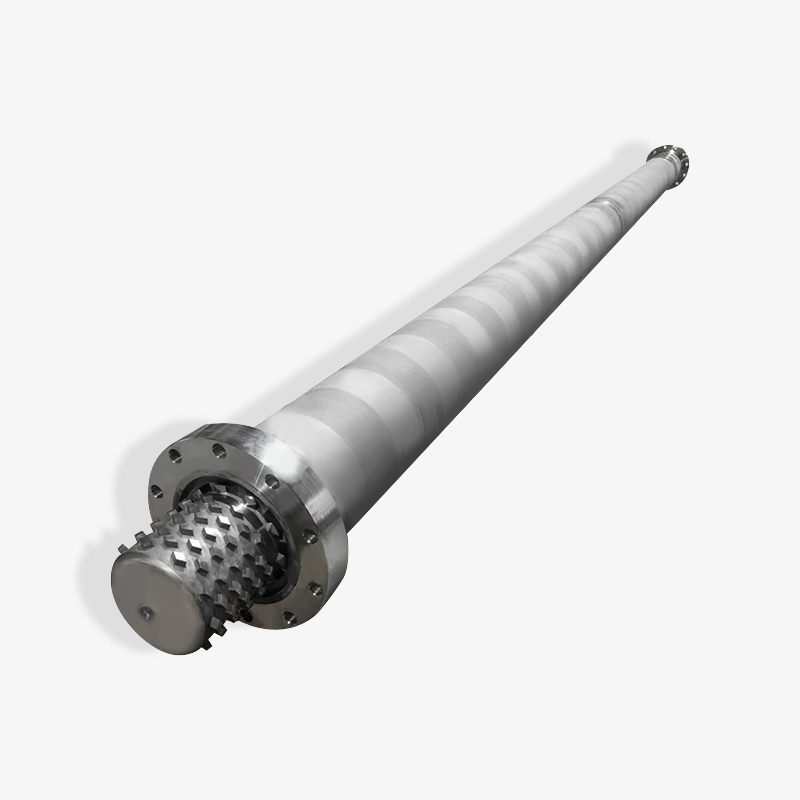
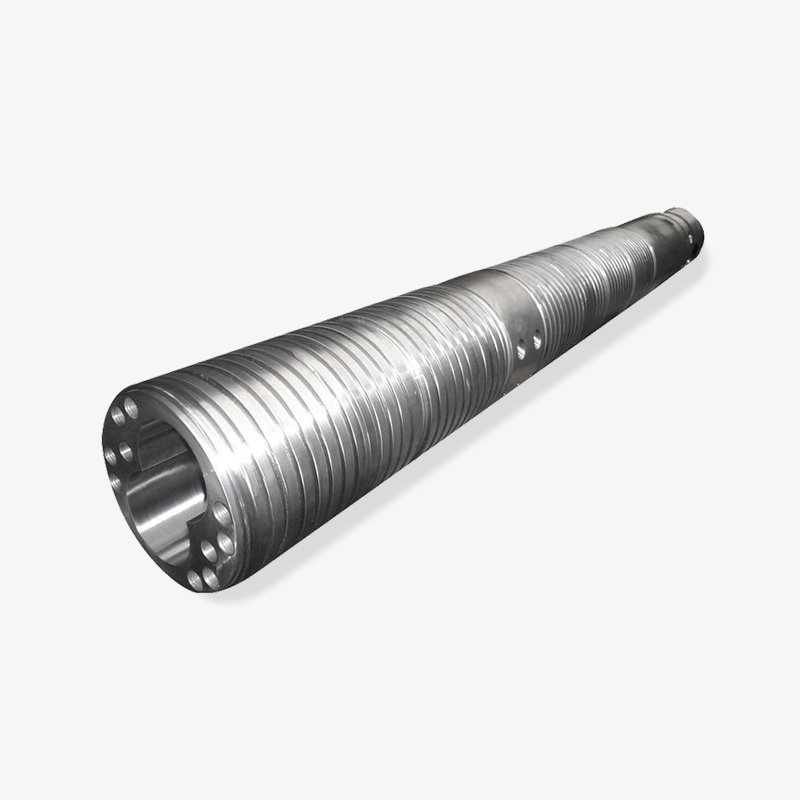
 กระบอกสกรู Bimetallic แบบกำหนดเองสำหรับเครื่องจักรพลาสติก ตัวเลือกกระบอกและสกรูแบบไบเมทัลลิกมุ่งเป้าไปที่ความต้านทานการสึกหรอและการกัดกร่อน ด้วยส่วนประกอบที่เข้ากันกับ CNC และโลหะผสมแบบกำหนดเองสำหรับพลาสติกวิศวกรรมแบบเติมหรือแบบพิเศษ ดูผลิตภัณฑ์ →
การกัดกร่อนเป็นปัญหาแยกต่างหากจากการเสียดสีและต้องการคำตอบแยกต่างหาก PVC, POM, เกรดทนไฟ และวัสดุที่มีสารตกค้างที่เป็นกรดจะโจมตีผนังกระบอกปืนและพื้นผิวสกรู แม้ว่าจะไม่มีสารตัวเติมอยู่ก็ตาม ในกรณีดังกล่าว วัสดุบุที่ทนต่อการกัดกร่อนหรือกระบอกและวัสดุสกรูที่เข้ากันอย่างเหมาะสมมีความสำคัญมากกว่าความแข็งเพียงอย่างเดียว
โดยที่การสึกหรอจะปรากฏเป็นอันดับแรก
- วงแหวนตรวจสอบและที่นั่งเนื่องจากเห็นแรงกดสูงสุดและหน้าสัมผัสที่เลื่อนได้มากที่สุด
- โซนป้อนของสกรู ซึ่งความลึกของการบินจะค่อยๆ เพิ่มขึ้น และอัตราการลำเลียงของแข็งจะลดลง
- ส่วนการวัดแสงซึ่งกระบอกปืนจะขยายใหญ่ขึ้นและส่วนปลายของการบินจะสูญเสียคมกริบไป
- หัวฉีด โดยเฉพาะวัสดุที่เติมและมีเส้นผ่านศูนย์กลางรูปากเล็ก
การวัดการสึกหรอทำได้ง่ายและทำได้ไม่บ่อยเพียงพอ เกจวัดรูที่ตำแหน่งสามตำแหน่งตามแนวลำกล้อง ไมโครมิเตอร์บนระยะเกลียว และการตรวจสอบด้วยสายตาบนเบาะนั่งวงแหวนจะบอกคุณว่าเครื่องถึงกำหนดเปลี่ยนหรือเพียงเปลี่ยนวงแหวนใหม่ การบันทึกตัวเลขเหล่านี้ในแต่ละปีจะเปลี่ยนการบำรุงรักษาจากการคาดเดาไปสู่การจัดกำหนดการ และให้ข้อมูลที่เพียงพอแก่ซัพพลายเออร์ในการเสนอราคาสินค้าทดแทนได้อย่างถูกต้อง
เลือกเหล็กไนไตรด์สำหรับเรซินสินค้าโภคภัณฑ์ที่สะอาดและซับในโลหะคู่เมื่อปริมาณสารตัวเติมผ่านไปประมาณ 20 เปอร์เซ็นต์ แต่ตรวจสอบการกัดกร่อนแยกต่างหากจากการเสียดสี
รายการตรวจสอบ RFQ สำหรับผู้ซื้อที่ทำงานกับผู้ผลิตสกรูและลำกล้อง
คำสั่งซื้อสกรูและบาร์เรลที่ล่าช้าส่วนใหญ่ไม่ได้ล่าช้าตามกำลังการผลิต สิ่งเหล่านี้ล่าช้าเนื่องจากข้อมูลที่ขาดหายไป และรายการที่หายไปมักจะเป็นขนาดหน้าแปลนหรือรูเทอร์โมคัปเปิลที่จะปรากฏขึ้นเมื่อมีการเสนอกระบอกใหม่ให้กับเครื่องจักรเท่านั้น การรวบรวมข้อมูลด้านล่างก่อนที่การสอบถามจะหมดลงจะช่วยขจัดความเสี่ยงส่วนใหญ่นั้นได้
ข้อมูลที่จะรวมในการสอบถาม
- ผู้ผลิต รุ่น และพิกัดแรงยึด รวมถึงหมายเลขชิ้นส่วนสกรูเดิม หากมี
- เส้นผ่านศูนย์กลางของสกรู ความยาวโดยรวม และอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางที่มีประสิทธิภาพ พร้อมการวาดภาพหากต้นฉบับไม่ได้มาตรฐาน
- ความยาวลำกล้อง เส้นผ่านศูนย์กลางภายนอกของหน้าแปลน ความหนาของหน้าแปลน วงกลมโบลต์ และจำนวนรูโบลต์
- รูปร่างและตำแหน่งของคอป้อนอาหาร ไม่ว่าจะรวมปลอกป้อนอาหารด้วยหรือไม่ และขนาดช่องเปิดของลำคอ
- จำนวนโซนทำความร้อน ความกว้างและแรงดันไฟฟ้าของแถบทำความร้อน รวมถึงตำแหน่งรูเทอร์โมคัปเปิลและความลึก
- ประเภทหัวฉีด รัศมี เส้นผ่านศูนย์กลางของปาก และจำเป็นต้องใช้หัวฉีดแบบปิดหรือแบบสปริงโหลด
- วัสดุที่จะแปรรูป ปริมาณสารตัวเติม และสารหน่วงไฟหรือสารเติมแต่งที่มีฤทธิ์กัดกร่อน
- การรักษาพื้นผิวที่จำเป็น ข้อกำหนดด้านความแข็ง และคาดว่าจะมีรายงานมิติหรือไม่
ควรมีความชัดเจนเกี่ยวกับการตรวจสอบ ซัพพลายเออร์ที่จริงจังจะจัดทำรายงานขนาด การอ่านค่าความแข็ง บันทึกความตรง และผลการทดสอบแรงกดสำหรับกระบอกปืน หากไม่มีการนำเสนอเอกสารเหล่านั้น ให้ถามว่าเป็นไปได้หรือไม่ เนื่องจากซัพพลายเออร์ที่วัดผลการผลิตของตนเองมักจะเป็นซัพพลายเออร์ที่สามารถอดทนต่อลำดับที่สองและลำดับแรกได้
นอกจากนี้ยังมีจุดเชิงพาณิชย์ที่ผู้ซื้อที่มีประสบการณ์จะระดมทุนตั้งแต่เนิ่นๆ ถามว่าบริษัทเป็นผู้ผลิตที่มีการตัดเฉือนภายในบริษัท ไนไตรดิ้ง และการเจียร หรือผู้ค้าส่งที่ประกอบชิ้นส่วนจากเวิร์กช็อปหลายแห่งหรือไม่ โดยปกติแล้วผู้ผลิตสามารถควบคุมระยะเวลารอคอยสินค้าและแก้ไขปัญหาด้านความคลาดเคลื่อนได้โดยตรง ในขณะที่บริษัทการค้าจะเพิ่มชั้นการสื่อสาร ทั้งสองรุ่นสามารถใช้งานได้ แต่การตัดสินใจซื้อควรสะท้อนถึงรุ่นที่คุณกำลังเผชิญอยู่
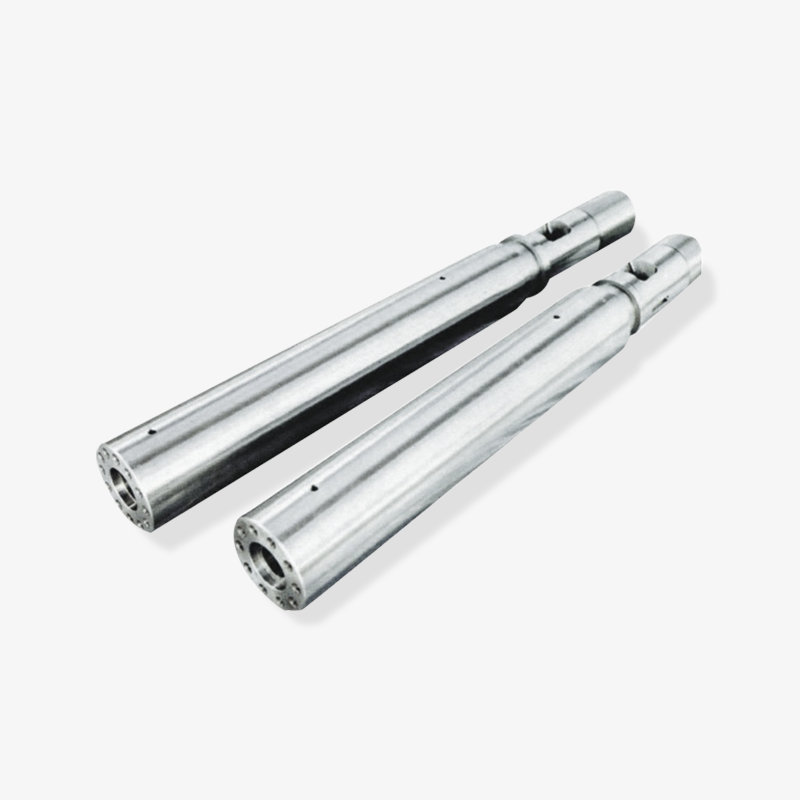
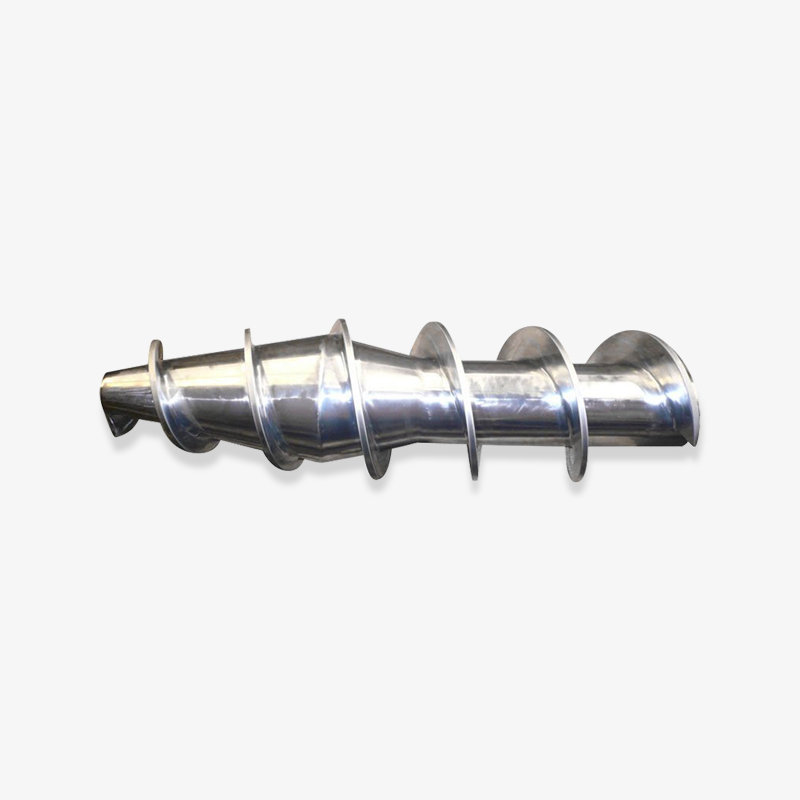
 ส่วนประกอบสกรูและหัวฉีดของเครื่องฉีดพลาสติกแบบกำหนดเอง โครงสร้างด้านหน้า SKD61 ส่วนประกอบสกรู และหัวฉีดเพื่อความมั่นคงในการขึ้นรูปพลาสติก มีประโยชน์สำหรับการระบุชิ้นส่วนที่สึกหรอที่ตรงกันและเก็บอะไหล่ที่สำคัญไว้กับส่วนประกอบหลัก ดูผลิตภัณฑ์ →
สุดท้าย สั่งชิ้นเล็กกับชิ้นใหญ่ ปลายสกรู แหวนเช็ค เบาะนั่ง ปลายหัวฉีด และแถบทำความร้อนมีราคาถูกเมื่อเทียบกับส่วนประกอบหลัก และเป็นรายการที่หยุดสายการผลิตเมื่อชำรุด การจัดส่งครั้งเดียวที่ประกอบด้วยแหวนสำรองและหัวฉีดสำรองมีราคาน้อยกว่าเหตุฉุกเฉินในการขนส่งทางอากาศในสามเดือนต่อมามาก
RFQ ที่สมบูรณ์ซึ่งมีขนาดหน้าแปลน ตำแหน่งเทอร์โมคัปเปิล และรายละเอียดตัวเติมช่วยขจัดความเสี่ยงด้านเวลารอคอยสินค้าส่วนใหญ่ก่อนทำการสั่งซื้อ
ราคา ระยะเวลาดำเนินการ และการเลือกซัพพลายเออร์
สำหรับโครงการเครื่องจักรสองแท่น บรรจุภัณฑ์แบบสกรูและบาร์เรลถือเป็นส่วนแบ่งเล็กน้อยของต้นทุนทั้งหมด แต่มีความเสี่ยงตามกำหนดการเป็นจำนวนมาก สกรูและกระบอกไนไตรด์แบบมาตรฐานสำหรับหน่วยฉีดขนาดกลางมักใช้เวลาหลายสัปดาห์นับจากการอนุมัติการวาด และหน่วยไบเมทัลลิกหรือหน้าแปลนแบบกำหนดเองอาจใช้เวลานานกว่านั้น สัปดาห์เหล่านั้นอยู่ระหว่างการติดตั้งเครื่องจักรกับชิ้นส่วนแรกที่ขายได้ ดังนั้นสัปดาห์เหล่านั้นจึงอยู่ในแผนโครงการ ไม่ใช่ในอีเมลติดตามผล
ปัจจัยสามประการทำให้ราคาเคลื่อนไหวมากกว่าสิ่งอื่นใด วัสดุและการบำบัดต้องมาก่อน โดยมีกระบอกโลหะคู่และสกรูซึ่งมีราคาสูงกว่าคู่ไนไตรด์อย่างมาก ขนาดมาเป็นที่สอง เนื่องจากลำกล้องขนาด 130 มม. ต้องใช้เหล็กและเวลาในการตัดเฉือนมากกว่าลำกล้องขนาด 60 มม. มาก ความซับซ้อนมาเป็นอันดับสาม: หน้าแปลนที่ไม่ได้มาตรฐาน คอป้อนที่ผิดปกติ หรือสกรูที่มีส่วนผสมแบบพิเศษ ล้วนเพิ่มเวลาทางวิศวกรรมก่อนที่ชิปตัวแรกจะถูกตัด
การเลือกซัพพลายเออร์มักจะขึ้นอยู่กับหลักฐาน สอบถามว่าบริษัทผลิตชุดสกรูและกระบอกมานานแค่ไหนแล้ว พื้นที่ในการตัดเฉือนกี่ตารางเมตร และตลาดส่งออกใดบ้างที่บริษัทให้บริการอยู่ ผู้ผลิตที่จัดหาผู้ผลิตเครื่องจักรพลาสติกในอเมริกาเหนือ ยุโรป และเอเชียตะวันออกเฉียงใต้มานานหลายทศวรรษได้ผ่านการตรวจสอบซัพพลายเออร์แล้วซึ่งทีมงานคุณภาพของคุณเองจะดำเนินการ
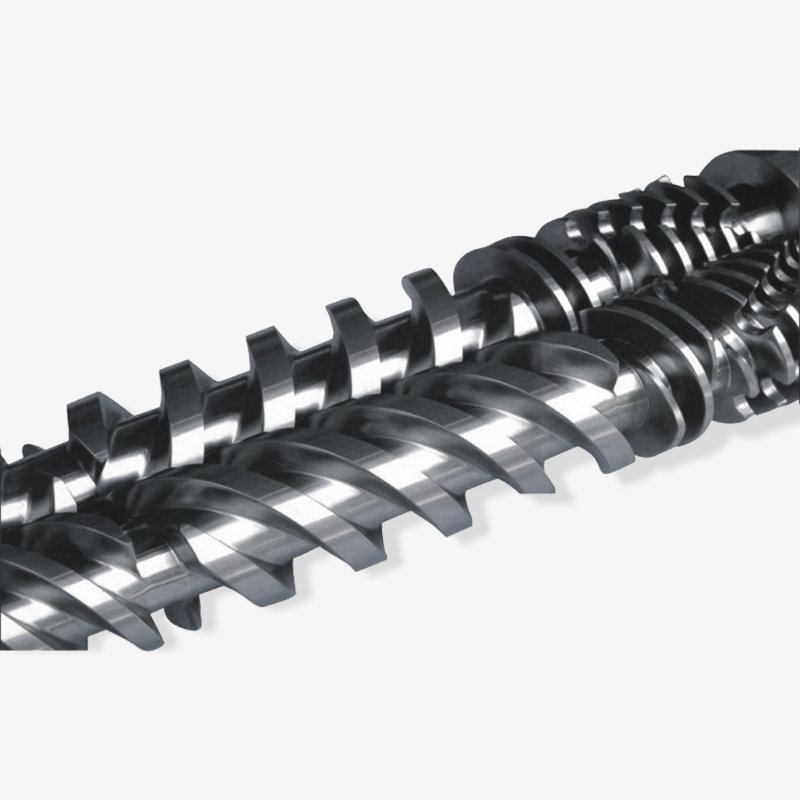
Zhoushan Microwave Screw Machinery ผลิตสกรูและบาร์เรลสำหรับเครื่องจักรพลาสติกมาตั้งแต่ปี 1990 โดยดำเนินงานจากเวิร์คช็อปมากกว่า 10,000 ตารางเมตร และส่งออกไปยังตลาดต่างๆ รวมถึงสหรัฐอเมริกา เยอรมนี ดูไบ เวียดนาม และไทย กลุ่มผลิตภัณฑ์ครอบคลุมถึงสกรูตัวเดียว กระบอกสกรูคู่ทรงกรวยและขนาน กระบอกสกรูดาวเคราะห์ กระบอกสกรูโลหะคู่ สกรูอัดขึ้นรูปยาง และกระบอกสกรูและอุปกรณ์เสริมของเครื่องฉีดขึ้นรูป ซึ่งหมายความว่าผู้ซื้อที่ประกอบหน่วยฉีดสำหรับเครื่องแท่นสองเครื่องขนาดใหญ่สามารถจัดหาแพ็คเกจการสึกหรอที่สมบูรณ์ได้จากผู้ติดต่อด้านเทคนิครายเดียว แทนที่จะต้องประสานงานในโรงปฏิบัติงานหลายแห่ง
ปฏิบัติต่อคำสั่งซื้อสกรูและกระบอกเป็นรายการในกำหนดการโดยมีระยะเวลารอคอยสินค้าของตัวเอง และเลือกซัพพลายเออร์ตามความสามารถในการผลิตที่บันทึกไว้ แทนที่จะเลือกราคาเพียงอย่างเดียว
คำถามที่พบบ่อย: คำถามเกี่ยวกับเครื่องฉีดขึ้นรูปแบบแท่นวางสองเครื่อง
เครื่องฉีดขึ้นรูปแบบสองแท่นวางดีกว่าเครื่องสลับหรือไม่?
น้ำหนักที่มากกว่าประมาณ 800 ตันจะดีกว่า โดยที่แคลมป์ยูนิตที่สั้นกว่า ช่วงความสูงของแม่พิมพ์ที่กว้างขึ้น และชิ้นส่วนที่สึกหรอลดลงมีมากกว่าต้นทุนเงินทุนที่สูงขึ้น เครื่องสลับที่มีน้ำหนักต่ำกว่า 400 ตันมักจะมีราคาถูกกว่าและเร็วกว่าเล็กน้อยในรอบแห้ง ดังนั้นข้อได้เปรียบของแท่นทั้งสองจึงแคบลงอย่างมาก
ฉันจะคำนวณแรงยึดที่ต้องการได้อย่างไร
คูณพื้นที่ฉายของชิ้นส่วนและรันเนอร์ในหน่วยตารางเซนติเมตรด้วยความดันโพรงในหน่วยบาร์ แล้วหารด้วย 1,000 เพื่อให้ได้ตัน เพิ่มอัตรากำไรขั้นต้น 10 ถึง 20 เปอร์เซ็นต์สำหรับการบรรจุและแม่พิมพ์ในอนาคต และยืนยันตัวเลขกับการวิเคราะห์การบรรจุของผู้ผลิตแม่พิมพ์ก่อนที่จะกำหนดขนาดเครื่องจักร
หน่วยฉีดมีความแตกต่างกันในเครื่องสองแผ่นหรือไม่?
ไม่ได้อยู่ในหลักการ แต่ในขนาด ชุดแคลมป์ขนาดใหญ่จับคู่กับสกรูในช่วง 90 ถึง 130 มม. และน้ำหนักช็อตตั้งแต่ประมาณ 1.8 ถึง 5.5 กิโลกรัมสำหรับโพลีสไตรีน ดังนั้นความสามารถในการขึ้นรูปพลาสติก โซนการให้ความร้อนของถัง และการคืนสภาพของสกรูจึงมีความสำคัญต่อรอบเวลามากกว่าในเครื่องจักรขนาดเล็ก
จำเป็นต้องเปลี่ยนสกรูและบาร์เรลบ่อยแค่ไหน?
สำหรับเรซินสินค้าโภคภัณฑ์ที่สะอาดบนเครื่องจักรที่ใช้งานได้ดี สกรูและกระบอกไนไตรด์จะมีอายุการใช้งานหลายปี สำหรับสารประกอบที่เติมแก้ว แหวนตรวจสอบอาจจำเป็นต้องเปลี่ยนภายในหนึ่งปีและตัวกระบอกเองก็เร็วกว่ามาก ซึ่งเป็นเหตุผลว่าทำไมการใช้งานที่มีฤทธิ์กัดกร่อนมักจะปรับโครงสร้างซับในโลหะคู่ตั้งแต่เริ่มต้น
ฉันสามารถใส่สกรูและกระบอกใหม่เข้ากับเครื่องจักรรุ่นเก่าได้หรือไม่
โดยปกติแล้วจะใช่ โดยต้องวัดขนาดหน้าแปลน คอป้อน ความยาวของสกรู และการเชื่อมต่อไดรฟ์อย่างถูกต้อง เครื่องจักรรุ่นเก่าๆ จำนวนมากมีหน้าแปลนที่ไม่ได้มาตรฐาน ดังนั้นการวาดมิติหรือการวัดขนาดหน้างานจึงเป็นสิ่งจำเป็นก่อนที่จะผลิตชิ้นส่วนทดแทน
ฉันควรตรวจสอบอะไรบ้างเมื่อจัดส่ง?
ยืนยันรายงานมิติเทียบกับแบบร่าง ตรวจสอบการอ่านค่าความแข็ง ตรวจสอบคะแนนของรูเจาะและพื้นผิวหลุด และตรวจสอบว่ารูเทอร์โมคัปเปิลและตำแหน่งของแถบทำความร้อนตรงกับเครื่องจักร เดินเครื่องผ่านการทำความร้อนที่อุณหภูมิต่ำก่อนการผลิตเพื่อยืนยันการครอบคลุมเครื่องทำความร้อนและการตอบสนองของเซ็นเซอร์
คำถามเกี่ยวกับการซื้อแท่นวางสองรายการส่วนใหญ่กลับมาเป็นตัวเลขสามตัว ได้แก่ แรงยึดที่ต้องการ น้ำหนักช็อต และการยืนยันว่าแม่พิมพ์พอดีระหว่างแถบยึด
การอ่านที่เกี่ยวข้องและขั้นตอนถัดไป
การออกแบบแคลมป์และชุดฉีดระบุไว้ในการประชุมโครงการเดียวกัน แต่ดูแลโดยคนละคน และทั้งคู่สมควรได้รับเอกสารการตัดสินใจ ก่อนที่ใบสั่งซื้อจะออกไป ให้รวมการคำนวณแรงยึด การวาดซองจดหมายของแม่พิมพ์ และข้อกำหนดของสกรูและกระบอกไว้ในไฟล์เดียว และส่งไฟล์นั้นไปยังซัพพลายเออร์ทุกรายที่เกี่ยวข้อง
หน้าที่เป็นประโยชน์บนเว็บไซต์นี้
หากยังคงเลือกเครื่องจักรอยู่ ให้สอบถามผู้สร้างเครื่องจักรเพื่อขอวาดชุดฉีดตั้งแต่เนิ่นๆ เอกสารฉบับเดียวนั้นจะบอกผู้ผลิตสกรูและกระบอกถึงขนาดหน้าแปลน ความยาวของสกรู เค้าโครงโซนให้ความร้อน และส่วนต่อประสานของหัวฉีด และช่วยให้ลำดับชิ้นส่วนที่สึกหรอทำงานควบคู่ไปกับการติดตั้งเครื่องจักร แทนที่จะตามมาภายหลัง
สำหรับผู้ซื้อที่ใช้เครื่องพิมพ์สองแผ่นขนาดใหญ่และเครื่องพิมพ์สลับขนาดเล็กผสมกัน ยังช่วยกำหนดเส้นผ่านศูนย์กลางของสกรูให้เป็นมาตรฐานตามช่วงชิ้นส่วนที่อนุญาตอีกด้วย ขนาดที่น้อยลงหมายถึงแหวนสำรองที่น้อยลง ความหลากหลายของแถบทำความร้อนที่น้อยลง และเวลาตอบสนองที่สั้นลงเมื่อสายการผลิตหยุด
สั่งซื้อแพ็คเกจสกรูและกระบอกข้างเครื่องจักร โดยใช้เอกสารเดียวที่รวมข้อมูลแคลมป์ ซองแม่พิมพ์ และขนาดของชุดฉีด
แสดงแบริ่งที่เลือก

 浙公网安备 33090202000520 号
